


Natančna metoda poravnave orodja za CNC stružnice!
Ta članek je zelo praktičen. Prvič, predstavlja princip in metodo poravnave orodja, ki se običajno uporablja v CNC stružnicah; Nato so bile uvedene štiri metode ročnega poskusnega rezanja in poravnave orodja za CNC stružni sistem Huazhong Century Star; Da bi izboljšali natančnost poravnave orodja, je bila zasnovana metoda samodejnega poskusnega rezanja, ki jo nadzira program, na podlagi ideje "samodejno poskusno rezanje → meritev → kompenzacija napak", povzete in predstavljene pa so bile štiri natančne metode poravnave orodja
Načelo in pristop poravnave orodja pri poskusnem rezanju CNC stružnice
Poglobljeno razumevanje principa poravnave orodij CNC stružnic je vodilnega pomena za operaterje, da ohranijo jasno miselnost poravnave orodja, spretno obvladajo operacije poravnave orodja in predlagajo nove metode poravnave orodja. Bistvo poravnave orodja je določitev položaja programskega izhodišča koordinatnega sistema obdelovanca, ki se spreminja s programiranjem v edinstvenem strojnem koordinatnem sistemu. Glavna naloga poravnave orodja je pridobiti koordinate strojnega orodja začetne točke programa referenčnega orodja in določiti odmik orodja nereferenčnega orodja glede na referenčno orodje.
Ta članek sklene naslednji dogovor za razlago načela in zamisli metode poskusnega rezanja za poravnavo orodja: z uporabo učnega sistema za struženje Huazhong Century Star HNC-21T (različica programske opreme aplikacije 5.30); Nastavite koordinatni sistem obdelovanca z ukazom G92 s središčem desne čelne ploskve obdelovanca kot izhodiščem programa; Programiranje premera, koordinate obdelovanca začetne točke programa H so (100, 50); Na držalu orodja so nameščeni štirje noži: prvi nož je nož za grobo struženje zunanjega kroga 90 stopinj, drugi referenčni nož je nož za fino struženje zunanjega kroga 90 stopinj, tretji nož je rezalni nož in četrti nož je trikotni navojni nož za 60 stopinj (vsi primeri, navedeni v besedilu, so enaki).
Kot je prikazano na sliki 1, je referenčno orodje poravnano v skladu z idejo "ročnega rezanja zunanjega kroga in končne ploskve obdelovanca, snemanja X in Z strojnih koordinat poskusne rezalne točke A, prikazane na CRT, nato pa potiskanja ven strojne koordinate programskega izvora O in končno izrivanje strojnih koordinat programskega izvora H.«. Glede na razmerje med koordinatami strojnega orodja točke A in točke O: XO=XA - Φ d. ZO=ZA, strojno koordinato izvora programa O je mogoče izpeljati. Na podlagi koordinat obdelovanca H glede na točko O kot (100,50) so koordinate strojnega orodja za točko H končno izpeljane, kot sledi: XH=100- Φ d. ZH=ZA+50. Tako vzpostavljeni koordinatni sistem obdelovanca temelji na položaju referenčne konice orodja.
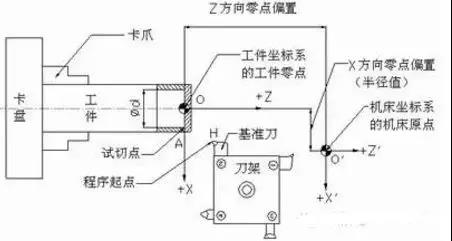
Slika 1 Shematski diagram ročnega poskusnega rezanja in poravnave orodja
Kot je prikazano na sliki 2, je zaradi različnih podaljškov in položajev vsakega držala orodja v smereh X in Z, ko se nereferenčno orodje zavrti v obdelovalni položaj, položaj B konice orodja zamaknjen glede na točko A in predhodno vzpostavljen koordinatni sistem obdelovanca ni več uporaben. Poleg tega bo vsako orodje med uporabo doživelo različne stopnje obrabe, zato je treba kompenzirati odmik orodja in vrednost obrabe vsakega orodja. Osnovno načelo pridobivanja odmika vsakega orodja je, da je vsako orodje poravnano z določeno referenčno točko na obdelovancu (kot je točka A ali točka O na sliki 1). Zaradi različnih koordinat stroja, prikazanih na CRT, se koordinate stroja nereferenčnega orodja na tej točki ročno izračunajo ali odštejejo od koordinat stroja referenčnega orodja na isti točki prek izračuna sistemske programske opreme, da se pridobi odmik orodja vsakega nereferenčnega orodja. referenčno orodje.
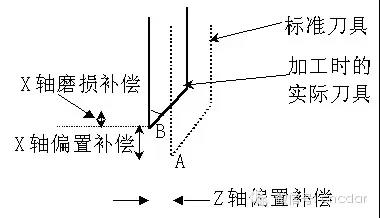
Slika 2 Odmik orodja in kompenzacija obrabe
Zaradi različnih dejavnikov je natančnost ročne poskusne poravnave rezalnega orodja zelo omejena, zato se ta stopnja poravnave orodja imenuje groba poravnava orodja. Za pridobitev natančnejših rezultatov, kot je prikazano na sliki 3, je zasnovan preprost program samodejnega poskusnega rezanja v območju dovoljenega obdelovalnega dela pred obdelavo. Skozi idejo "samodejnega poskusnega rezanja → meritve → kompenzacije napake" se začetni položaj programa merilnega orodja in odmik orodja nemerilnega orodja vedno znova prilagajata, tako da je napaka med vrednostjo navodil za obdelavo programa in dejansko meritvijo vrednost izpolnjuje zahteve glede točnosti. Ta stopnja poravnave orodja se imenuje natančna poravnava orodja.
Ker je zagotovitev, da je začetna točka programa referenčnega orodja v natančnem položaju, predpogoj za pridobitev natančnega odmika nereferenčnega orodja, se prvi na splošno popravi, preden se popravi drugi.
Ob upoštevanju poravnave orodja v teh dveh fazah je osnovni postopek delovanja metode poskusnega rezanja naslednji: ročno poskusno rezanje z referenčnim orodjem za pridobitev koordinat strojnega orodja referenčne točke poravnave orodja → ročni izračun ali avtomatsko pridobivanje odmik orodja vsakega nereferenčnega orodja → referenčno orodje je na približnem začetnem položaju programa → referenčno orodje se prilagodi s programom poskusnega rezanja in po meritvi velikosti se držalo orodja premakne korak za korakom ali način MDI za kompenzacijo napak, Popravite položaj začetne točke programa → Večkrat prikličite program poskusnega rezanja za nereferenčno orodje in popravite odmik orodja na podlagi prvotnega odmika orodja → Referenčno orodje ostane na natančno izhodišče programa.
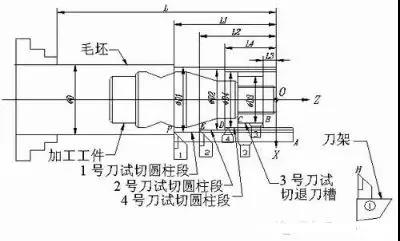
Slika 3 Shematski diagram poskusnega rezanja z več rezili in poravnave orodja
Povzetek dveh metod grobe poravnave nožev
Pripravljalna dela za poravnavo orodja so enaka za vsako od naslednjih metod: Pritisnite tipko F2 pod podmenijem sistemske funkcije MDI, da odprete tabelo odstopanja orodja; S tipkama ▲ in premaknite modro svetlobno vrstico na ustrezen položaj odmika orodja za vsak nož in pritisnite tipko F5; Spremenite podatke o odmiku X in Z za številke odmika orodja # 0000, # 0001, # 0002, # 0003 in # 0004 na nič, nato pa pritisnite tipko F5.
1. Izberite referenčno orodje kot standardno orodje in samodejno nastavite metodo odmika orodja
Kot je prikazano na slikah 1 in 4, so koraki za poravnavo orodja naslednji:
1) S tipkama ▲ in premaknite modro svetlo vrstico, da se poravna s položajem odstopanja orodja # 0002 drugega referenčnega orodja. Pritisnite tipko F5, da nastavite 2. orodje kot standardno orodje in vrstica se bo spremenila v rdečo svetlo vrstico.
2) Z referenčnim nožem odrežite desno stran obdelovanca in zabeležite koordinato Z-stroja rezalne točke A; Poskusite odrezati zunanji krog obdelovanca, zabeležite X strojno koordinato točke A, zaustavite stroj po umiku orodja in izmerite zunanji premer segmenta rezane gredi Φ D.
3) Referenčni nož se vrne v točko A skozi "jog+step" v skladu z zabeleženo vrednostjo in vnese stolpca poskusnega rezalnega premera in poskusne rezalne dolžine v tabeli odstopanja orodja ločeno Φ D in nič.
4) Umaknite orodje, izberite številko orodja, ki ni referenčno orodje, in ročno spremenite orodje. Poravnajte konice orodja vsakega nereferenčnega orodja s točko A z metodo "jog+step" med vrtenjem vretena in jih nato vnesite v stolpec poskusnega premera rezanja in stolpec poskusne dolžine rezanja ustrezne številke odstopanja orodja Φ D in nič. , bodo odstopanja orodja vsakega nereferenčnega orodja samodejno prikazana v stolpcih X in Z odmika.
5) Ko se merilni nož vrne v točko A, MDI zažene "G91 G00/ali G01 X [100]" - Φ D] Z50, postavite ga na začetni položaj programa.
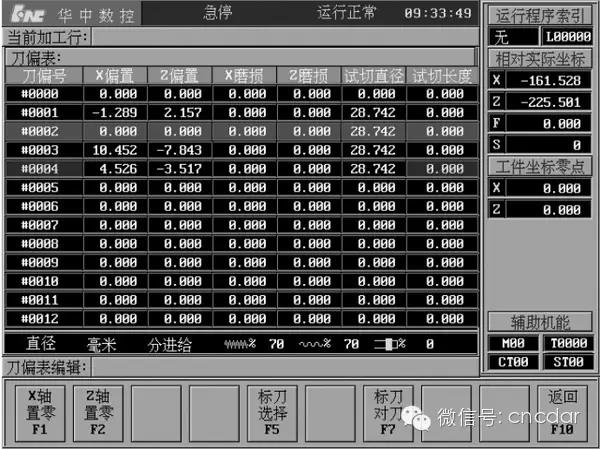
Slika 4: Shematski diagram samodejne nastavitve odmika orodja za merilne nože
2. Nastavite koordinato referenčnega orodja na nič na referenčni točki poravnave orodja in samodejno prikažite metodo zamika orodja
Kot je prikazano na slikah 1 in 5, so koraki za poravnavo orodja naslednji:
1) Enako kot pri koraku (2) zgoraj.
2) Referenčni nož se vrne na točko poskusnega rezanja A z metodo "jog+step" glede na zabeleženo vrednost.
3) Pritisnite F1 za "ničelno os X" in F2 za "ničelno os Z" na vmesniku na sliki 4 in "relativne dejanske koordinate", prikazane na CRT, bodo (0,{{7 }}).
4) Ročno spremenite nereferenčno orodje, da bo njegova konica vizualno poravnana s točko A. Na tej točki je vrednost "glede na dejanske koordinate", prikazana na CRT, odmik orodja glede na referenčno orodje. S tipkama ▲ in premaknite modro svetlo vrstico na številko odmika orodja nereferenčnega orodja, jo zabeležite in vnesite na ustrezen položaj.
5) Enako kot korak (5) zgoraj.

Slika 5 Shematski diagram samodejnega prikaza odmika orodja na ničelni koordinati referenčne točke orodja za referenčno orodje
3 poskusno rezanje z več rezili zunanjih krožnih segmentov gredi, ročno izračunano za pridobitev metode zamika orodja
Kot je prikazano na sliki 6, sistem ročno poravna orodja 1, 2 in 4, odreže korak osi, zabeleži strojne koordinate končnih točk rezanja vsakega orodja (kot je prikazano v točkah F, E in D na sliki 6), in meri premer in dolžino vsakega segmenta. Zamenjajte rezilo št. 3, izrežite zadnji utor, poravnajte desno konico rezila z orodjem, zabeležite koordinate točke B in izmerite položaj, prikazan na diagramu Φ D3 in L3. Po pridobitvi zgornjih podatkov je glede na razmerje koordinatnega prirastka med točkami F, E, D in B, ki ustrezajo vsakemu orodju in izvoru programa O, mogoče ugotoviti, da je strojna koordinata izvora programa referenčnega orodja (X2)- Φ D2+100, Z2-L2+50); Poleg tega je mogoče izpeljati koordinate strojnega orodja, ki ustrezajo izvoru programa za vsako nereferenčno orodje, odmik orodja pa je mogoče dobiti z ročnim izračunom. Metoda izračuna je prikazana v tabeli 1, zapisane in izračunane vrednosti pa lahko izpolnite v ustrezna polja. Upoštevati je treba, da se dolžina poskusnega rezanja nanaša na usmerjeno razdaljo v smeri Z med ničelno točko koordinate obdelovanca in končno točko poskusnega rezanja ter je določena v pozitivni in negativni smeri glede na smer rezanja. koordinatna os.

Slika 6 Shematski diagram ročnega poskusnega rezanja z več rezili

Tabela 1 Tabela za izračun za odstopanje orodja nereferenčnih nožev
Postopek poskusnega rezanja pri tej metodi je preprost in odpravlja korak vizualne poravnave točk poskusnega rezanja, vendar je treba odmik orodja izračunati ročno. Če natisnete tabelo za izračun, ki vsebuje formulo za izračun, in vrednosti izpolnite v ustreznih prostorih za izračun, lahko hitro izračunate odmik orodja.
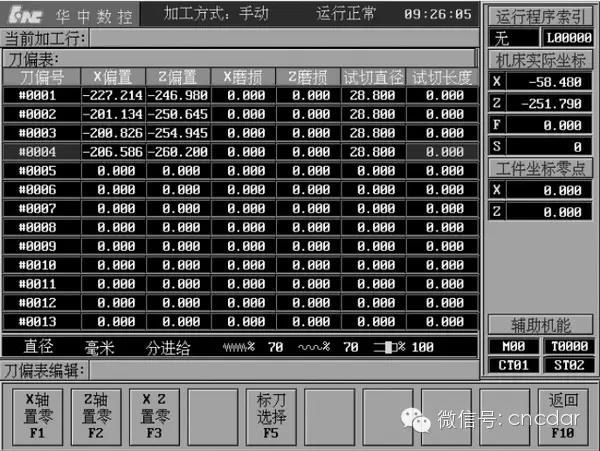
Slika 7: Shema avtomatske poravnave orodja v CNC sistemu struženja Century Star
CNC sistem za struženje zvezd 4. stoletja, metoda samodejne poravnave z več orodji
Zgornje metode poravnave nožev so vse metode relativnega odstopanja nožev. Strokovno osebje je HNC-21T nastavilo parametre in odpravilo napake v sistemu, uporabniki pa lahko za poravnavo orodja izberejo tudi "metodo absolutnega odstopanja orodja". Metoda absolutnega odstopanja orodja se nekoliko razlikuje od zgoraj omenjene metode relativnega odstopanja orodja pri programiranju obdelave. Ni potrebno vzpostaviti koordinatnega sistema obdelovanca z G92 ali G54, niti preklicati kompenzacije orodja. Na primer, glejte program O1005. Koraki za poravnavo orodja so naslednji: ko se sistem vrne na ničlo, kot je prikazano na sliki 6, se vsako orodje ročno razreže v cilindrični odsek. Po merjenju dimenzij premera in dolžine se premer poskusnega rezanja, ki ustreza številki odmika orodja, vnese v stolpec dolžine poskusnega rezanja, kot je prikazano na sliki 7. Na podlagi načela, opisanega v "Poskusno rezanje z več orodji zunanjih segmentov krožne gredi, ročno izračun metode odmika orodja", sistemska programska oprema lahko samodejno izračuna strojne koordinate izhodišča programa za vsako orodje, s čimer se doseže cilj samodejne poravnave nožev. Ta metoda poravnave nožev je najhitrejša in posebej primerna za industrijsko proizvodnjo.
Povzetek 5 natančnih metod poravnave nožev
Splošna ideja za stopnjo natančne poravnave orodja je "samodejno poskusno rezanje → meritev → kompenzacija napake". Obstajata dve vrsti kompenzacije napake: za operacijo MDI referenčnega orodja ali za kompenzacijo začetnega položaja programa stopenjsko premikajočega držala orodja; Za nereferenčna orodja kompenzirajte njihov odmik orodja ali vrednost obrabe. Da bi se izognili zmedi pri zapisovanju, oblikujte tabelo, kot je prikazano v tabeli 2, za zapisovanje in izračun številskih vrednosti.
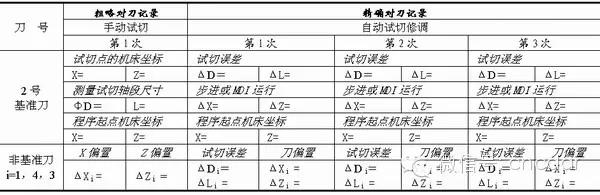
Tabela 2 Zapis o nastavitvi noža za poskusno rezalno metodo (enota: mm)
1. Po popravku začetnega položaja programa za korekcijo orodja za primerjalno merilo prilagodite metodo pristranskosti vsakega orodja, ki ni primerjalno merilo
Kot je prikazano na sliki 3, so koraki za poravnavo orodja naslednji:
1) Referenčno orodje je na začetnem položaju programa po grobi poravnavi orodja, odmik vsakega nereferenčnega orodja pa se vnese na ustrezen položaj v tabeli odstopanja orodja.
2) Obdelava klica Φ D2 × poskusni rez programa O1000 L2.
3) Izmerite premer in dolžino segmenta rezalne gredi, primerjajte z vrednostjo programskega ukaza in izračunajte napako.
4) Postopno gibanje ali vrednost napake delovanja MDI, prilagodite začetni položaj programa.
5) Glede na izmerjene mere dinamično spremenite podčrtane ukazne vrednosti v programu O1000 in shranite program. Ponavljajte koraka (2) in (3), dokler ni začetna točka programa referenčnega orodja popravljena znotraj dovoljenega območja natančnosti. Zabeležite koordinate strojnega orodja popravljene začetne točke programa in ponastavite koordinate na nič.
6) Za poskusno rezanje pokličite programa O1001 (nož 1 in 4) oziroma O1002 (nož 3) in izmerite premer vsakega odseka Φ Di in dolžino Li (i=1, 4, 3).
7) Izvedite kompenzacijo napak v skladu z metodo, prikazano v tabeli 3.
8) Ponavljajte korake (6) do (7), dokler ni napaka obdelave v območju natančnosti in se referenčno orodje ne premakne na začetnem položaju programa.

Tabela 3 Primer kompenzacije napake med dejanskimi merskimi dimenzijami in vrednostmi programskih navodil za samodejno poskusno rezanje cilindričnih segmentov osi (enota: mm)
2. Način prilagajanja začetne pozicije programa za vsak nož posebej
Načelo poravnave nožev pri tej metodi je, da vsak nož popravi svoj začetni položaj programa, kar posredno zagotavlja poravnavo z istim začetnim položajem programa.
Kot je prikazano na sliki 3, so koraki za poravnavo orodja naslednji:
1) Referenčno orodje št. 2 je na začetnem položaju programa po grobi poravnavi orodja, vsi nereferenčni odmiki orodja pa so zabeleženi in spremenjeni na nič.
2) Koraki do (5) so enaki kot koraki poravnave orodja z isto serijsko številko kot prva metoda natančne poravnave orodja.
(6) Ločeno zamenjajte nereferenčno orodje, uporabite grobi odmik orodja, zabeležen kot relativne koordinate začetne točke programa nereferenčnega orodja, pokličite program O1000 za poskusno rezanje in izmerite premer vsakega segmenta posebej Φ Primerjaj Di in dolžino Li (i=1, 4, 3) z vrednostjo programskih navodil za določitev razlike.
(7) Postopno premikanje ali delovanje MDI držala orodja za kompenzacijo napak, prilagodite začetni položaj programa vsakega nereferenčnega orodja posebej.
(8) Ponavljajte koraka (6) in (7), dokler položaji začetnih točk vsakega programa nereferenčnega orodja niso znotraj dovoljenega območja natančnosti.
(9) Vzemite relativne koordinate, ki jih prikaže CRT, kot nov odmik orodja in jih vnesite v stolpca odmika X in Z ustrezne številke odmika orodja v tabeli odmika orodja. Ta metoda je preprosta in priročna, popravljeni odmik orodja pa se pridobi neposredno iz relativnih koordinat stroja, prikazanih na CRT, s čimer se izognete napakam pri ročnem izračunu in dosežete visoko natančnost poravnave orodja.
3. Po prilagoditvi začetnega položaja programa za primerjalno orodje sočasno prilagodite vsa odstopanja orodja, ki ni primerjalno
Ta metoda je v bistvu enaka prvi metodi natančne nastavitve orodja, razlika je le v tem, da program, priklican v koraku (7), pokliče program O1003, ki ga obdelujejo trije rezkarji hkrati (O1004 odstrani predelovalni del orodja 2 in je program O1003), drugi koraki pa so enaki.
Metoda obrezovanja šestih štirih nožev hkrati
Če se za grobo poravnavo orodja uporablja metoda relativnega odmika orodja, najprej vnesite odmike orodja vsakega pridobljenega nereferenčnega orodja na ustrezne položaje v tabeli odmikov orodja, zaženite program O1004, ki ga obdelujejo štiri orodja, in izmerite premere vsakega segmenta ločeno Φ Di in dolžino Li (i=2, 1, 4, 3), izračunajte napako obdelave. Za referenčni nož uporabite delovanje MDI ali premikanje korak za korakom, da kompenzirate vrednost napake držala orodja in prilagodite začetni položaj programa; Pri nereferenčnih orodjih se po eni strani odmik orodja popravi na podlagi izvirnega odmika orodja, novi odmik orodja pa se ponovno vnese v stolpca odmikov X in Z v tabeli odmikov orodja; Po drugi strani pa je treba napako obdelave referenčnega orodja izpolniti tudi v stolpcu obrabe te vrstice. Če se za grobo poravnavo orodja uporablja metoda absolutnega odstopanja orodja, pokličite program O1005 za poskusno rezanje in kompenzirajte napake obdelave vsakega orodja v stolpcu obrabe, ki ustreza številki odstopanja orodja.


