


Diagnoza napak in strategija vzdrževanja CNC obdelovalne opreme
Ta članek v glavnem predstavlja diagnostiko napak in metode popravila CNC obdelovalne opreme, kot so vertikalni vrtalni centri, CNC stružnice in CNC rezkalni stroji. Te napake se pogosto pojavljajo v vsakodnevni proizvodnji, vključno z mehanskimi in električnimi vidiki. Ta članek ponuja ciljno usmerjeno razlago različnih diagnostik napak in metod vzdrževanja na preprost in jedrnat način, ki se jih je vredno učiti sodelavcem pri vzdrževanju CNC.
povzetek
CNC obdelovalna oprema vključuje predvsem vertikalne vrtalne centre, CNC stružnice, CNC rezkalne stroje ter CNC stroje za prebijanje in striženje. Načelo delovanja te vrste opreme temelji na programu za obdelavo delov in navodilih za delovanje, oblikovanih v skladu s proizvodnim procesom, ki jih obdeluje in obdeluje naprava za numerično krmiljenje (CNC) prek ustreznih digitalnih logičnih operacij. Po tem se izdajo navodila za nadzor obdelave ena na ena za nadzor usklajenega delovanja različnih gibljivih delov opreme in procesnih delov, ki izpolnjujejo zahteve. Ta vrsta opreme ima značilnosti visoke natančnosti, zanesljivega delovanja sistema in natančnih izhodnih navodil, vendar jo je težko diagnosticirati in popraviti, ko pride do okvare. Ta članek v glavnem povzema diagnostiko napak in metode popravljanja več CNC obdelovalne opreme v vsakodnevnem delovnem procesu naše enote in daje ideje za sodelavce pri popravilu opreme za reševanje podobnih napak.
Diagnoza napak in popravilo vertikalnega vrtalnega centra
Vertikalni vrtalni in navojni center izvaja predvsem vrtanje, rezanje navojev in preprosto ravno rezkanje na obdelovancih. Na splošno je sestavljen iz vretena, delovne mize, ki se lahko premika v smereh X in Y (ponekod jo imenujejo križna drsna miza), zalogovnika orodij in A-osi. Pojav napak v skladišču orodja je zelo pogost. Spodaj so opisane diagnostične metode in metode popravila napak v skladišču orodij.
(1) Pojav napake. Vertikalni vrtalni center, model TC500, ne more izvajati navodil za menjavo orodja med postopkom obdelave. V samodejnem načinu, ko program izvede menjavo orodja, se zalogovnik orodja ne premakne, sistem ne sproži alarma in dejanje menjave orodja se ne izvede v ročnem načinu.
(2) Diagnoza in analiza napak. Glede na diagnozo načela delovanja vertikalnega obdelovalnega centra se po analizi domneva, da so glavni vzroki tega pojava napake: ① izguba signala zaznavanja položaja orodja. ② Signal menjave orodja ni pravilen. ③ Manjka referenčna točka koordinate osi Z. ④ Sistem ni zaznal gibanja vretena (smer Z) na mestu menjave orodja. ⑤ Razdalja med spodnjo stranjo vretena in delovno mizo ni pravilna. ⑥ Motor nabojnika ni aktiviran.
(3) Odpravljanje težav in popravilo. Kar zadeva ① odpiranje sistemskega lestvičnega diagrama (glej sliko 1 in sliko 2) in uporabo kovinske plošče za zaznavanje stikala za zaznavanje položaja orodja, je bilo ugotovljeno, da je bil signal stikala za zaznavanje skladen z delovanjem programskega kontakta X9.6 v lestveni diagram. Zato je bila napaka ① izključena; Kar zadeva ②, po pisanju ukaza za menjavo orodja v ročnem načinu (MDI) je bilo zaznano, da rele za menjavo orodja deluje normalno in da je frekvenčni izhod frekvenčnega pretvornika za menjavo orodja na voljo. Zato je bila napaka ② odpravljena; Za ponastavitev referenčne točke koordinate osi Z za ③, to je pri uporabi ročnega kolesa za premikanje osi Z na vrednost mehanske koordinate Z=130, spremenite vrednost, ki ustreza APC (Z) v parametru 1815. na "0", nato izklopite stroj in ga znova zaženite. Spremenite vrednost, ki ustreza APC (Z) na "1", in tudi po izklopu in ponovnem zagonu stroja zalogovnik orodja še vedno ne izvede ukaza za zamenjavo orodja. Zato odpravljanje težav ③; Odprite sistemski lestvični diagram, da preverite, ali je signal položaja točke menjave orodja normalen, zato odpravite težavo ④; Pri nastavljanju razdalje med spodnjo končno stranjo vretena in delovno mizo z ročnim kolesom in merjenju linearne razdalje med spodnjo čelno stranjo vretena in delovno mizo z ravnilom, da doseže 540mm, je " 0" položaj sistemskega parametra K 15 je spremenjen na 1. Tudi ko je strojno orodje izklopljeno in ponovno zagnano, zalogovnik orodij še vedno ne izvede ukaza za zamenjavo orodja. Tudi ko je razdalja nastavljena na 535 mm, 530 mm in 520 mm, še vedno ne deluje. Zato odpravljanje težav ⑤; V zvezi z demontažo in skrbnim pregledom motorja za zalogovnik orodja ⑥ je bilo ugotovljeno, da so bili vsi električni vodi motorja odklopljeni na sponkah zaradi staranja. Odklopljeni napajalni vodi so bili ponovno priključeni in zalogovnik orodij je lahko med poskusnim delovanjem normalno zamenjal orodje.
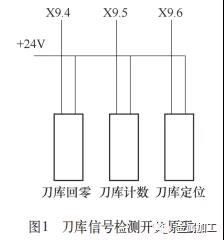
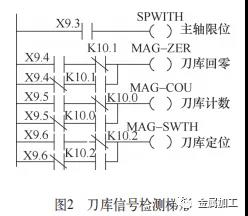 Po preiskavi je napako povzročilo napajalni kabel, ki ga je vrteča se rezalna glava zagozdila in potegnila med postopkom menjave orodja v zalogovniku orodja. Zato, ko priključite napajalni kabel, ga trdno pritrdite, da preprečite, da bi se takšen pojav ponovil.
Diagnostika in popravilo napak CNC stružnic
CNC stružnice so običajno sestavljene iz premikajočih se delovnih miz v smeri X in Z, vreten in drugih delovnih enot, ki večinoma opravljajo naloge, kot so struženje in vrtanje obdelovancev. Obstaja veliko vrst napak, vključno z električnim krmiljenjem vretena in držali električnega orodja. Spodaj bo razloženo tipično diagnosticiranje in popravilo napak električnega sistema.
(1) Pojav napake. CNC stružnica s poševnim vodilom, model HTC2050i, je med postopkom obdelave doživela nenadno okvaro in alarmno sporočilo CNC sistema je bilo: ŠT.2121 se je sprožilo stikalo za nadzor moči hidravličnega motorja; NO.2123 hidravlični motor ni zagnan; NO.2130 tlak vpenjalne glave je nizek. Po preiskavi se je sprožil enofazni krmilni odklopnik DC 24 V v električni krmilni omarici. Če sproženi odklopnik na silo sklenete, bo naprava CNC zatemnila in lučka indikatorja napajanja na enosmerni napajalni plošči bo utripala.
(2) Diagnoza in analiza napak. Na podlagi informacij o sistemskem alarmu in analize načela delovanja opreme se domneva, da so glavni vzroki tega pojava napake: ① Motor hidravlične postaje je pokvaril. ② Tlačni rele za zaznavanje tlaka hidravlične vpenjalne glave je pokvaril Napajanje DC 24 V relejne plošče ima napako kratkega stika.
(3) Odpravljanje težav in popravilo. Kar zadeva pregled motorja hidravlične postaje, je shema hidravličnega sistema prikazana na sliki 3.
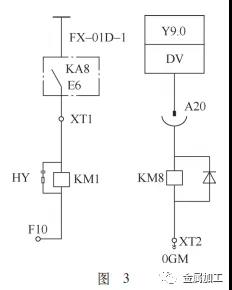
Z uporabo megaommetra za testiranje motorja hidravlične postaje so bili rezultati normalni. Motor je bil neposredno povezan s spodnjim koncem krmilnega vklopnega stikala in po zaprtju se je hidravlični motor lahko normalno zagnal. Zato je bila napaka ① odpravljena; Kar zadeva pregled hidravličnega tlačnega releja vpenjalne glave SP3, je krmilno vezje vpenjalne glave prikazano na sliki 4. Po meritvi je signal tlačnega releja normalen. Napajalni vod tlačnega releja je odklopljen nad relejem. Po vklopu stroja zgornje informacije o alarmu še vedno obstajajo. Zato je napaka ② izključena; Kar zadeva ③, najprej preverite tokokroge na obeh koncih sprožilnega odklopnika, izmerite njegovo krmilno napetost in po testiranju je zgornji tokokrog normalen, medtem ko je spodnji +24V napajalnik v kratkem stiku z maso. Ko preverite povezavo med spodnjim delom in relejno ploščo, z multimetrom preverite stanje vsakega +24V napajanja na relejni plošči in ugotovili boste, da so vsi tokokrogi v kratkem stiku z maso. Ker so vsi mejni in merilni signali +24V napajalniki in so na odklopniku hidravlični nadzorni kontakti, najprej preverite, ali so hidravlični nadzorni kontakti normalni.
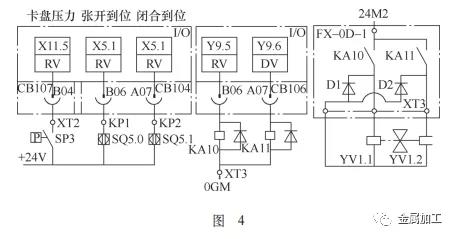
Odstranite drugi konec vsake sponke, povezane z+24napajalnikom V, z relejne plošče in uporabite multimeter za preizkus enega za drugim. Ugotovljeno je bilo, da je bil terminal XT3 v kratkem stiku z ozemljitvijo, kar je povzročilo kratek stik vsakega +24V napajalnika z ozemljitvijo (ker so vsi+2 4V napajalniki povezani skupaj na relejni plošči, vsak kratek stik na ozemljitev v povezovalnem vodu povzroči kratek stik z ozemljitvijo v vseh+24V napajalnikih). Po pregledu je bilo ugotovljeno, da je terminal XT3 signalna linija za zaznavanje ekspanzije naprave za transport odrezkov. Ob odpiranju zaščitnega pokrova je bilo ugotovljeno, da je bila signalna žica zapletena z razteznim kolesom, ki se je vrtelo z motorjem za odstranjevanje odrezkov in vleklo signalno žico narazen. Odklopljena signalna žica in napajalnik 24 V sta bila v kratkem stiku z maso skozi posteljo, kar je povzročilo zgoraj omenjeno napako. Po obnovitvi poškodovanega signalnega voda je bila napaka odpravljena in stroj je normalno deloval. Trdno pritrdite signalni vod, da preprečite, da bi se takšni pojavi ponovili.
Diagnoza napak in popravilo CNC rezkalnih strojev
CNC rezkalni stroji so na splošno sestavljeni iz delovnih miz, vreten in drugih delovnih enot, ki se premikajo v smeri X in Y. Opravljajo predvsem dela, kot so rezkanje lukenj, utorov in utorov na obdelovancih. Obstaja veliko vrst napak, vključno z električnim krmiljenjem in mehanskimi. Spodaj bomo razložili diagnozo in popravilo tipične električne napake, ki se ne more vrniti na delovno ničelno točko.
(1) Pojav napake. CNC rezkalni stroj, model CK7136, krmili CNC sistem Shandong Kandi (KND). Med zagonom in uporabo postopka vračanja na ničlo se smeri X, Y in Z ne morejo vrniti na nič, sistemski alarmi: +X,+Y,+Z pa vsi presegajo obseg.
(2) Diagnoza in analiza napak. Na podlagi informacij o sistemskem alarmu in analize načela delovanja opreme se domneva, da so glavni vzroki tega pojava napake: ① Okvara končnega stikala v vseh smereh. ② Napaka se pojavi v mejnem krogu v vseh smereh. ③ Sistemski parametri so se spremenili.
(3) Odpravljanje težav in popravilo. Kar zadeva zaznavanje vklopa/izklopa končnih stikal v različnih smereh, je bilo ugotovljeno, da sta končni stikali smeri X in Y normalni in ni bilo signala za prestavo za zaznavanje pojemka končnega stikala smeri Z. Po inšpekcijskem pregledu je bilo ugotovljeno, da prestave za pojemanje končnega stikala smeri Z ni mogoče učinkovito zapreti ali sprostiti. Po zamenjavi končnega stikala smeri Z kliknite gumb "Diagnostika" na CNC napravi, da vstopite v diagnostični vmesnik, se ročno premaknite v vse smeri in preverite parametre X000, X001 in X002, ki ustreza smerem X, Y oziroma Z. Preverite, ali je prišlo do kakršnih koli sprememb v prvih štirih binarnih cifrah vsakega ustreznega števila od leve proti desni. Ugotovljeno je bilo, da se lahko učinkovito odzove samo smer Z, končna stikala smeri X in Y pa sta normalna, vendar se še vedno ne moreta vrniti na nič. Zato odpravite težavo ①; V zvezi s pregledom tokokroga od končnih stikal X in Y do CNC sistema je bilo ugotovljeno, da se je tokokrog zaradi dolgotrajne uporabe in potopitve v oljnato rezalno tekočino postaral, kar je povzročilo luščenje izolacijske kože tokokrogov X in Y. Poleg tega sta bila tokokroga X in Y pritrjena skupaj in premikana z delovno mizo, kar je povzročilo kratek stik med tokokrogom in ohišjem opreme. Po obdelavi tokokrogov X in Y jih je sistem CNC diagnosticiral in ugotovil, da so tokokrogi X, Y in Z normalni, vendar se še vedno ne more vrniti na nič, zato odpravite težavo ②; Glede tipke "Parameter" na CNC napravi (CNC) pri točki 3 vstopite v vmesnik parametrov in poiščite parameter "0015". Naslednji poziv je: POD GB4S FXC0 FXCS... ZRSZ ZRSY ZRSX Preverite, ali je njegov parameter "01000111". Ta parameter je vrednost nastavitve ničelne točke v smereh X, Y in Z in ugotovljeno je, da je "01000001", kar je očitno napačno in ga je treba prilagoditi.
Metoda prilagajanja je naslednja: kliknite gumb "Nastavitve" na CNC napravi, da odprete površino za nastavitev parametrov, premaknite kazalec navzdol na položaj "Parameter Switch", kliknite puščico "desno" na tipkovnici CNC naprave, da vklopite "Stikalo parametrov", nato kliknite gumb "Parametri", da vstopite v vmesnik za nastavitev parametrov, premaknite kazalec na parameter 0015, spremenite način prijave na status "Vnos" in vnesite "01000111" v polje za številčno nastavitev spodaj, Kliknite gumb "Enter" na plošči CNC naprave, nato izklopite stikalo parametrov, ponastavite informacije o alarmu, izklopite napajanje opreme, znova zaženite strojno orodje za izvedbo različnih smeri ničelne vrnitve, strojno orodje deluje normalno in napaka je rešeno.
Ta vrsta napake je tipična napaka, ki se pojavi tako v strojni opremi končnega stikala kot pri izgubi sistemskih ničelnih parametrov. Pojav te napake je posledica staranja izolacijskega ovoja mejnega tokokroga, ki povzroči kratek stik med postopkom vrnitve na ničlo, kar povzroči izgubo parametrov ničelnosti sistema in pojav zgornje napake. Po pojavu takšnih napak je treba najprej odpraviti napake strojne opreme, nato pa še napake programske opreme, povezane s sistemskimi parametri.
epilog
Če povzamemo, CNC obdelovalna oprema je naprava, ki združuje digitalizacijo, inteligenco in specializacijo. Njegova diagnostika napak in vzdrževalna dela so razmeroma zapletena. Zato mora osebje za vzdrževanje napak obvladati ustrezno teoretično znanje, vendar mora imeti tudi bogate praktične izkušnje. To zahteva jasno razumevanje strukture in delovnih funkcij vsake CNC obdelovalne opreme ter biti dober pri analiziranju in presojanju napak v skladu z načeli delovanja CNC obdelovalne opreme pri reševanju težav z napakami. Šele takrat je mogoče nadalje izvajati ciljno odpravljanje težav, učinkovito rešiti problem napake in doseči učinek sklepanja iz enega primera v drugega.


