


Pogoste napake in njihovi vzroki v postopku žigosanja
Kalup za žigosanje je posebna procesna oprema, ki obdeluje materiale v dele (ali polizdelke) pri obdelavi žigosanja.
Razvrstite glede na naravo postopka: matrica za prebijanje, matrica za upogibanje, matrica za globoko vleko, matrica za oblikovanje itd.
Razvrstitev glede na stopnjo kombinacije postopkov: kalup z enim procesom, kompozitni kalup in progresivni kalup.
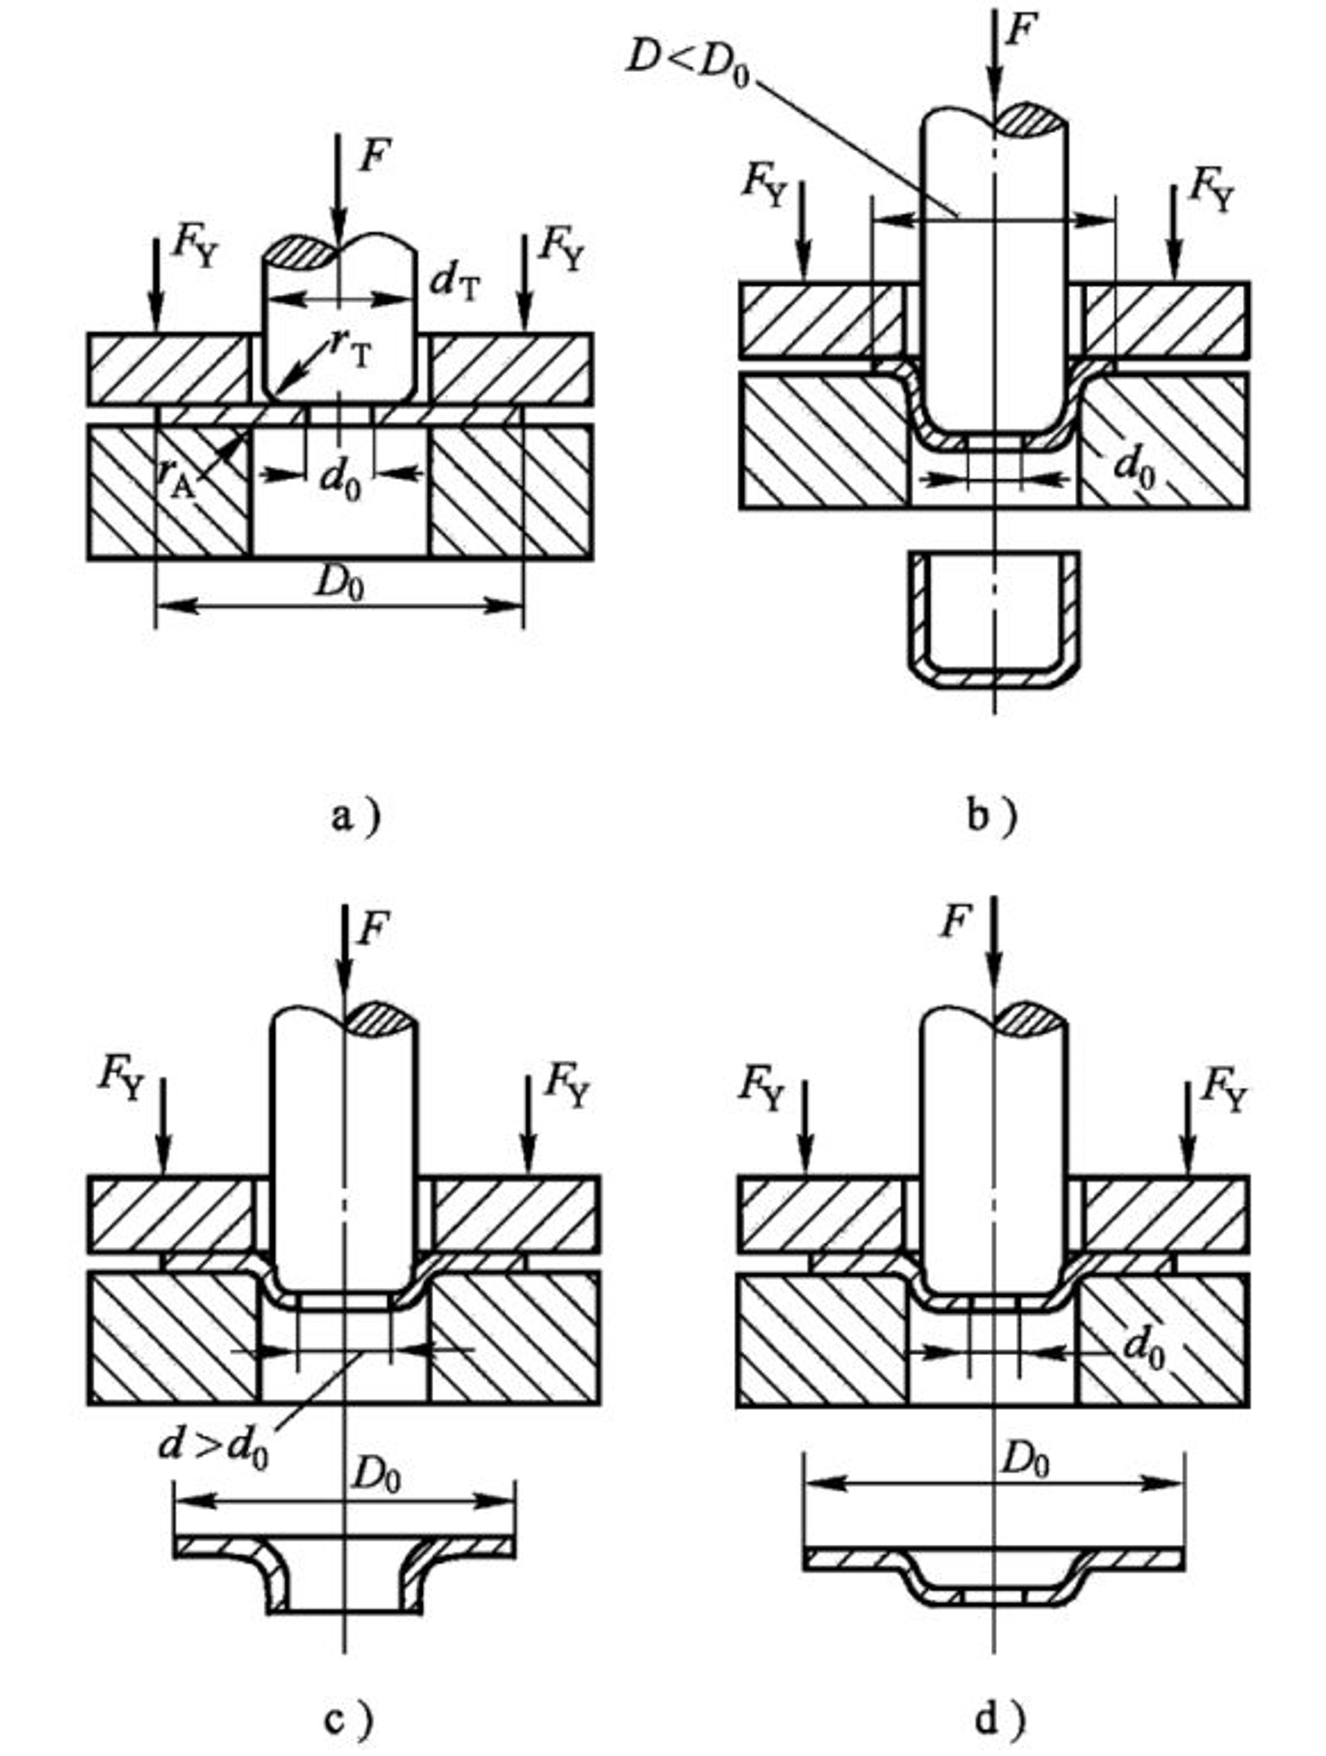
a) Oblikovalna matrica b) Vlečna matrica c) Prirobniška matrica d) Izbočena matrica
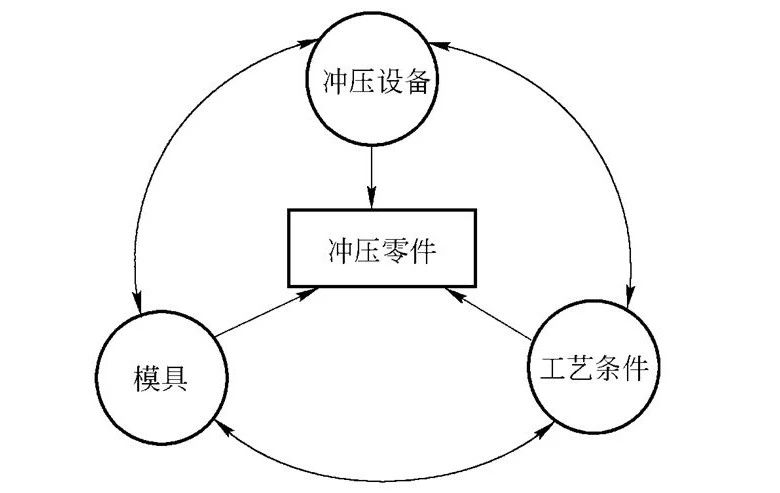
Trije elementi proizvodnje žigosanja: razumen postopek žigosanja, napredni kalupi in učinkovita oprema za žigosanje.
1. Rezanje, luknjanje in obrezovanje
Napake: Prekomerne robove, deformacije, površinske praske, neujemanje velikosti, manjkajoče luknje itd.
1) Prekomerne robove: vrzel med konveksnimi in konkavnimi kalupi je prevelika ali premajhna; obraba rezila; Slaba natančnost vodenja; Položaji konveksnih in konkavnih kalupov niso koncentrični.
2) Deformacija: razmik med luknjami je premajhen; Slabo prileganje med tlačno ploščo in konkavno površino modela; Prevelika razdalja itd.
3) Površinske praske: obstajajo pojavi, kot je vlečenje in vlečenje med delovanjem; Praske in druge poškodbe med striženjem pločevine.
4) Neusklajenost velikosti: neustrezno hranjenje; Poškodovana ali zrahljana naprava za določanje položaja, premikanje položaja itd.
5) Manj luknje: udarec je pokvarjen; Nezadostna dolžina udarca itd.
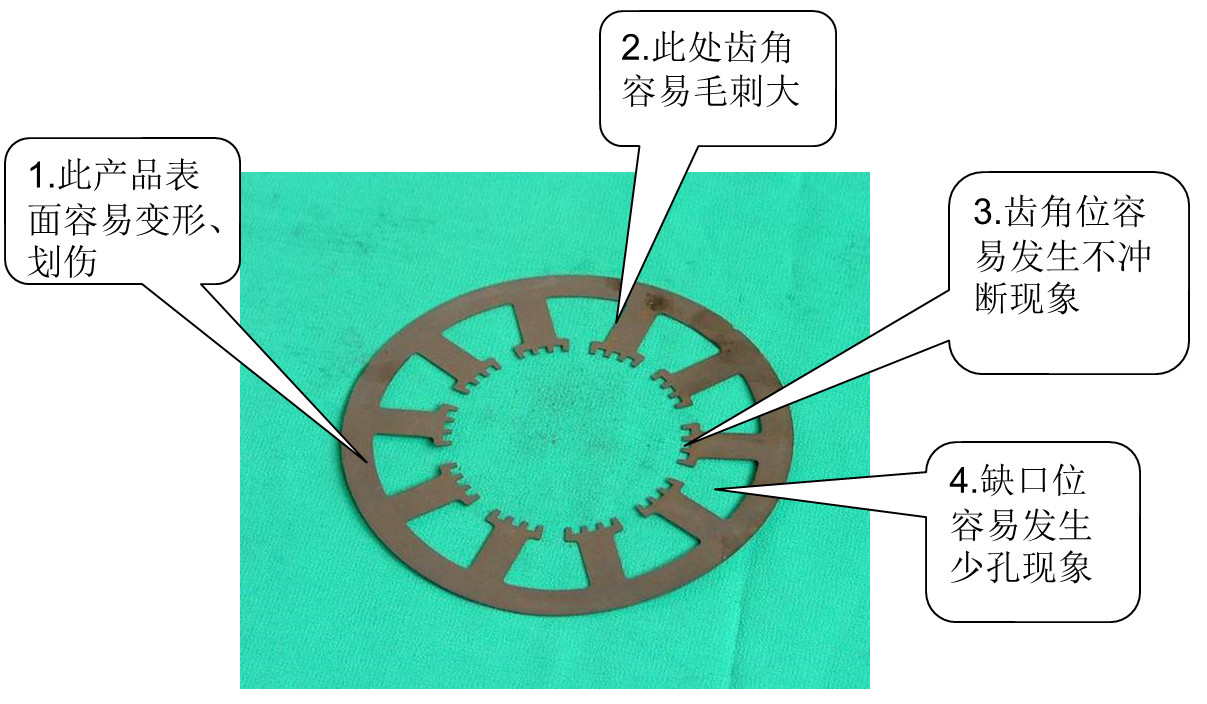
Lokacije napak se lahko pojavijo pri izdelkih, kot so rezanje, luknjanje in obrezovanje
2. 拉延
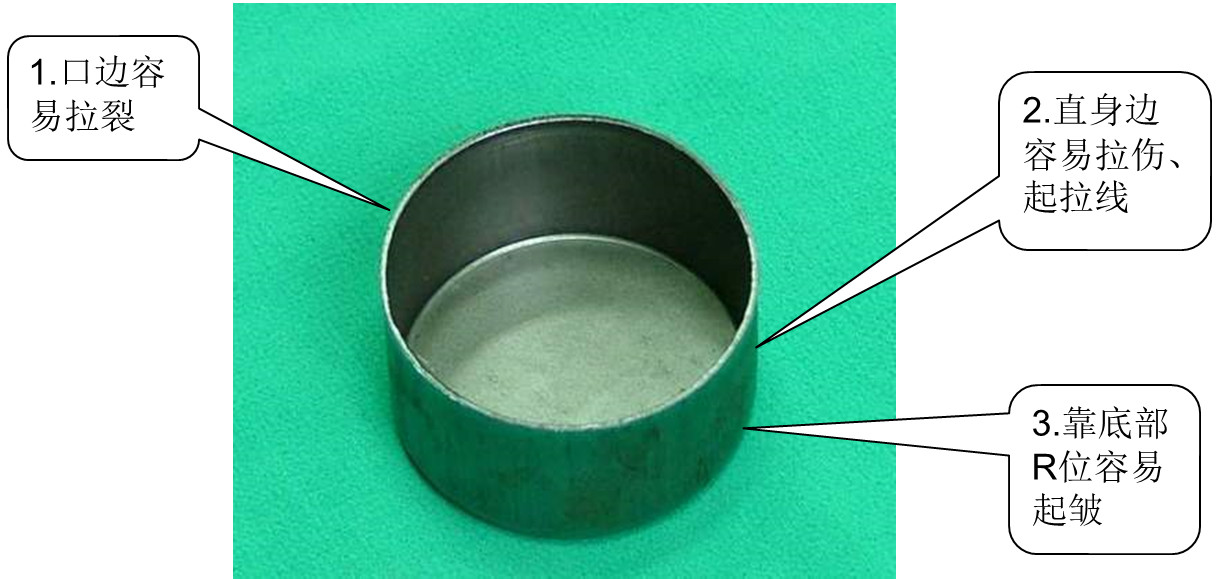
Vlečeni izdelki so nagnjeni k okvaram
3. Prirobničenje
Napake: neenakomerno obračanje, nedosledna višina obračanja, grobo obračanje, razpokano obračanje itd.
1) Neenakomerno obračanje: vrzel med konveksnim in konkavnim kalupom je prevelika.
2) Neskladna višina obračanja: neenakomerna vrzel med konveksnimi in konkavnimi kalupi; Netočno pozicioniranje; Velikost odpadlih delov ni točna.
3) Obračanje in hrapavost: na robu rezila so brazgotine; Nečistoče na površini delov; Trdota rezila je prenizka.
4) Prirobljanje in razpoke: veliki robovi med obrezovanjem robov; Razmik med konveksnim in konkavnim kalupom je premajhen; Oblika obrnjenega roba se nenadoma spremeni.
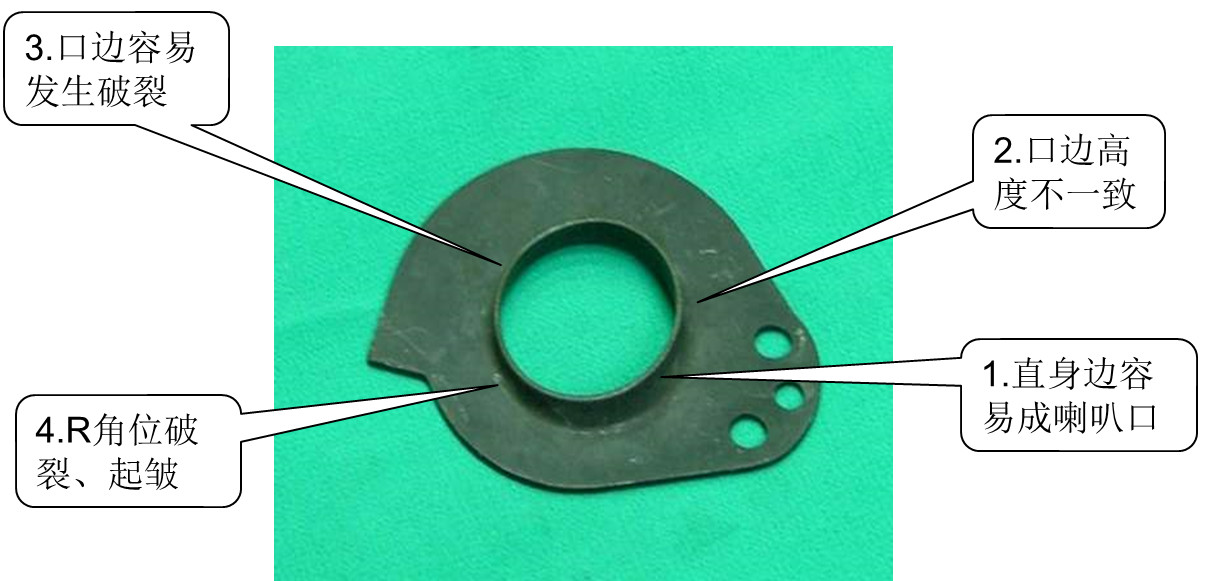
Izdelki z zavihki so nagnjeni k okvaram
4. Upogibanje
Napake: nekvalificiran upogibni kot, razpokan upogibni rob, stopnice na R kotu krivine itd.
1) Nekvalificiran upogibni kot: vrzel med konveksnim in konkavnim kalupom je prevelika, ujemajoči kot med konveksnim in konkavnim kalupom pa se ne ujema. Debelina materiala plošče je neenakomerna.
2) Zlomljen upogibni rob: vrzel med konveksnim in konkavnim kalupom je premajhna; Kot upogiba je premajhen; Prekomerna udarna sila in velika hitrost; Material plošče je nekoliko trd.
3) Upogibni kot R s stopnicami: upogibni kot konveksnih in konkavnih kalupov je prevelik; Prevelik zunanji kot R; Upogibna sila je premajhna.
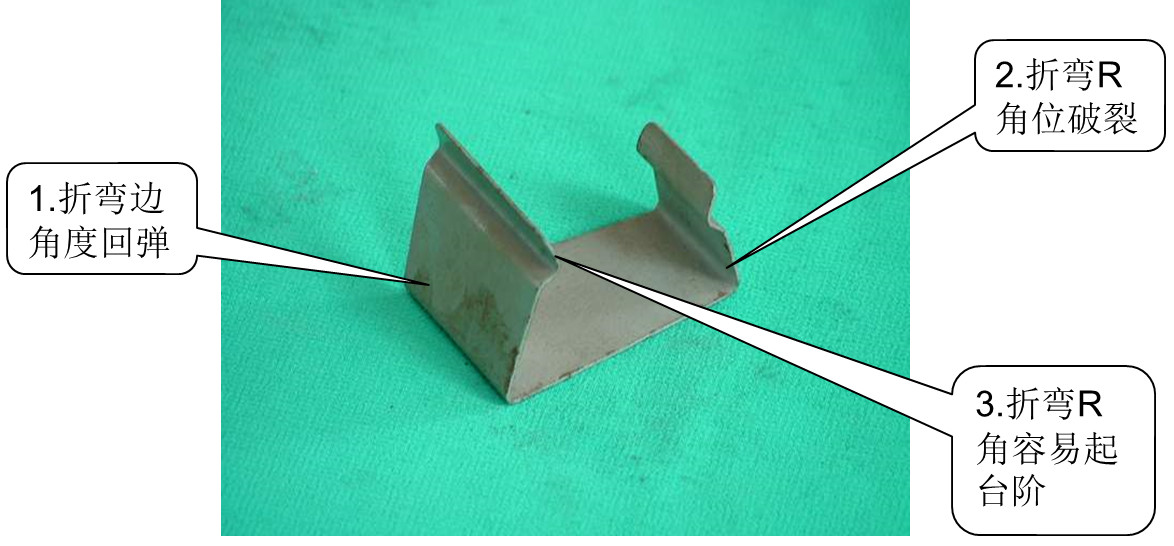
Mesto, kjer se pri upognjenih izdelkih lahko pojavijo napake
5. Luknja za skakanje odpadkov
1) Dolžina udarca ni dovolj. Vstavite luknjač v konkavni kalup glede na rezalni rob luknjača in dodajte 1 mm, da zamenjate luknjač;
2) Razmak med konkavnimi kalupi je prevelik. Izrežite v kalup, da zmanjšate vrzel, ali uporabite stroj za premazovanje, da zmanjšate vrzel;
3) Če luknjač ali šablona nista razmagnetena, uporabite demagnetizator, da razmagnetite luknjač ali šablono.
6. Blokada odpadkov
1) Majhne ali neporavnane izpustne luknje povečajo izpustne luknje, da zagotovijo gladko praznjenje;
2) Luknja za material ima posnete robove, povečajte velikost luknje za material, da odstranite posnetje;
3) Rezalni rob ni zožen, linijski rezalni konus ali razširitvena luknja na nasprotni strani zmanjšata dolžino položaja ravne stene;
4) Ravni stenski položaj rezila je predolg in vrtanje na nasprotni strani skrajša ravni stenski položaj rezila;
5) Rob rezila se je zrušil, kar je povzročilo oster rob, kar je povzročilo blokado materiala in ponovno brušenje roba rezila.
7. Slab videz
1) Rob rezila se je zrušil, kar je povzročilo, da je rezilo postalo preveliko in je rob rezila ponovno brusil;
2) Reža med luknjačem in matrico je prevelika, zato je žica zarezana v blok in vrzel je ponovno usklajena;
3) Gladkost konkavnega rezila je slaba, rob poliranega rezila pa je v ravni steni;
4) Reža med udarcem in matrico je premajhna, shranite matrico in prilagodite vrzel;
5) Sila zgornjega materiala je prevelika, izvlecite rezilo vzvratno, da zamenjate vzmet in zmanjšate silo zgornjega materiala.
8. Neenakomerno obrezovanje
1) pozicioniranje zamik prilagoditev pozicioniranje;
2) Obstaja enostransko oblikovanje, povečanje vlečenja in stiskanja materiala ter prilagajanje položaja;
3) Napaka pri načrtovanju, ki povzroči neenakomerno povezavo orodja in ponovne rezalne ploščice;
4) Hranjenje ni dovoljeno prilagoditi podajalnika;
5) Pri izračunu koraka podajanja je prišlo do napake. Ponovno izračunajte korak in spremenite položaj orodja.
9. Luknjač se lahko zlomi
1) Višina zapiranja je prenizka in rezalni rob udarca je predolg. Nastavite višino zapiranja;
2) Nepravilno pozicioniranje materiala je povzročilo, da je luknjač prerezal eno stran in da se je naprava za pozicioniranje ali podajanje zlomila zaradi neenakomerne sile;
3) Odpadni material iz spodnjega kalupa blokira rezalni rob, zaradi česar se luknjač zlomi in ponovno izvrta veliko podajalno luknjo, da se zagotovi gladko podajanje;
4) Popravite ali ponovno odrežite fiksni del (sponko) luknjača z vodilnim delom, da se luknjač gladko premika gor in dol (udari ploščo) zamaknjeno;
5) Slabo vodenje deske je povzročilo enostransko silo na udarec in popravilo reže med deskama;
6) Rezilo luknjača je prekratko, kar moti ploščo luknjača in nadomešča luknjač, kar povečuje dolžino dela rezila;
7) Luknjač ni pravilno pritrjen in če se premika gor in dol, ga je treba ponovno pritrditi, da se prepreči premikanje gor in dol;
8) Rezilo luknjača ni ostro in ga je treba ponovno obrusiti;
9) Površina udarca je opraskana in izpostavljena neenakomerni sili med odstranjevanjem materiala. Ponovno zamenjajte udarec;
10) Udarec je pretanek, predolg in premajhna moč. Ponovno spremenite vrsto luknjača;
11) Trdota luknjača je previsoka in material luknjača ni ustrezen. Zamenjajte material luknjača in prilagodite trdoto toplotne obdelave.
10. Železni opilki
1) Ponovno izračunajte položaj ojačitve ali upogibni položaj zaradi neporavnanosti ojačitve;
2) Če je upogibna reža premajhna, iztisnite železne opilke, da ponovno nastavite režo, ali zbrusite oblikovan blok ali brusite oblikovan luknjač;
3) Upogibni konveksni kalup je preoster za popravilo kota R;
4) Če je premalo materiala za rezalni rob, ponovno povežite rezalni rob;
5) Tlačna palica je preozka in jo je treba ponovno zbrusiti.
11. Slabo kalitev
1) Središče spodnje luknje popka ne sovpada s središčem luknjača popka, da bi določili pravilen srednji položaj ali premaknili položaj luknjača popka ali ga premaknili v položaj pred luknjanjem roba popka visok rob nizek oz. celo zlom ali prilagoditev položaja;
2) Neenakomerna vrzel med konkavnimi kalupi, kar povzroči nizke ali celo zlomljene vrzeli med kalčki, visokimi robovi in kalčki za popravilo robov;
3) Nastajajoča spodnja luknja ne izpolnjuje zahtev, kar povzroča naraščajočo višino in preračunavanje odprtine na dnu izvrtine, povečanje ali zmanjšanje odstopanja premera predhodno izvrtanih lukenj in celo razpoke.
12. Slabo oblikovanje
1) Konveksna matrica za oblikovanje je preostra, zaradi česar material poči. Oblikovalno konveksno matrico je treba obrezati s kotom R, rezalni rob pa mora biti ustrezno obrezan s kotom R;
2) Dolžina oblikovalnega luknjača ni zadostna, zaradi česar ni mogoče izračunati pravilne dolžine luknjača in prilagoditi dejanske dolžine luknjača, da bi izpolnil zahteve za oblikovanje;
3) Oblikovalni luknjač je predolg, kar povzroča deformacijo materiala na mestu oblikovanja. Pomembno je določiti pravilno dolžino udarca in prilagoditi dejansko dolžino luknjača, da bo izpolnjevala zahteve, dokler se ne zlomi;
4) Nezadostna količina materiala na mestu oblikovanja povzroči natezno razpokanje. Izračunajte material za odvijanje ali popravite kot R ali zmanjšajte višino oblikovanja;
5) Slabo pozicioniranje, ki povzroča napake pri oblikovanju. Prilagodite pozicionirno ali podajalno napravo;
6) Oblikovalna reža je premajhna, kar povzroča trganje ali deformacijo in prilagajanje reže.
13. Upogibne mere
1) Kotna napaka, ki jo povzroči nenastavljen kalup, vodi do odstopanja velikosti, slabe višine zapiranja ali slabe kotne razlike;
2) Nezadostna elastičnost povzroči slab kot, kar ima za posledico dimenzijsko odstopanje in zamenjavo vzmeti;
3) Material ne izpolnjuje zahtev, kar ima za posledico slabo zamenjavo kota in velikosti ali ponovno nastavitev odstopanja reže;
4) Odstopanje debeline materiala povzroči kotne napake, kar povzroči odstopanje velikosti. Določi se debelina materiala in material se zamenja ali ponovno prilagodi razlika reže;
5) Nepravilno pozicioniranje vodi do odstopanja velikosti. S prilagajanjem položaja je velikost OK;
6) Napake pri načrtovanju ali obdelavi povzročajo prekinjeno varjenje in brušenje med upognjenimi bloki javnega sestavljanja, kar odpravlja vrzeli med bloki in povzroča majhne upogibne dimenzije;
7) Oblikovalni kotnik nima R-kotnika in v normalnih okoliščinah je višina upogiba oblikovanega javnega popravila R-kotnika premajhna;
8) Upogibne mere na obeh straneh so prevelike za tlačno ojačitev;
9) Enostransko upogibanje in vlečenje povzroči nestabilnost velikosti, poveča silo vzmeti, prilagodi položaj;
10) Nerazumne vrzeli, ki povzročajo slabe kote in dimenzijska odstopanja, popravite vrzeli;
11) Višina zložljivega noža ni dovolj, upogibni udarec pa je prekratek, da bi se prilegal v zložljivi nož. To poveča višino zložljivega noža, kar povzroči, da se upogibni luknjač čim bolj prilega položaju zložljivega noža, kar povzroči več neugodnih kotov;
12) Pri upogibanju je hitrost prehitra, kar povzroča deformacijo v korenu upogiba. Prilagodite razmerje hitrosti in izberite primerno hitrost;
13) Struktura je nerazumna in zložljivi nož ni vstavljen v fiksno predlogo. Pri ponovnem rezkanju utora in vstavljanju zložljivega noža v šablono za vtiskovanje se reža poveča;
14) Trdota oblikovane moške toplotne obdelave ni zadostna, kar povzroči zlom tlačnega voda ali sploščitev preoblikovanega moškega tlačnega voda.
14. Brez izpusta
1) Nepravilna nastavitev položaja ali podajanja naprav za pozicioniranje ali podajanje;
2) Nezadostno izogibanje, brušenje in izogibanje;
3) Notranji vodilni steber je poškodovan, kar povzroča slabo izdelovanje plošč. Zamenjajte notranji vodilni steber;
4) Zamenjajte udarec, če se vleče ali površina ni gladka;
5) Razumno preuredite položaj zatiča zgornjega materiala;
6) Nezadostna sila zgornjega materiala ali nezadostna sila odstranjevanja, zamenjajte vzmet zgornjega materiala ali vzmet za odstranjevanje;
7) Usklajevanje med luknjačem in vpenjalno ploščo ni gladko, popravilo luknjača in vpenjalne plošče pa naredi koordinacijo med luknjačem in vpenjalno ploščo gladko;
8) Če se oblikovan drsnik ne prilega gladko, prilagodite drsnik in vodilni utor, da se bosta gladko prilegala;
9) Neustrezna toplotna obdelava med izdelavo plošč, deformacija po žigosanju za določen čas, ponovno brušenje in izdelava plošč za popravljanje deformacije;
10) Če je luknjač predolg ali dolžina zatiča zgornjega materiala ni dovolj, povečajte dolžino zatiča zgornjega materiala ali ga zamenjajte z luknjačem ustrezne dolžine;
11) Zamenjajte luknjač, ko je luknjač polomljen;
12) Šablona ni magnetizirana in obdelovanec se dvigne, da razmagneti šablono.
15. Nemotena dostava materiala
1) Kalup ni pravilno poravnan, kar povzroči, da trak materiala ni v isti ravni liniji kot podajalnik in da je kalup ponovno poravnan ali podajalnik nastavljen;
2) Nivelirni stroj ali zamenjava materiala za neenakomerno nastavitev traku;
3) Nerazkladanje povzroča neenakomerno hranjenje, glejte rešitve brez razkladanja;
4) Prilagodite položaj pretesno;
5) Prilagodite vodilni zatič, če je pretesen ali če je položaj ravne stene predolg;
6) Če luknjač ni pravilno pritrjen ali je predolg in posega v trak materiala, ga zamenjajte z luknjačem ustrezne dolžine in ponovno pritrdite;
7) Zgornji zatič materiala je prekratek, kar povzroča motnje med pasom materiala in oblikovanim blokom. Prilagodite dolžino zatiča zgornjega materiala, da preprečite motnje;
8) Nepravilna razporeditev položaja plavajočega bloka in nastavitev položaja lebdečega bloka.
16. Slabo kovičenje
1) Neustrezna višina zapiranja kalupa, neustrezno kovičenje in nastavitev višine zapiranja;
2) Obdelovanec ni na svojem mestu in odstopanje od položaja je prilagojeno za pozicioniranje;
3) Pred kovičenjem, če je obdelovanec pokvarjen, preverite luknjo za kaljenje. Glejte rešitev za okvaro luknje za kaljenje, da preverite, ali je luknja za kovičenje posneta. Če ni posnetja, povečajte posnetje;
4) Če dolžina luknjača za kovičenje ni dovolj, ga zamenjajte z luknjačem ustrezne dolžine;
5) Potrdite, da luknjač za kovičenje ne izpolnjuje zahtev, in uporabite luknjač za kovičenje, ki izpolnjuje zahteve.
17. Manjka ali je nameščen
1) Previdno in napačno prebijanje med naključnim sestavljanjem;
2) Prebijači brez smernih oznak so označeni z usmerjevalnimi prebijači.
18. Nepravilna namestitev vijakov
1) Nepoznavanje debeline šablone, vedenje, da je debelina šablone predolga ali prekratka;
2) Ni dovolj previden in dovolj neizkušen, da bi izbral ustrezne vijake.
19. Demontaža in montaža kalupov
1) Če luknja za zatič ni obrisana, je treba obrisati luknjo za zatič in zatič. Pri razstavljanju kalupa je treba najprej odstraniti pozicionirni zatič. Če je kalup enostavno poškodovati, ga najprej vodite z vijaki, nato pa izvrtajte luknjo za pozicionirni zatič;
2) Ne poškodujte luknje za zatič, če je namestitev in demontaža programa kalupa nepravilna in zatič pade.
20. Pozicijski zatič
1) Ko je stena luknje hrapava ali opraskana, kar povzroči pretesno sestavo kalupa, natančno preverite, ali je luknja za zatič hrapava, sicer je treba luknjo za zatič, ki je ni mogoče izvrtati, ponovno povrtati;
2) Če je luknja za zatič zamaknjena ali spodaj ni izhodne luknje, dodajte izhodno luknjo za pozicionirni zatič.
21. Pomlad je predolga
1) Če niste pozorni na merjenje globine vzmetne luknje, izračun kompresijske količine vzmeti in ponovne izbire, je ni mogoče pritisniti navzdol;
2) Premalo previden, pomanjkanje izkušenj, primerna vzmetna spodnja mrtva točka.


