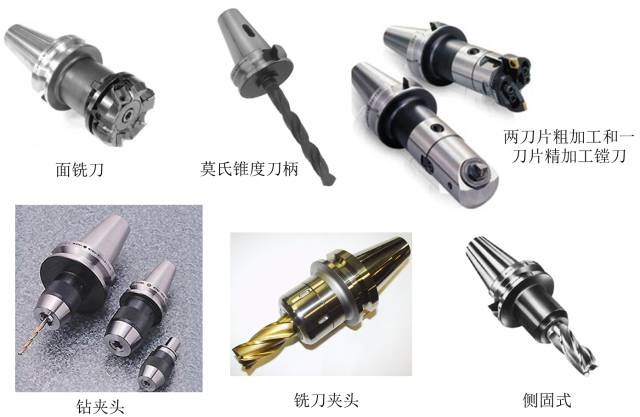
Ali veste, koliko različnih ročajev za orodja je v CNC obdelovalnih centrih?
Čeprav imam opravka z ročaji nožev vsak dan, ali veste, kaj pomeni 7:24 v ročajih nožev BT? Kakšni so standardi za BT, NT, JT, IT in CAT? Danes se pogovorimo o poznavanju držal orodij za obdelovalne centre.
Držalo orodja je povezovalno telo med obdelovalnim strojem in rezalnim orodjem ter je ključni člen, ki vpliva na koncentričnost in dinamično ravnotežje. Ne smemo je obravnavati kot splošno komponento. Koncentričnost lahko določi, ali je rezalna količina vsakega dela rezalnega roba enakomerna, ko se orodje vrti za en obrat; Dinamično neravnovesje med vrtenjem vretena bo povzročilo periodične vibracije.
eno
Razdeljen v dve kategoriji glede na luknjo za konus vretena
Glede na konus luknje za orodje vretena v obdelovalnem centru je običajno razdeljen v dve kategoriji:
1) Univerzalno držalo orodja SK s koničnostjo 7:24
2) HSK vakuumsko držalo orodja s koničnostjo 1:10
Univerzalno držalo orodja SK s koničnostjo 7:24
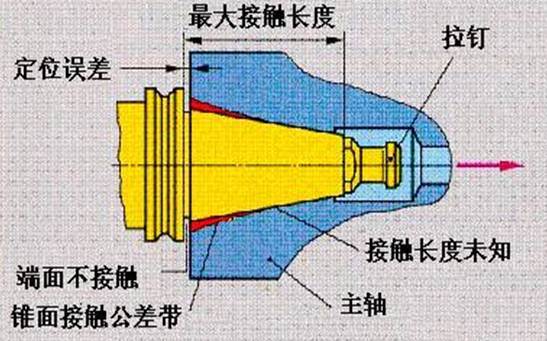
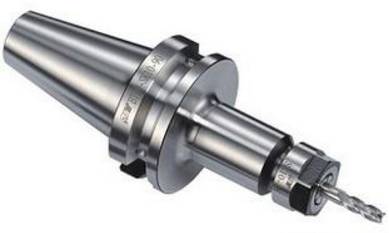
7:24 se nanaša na zožitev 7:24 za ročaj orodja, ki je ločena konična površina in ima daljši stožčasti ročaj. Površina stožca ima hkrati dve pomembni vlogi, in sicer natančno pozicioniranje držala orodja glede na vreteno in doseganje vpetja držala orodja.
Prednosti:
Brez samozaklepanja, lahko doseže hitro nalaganje in razkladanje orodja; Izdelava orodnih držal zahteva le visoko natančno obdelavo stožčastega kota, da se zagotovi natančnost povezave, zato so stroški orodnih držal relativno nizki.
Slabosti:
Pri vrtenju z visoko hitrostjo se bo stožčasta luknja na sprednjem koncu vretena razširila, obseg razširitve pa se bo povečal s povečanjem polmera vrtenja in hitrosti. Togost konične povezave se bo zmanjšala, pod vplivom napetosti vlečne palice pa se bo spremenil tudi aksialni premik ročaja orodja. Radialna velikost držala orodja se spremeni vsakič, ko se orodje zamenja, kar povzroči nestabilno natančnost pri ponavljajočem se pozicioniranju.
Običajno obstaja pet standardov in specifikacij za univerzalna držala orodij s koničnostjo 7:24:
1) Mednarodni standard IS0 7388/1 (imenovan IV ali IT)
2) Japonski standard MAS BT (skrajšano BT)
3) Nemški standard DIN 2080 tipa (skrajšano kot NT ali ST)
4) Ameriški standard ANSI/ASME (skrajšano CAT)
5) Tip DIN 69871 (skrajšano kot JT, DIN, DAT ali DV)
Metoda zategovanja:
Ročaj orodja tipa NT je zategnjen z vlečno palico na tradicionalnih obdelovalnih strojih, na Kitajskem znanem tudi kot ST; Vsi ostali štirje tipi držal orodij so pritrjeni na obdelovalni center prek vlečnih zatičev na koncu držala orodja.
Univerzalnost:
1) Trenutno sta dva najpogosteje uporabljena držala orodij na Kitajskem DIN 69871 (tj. JT) in japonski MAS BT;
2) Držalo orodja po DIN 69871 je mogoče namestiti tudi na obdelovalne stroje z izvrtinami za konus vretena ANSI/ASME;
3) Mednarodno standardno držalo orodja IS0 7388/1 je mogoče namestiti tudi na strojna orodja z DIN 69871 in ANSI/ASME konusnimi luknjami vretena, tako da je držalo orodja IS0 7388/1 univerzalnost je najboljši.
HSK vakuumsko držalo orodja s koničnostjo 1:10
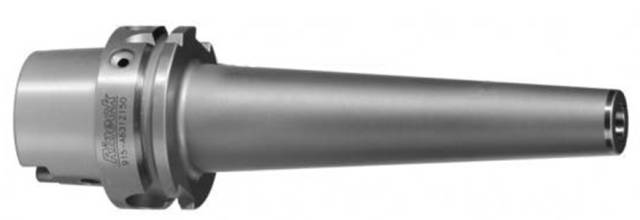
Vakuumsko držalo orodja HSK se opira na elastično deformacijo držala orodja, ki se ne le dotika konične površine 1:10 držala orodja s konično površino 1:10 luknje vretena strojnega orodja, ampak se tudi tesno dotika površine prirobnice držala orodja s površino vretena. Ta dvostranski kontaktni sistem je boljši od univerzalnega držala orodja 7:24 pri obdelavi z visoko hitrostjo, togosti povezave in natančnosti naključja.
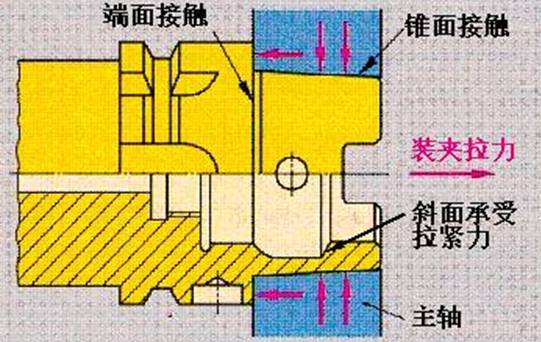
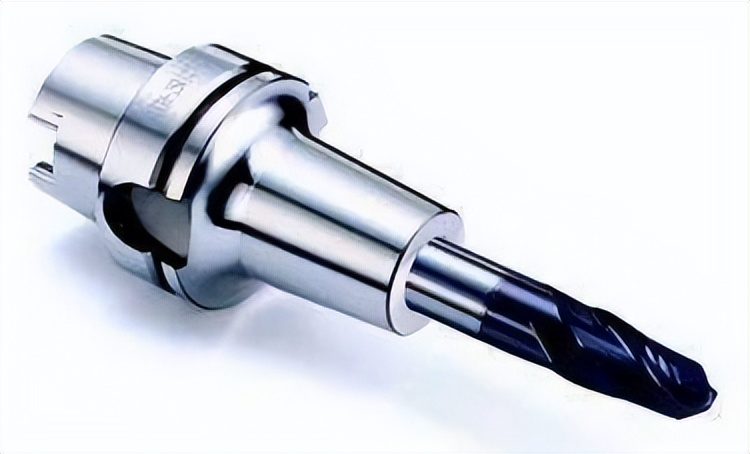
Vakuumska držala orodja HSK lahko izboljšajo togost in stabilnost sistema, pa tudi natančnost izdelka med obdelavo z visoko hitrostjo in skrajšajo čas za zamenjavo orodja. Imajo pomembno vlogo pri visokohitrostni obdelavi, saj se prilagajajo hitrosti vretena stroja do 60000 vrtljajev na minuto. Sistem orodij HSK se pogosto uporablja v proizvodnih panogah, kot so vesoljska, avtomobilska industrija in precizni kalupi.
Nosilci orodij HSK so na voljo v različnih specifikacijah, kot so A, B, C, D, E in F, med katerimi se A, E in F pogosto uporabljajo na obdelovalnih centrih (samodejna menjava orodja).
Največja razlika med tipom A in tipom E:
1) Tip ima utor za prenos, medtem ko tip E nima. Relativno gledano ima tip A večji prenosni navor in se lahko uporablja za težja rezanja. Navor, ki ga prenaša tip E, je razmeroma majhen in ga je mogoče uporabiti le za manjše reze.
2) Poleg utora za prenos ima ročaj tipa A tudi luknje za ročno pritrditev, usmerjevalne utore itd., tako da je ravnovesje razmeroma slabo. E-tip pa ne, zato je E-tip bolj primeren za obdelavo z visoko hitrostjo. Mehanizma E-tipa in F-tipa sta popolnoma enaka, z razliko, da je stožec ročaja F-tipa, znan tudi kot ročaj E-tipa in F-tipa (kot sta E63 in F63), en velikost manjša. To pomeni, da sta premera prirobnic E63 in F63 oba φ 63, vendar je velikost stožca F63 le enaka kot pri E50. V primerjavi z E63 ima F63 večjo hitrost (manjši ležaji vretena).
dva
Oblika namestitve ročaja
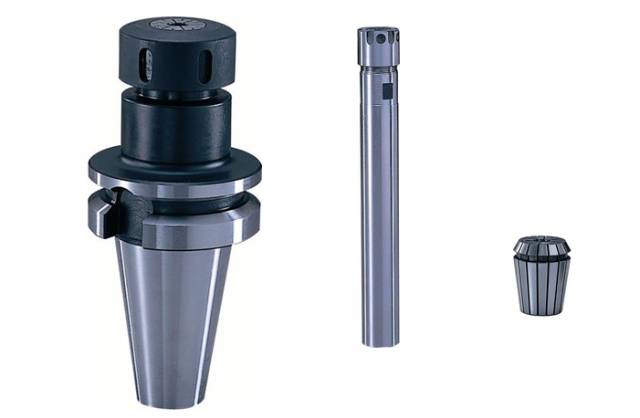
Vzmetni vpenjalni ročaj
Uporablja se predvsem za vpenjanje rezalnih orodij z ravnim steblom in orodij, kot so svedri, rezkarji, navojni navoji itd. Elastična deformacija zadrževalne vzmeti je 1 mm, območje vpenjanja pa je znotraj premera 0.{{2 }} mm.
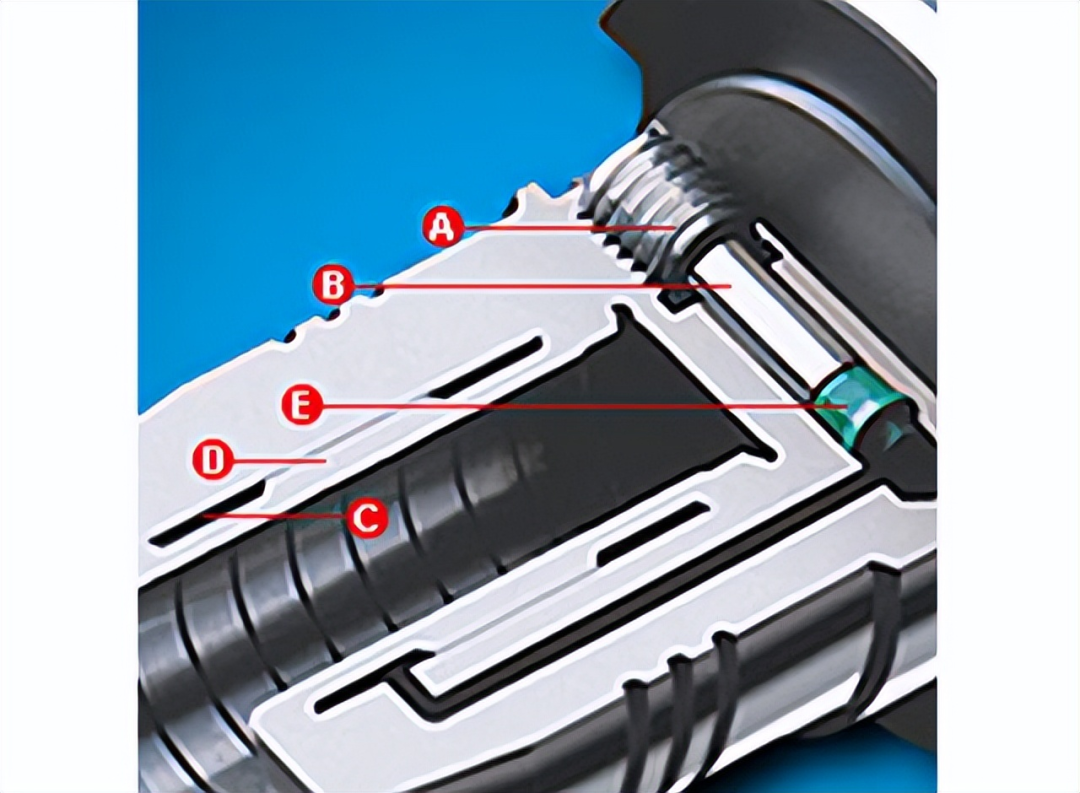
Hidravlična vpenjalna glava
A - Privijte blokirni vijak z imbus ključem;
B - Zaklenite bat in potisnite hidravlični medij v ekspanzijsko komoro;
C - Ekspanzijska komora, tlak, ustvarjen s stiskanjem tekočine;
D - Tanka ekspanzijska podloga, ki locira in enakomerno ovije sredino vpenjalne palice orodja med postopkom zaklepanja.
E - Posebne tesnilne komponente zagotavljajo idealno tesnjenje in dolgo življenjsko dobo.
Grelni ročaj noža
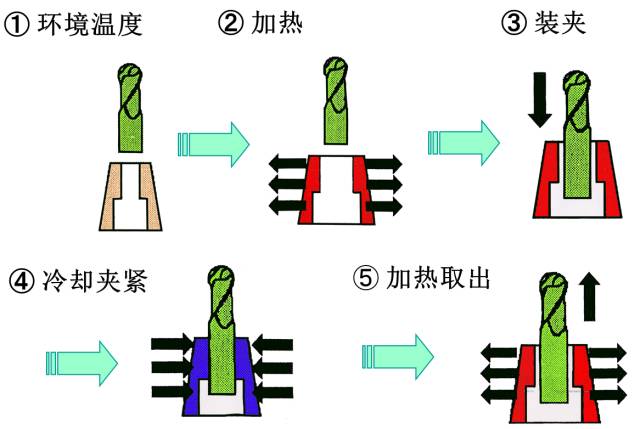
Uporabite tehnologijo indukcijskega ogrevanja, da segrejete območje vpenjanja orodja na držalu orodja, kar povzroči razširitev njegovega premera, nato pa postavite hladno držalo orodja v vroče držalo orodja. Držalo za grelno orodje ima močno vpenjalno silo in dobro dinamično ravnovesje, zaradi česar je primerno za obdelavo z visoko hitrostjo. Visoka natančnost pri ponavljajočem se pozicioniranju, običajno znotraj 2 μ znotraj m, radialno odtekanje je znotraj 5 μ znotraj m; Dobra sposobnost proti obraščanju in sposobnost proti motnjam med obdelavo. Vendar pa je vsaka specifikacija držala orodja primerna samo za namestitev orodja z enim premerom in potreben je komplet opreme za ogrevanje.
Princip vpenjanja toplokrčnih držal orodja:
Celovita ocena in primerjava ročajev nožev:
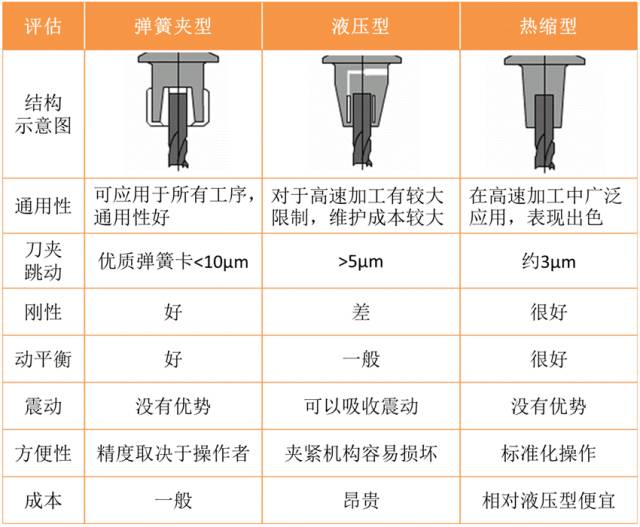
Druge vrste ročajev za nože