Ali razumete vse te počasne tehnike obdelave žice?
Rezanje brez jedra, znano tudi kot rezanje brez odrezkov, je metoda obdelave, pri kateri elektrodna žica sledi gosto tirnici znotraj obdelovalne oblike, ne da bi pri obdelavi zelo majhnih oblik nastajal odpadni material. Obstajata dve metodi obdelave brez ostružkov, spiralna pot in vzporedna pot, kot je prikazano na naslednji sliki. Pri rezanju brez jedra glavno rezalno orodje odstrani celotno obliko in pusti primeren rob za obrezovanje.
Če se ne uporablja metoda obdelave brez jedra, bo glavni rez povzročil zelo majhne odpadke, ki zlahka padejo v spodnjo šobo. Prvič, težko je pobrati odpadke, in drugič, enostavno je poškodovati spodnjo šobo pri premikanju osi in celo povzročiti, da obdelovanec premakne položaj, kar povzroči ostanke. Namen uporabe rezanja brez jedra je večinoma obdelava majhnih lukenj, nekateri pa uporabljajo rezanje brez jedra, da bi dosegli namen strojev brez posadke. Obe 2D/3D poti lahko uporabljata rezanje brez jedra.
02 Moški in ženski kalupi izhajajo skupaj
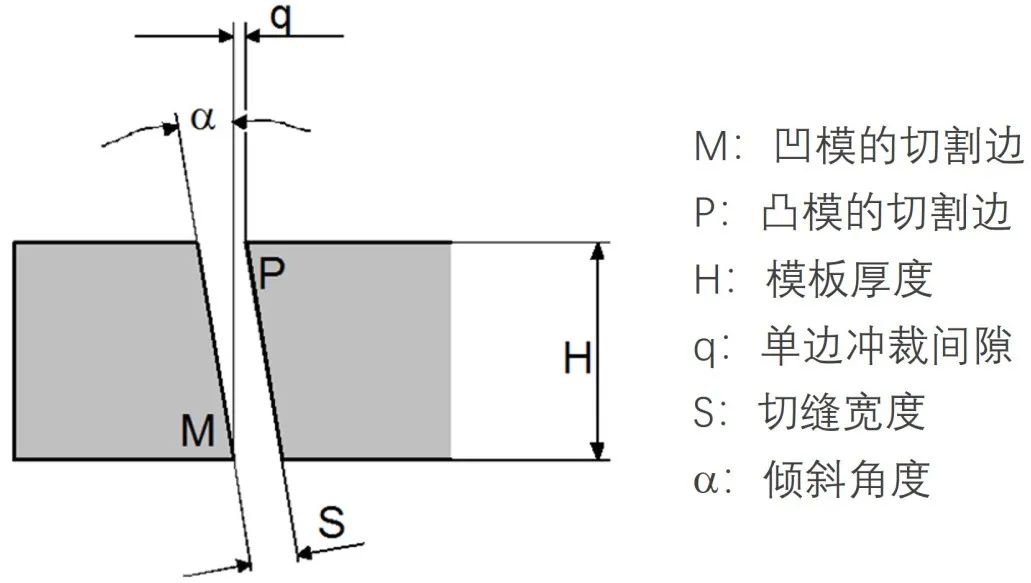
Pri obdelavi z žičnim rezanjem izrezovalnih matric in rezalnih matric, če se uporablja rezanje brez stožca, je širina rezalnega šiva običajno večja od luknjajoče vrzeli. Zato je treba pripraviti dva materiala za ločeno rezanje konveksne matrice (moški) in konkavne matrice (ženske). Če oblikujemo primeren kot za šablono in uporabimo žično rezanje za stožčasto obdelavo, lahko na eni šabloni obdelamo tako konveksne kot konkavne kalupe, kar lahko močno izboljša učinkovitost proizvodnje in zmanjša stroške materiala.
Vrednost prebijalne reže je mogoče pridobiti na podlagi debeline materiala izdelka, širino rezalne reže pa je mogoče izračunati na podlagi premera elektrodne žice in enostranske razelektritvene reže. Znana je tudi debelina šablone. S temi podatki je mogoče izračunati rezalni kot, potreben za rezanje žice. Kot je prikazano, je formula za izračun kota: a=arctg [(Sq)/H]
03 Obdelava spojnih delov
Obdelava parnih delov je odvisna od izbire pravilnega odmika žice elektrode, ustreznega parnega prostora in čiščenja ostrih vogalov. Koraki za obdelavo parjenih delov so:
1) Obdelava konveksnih kalupov. Izrežite luknjač 10mm x 10mm s standardnimi parametri in izmerite mere. Če je odmik uporabljene elektrodne žice 0.223, 0.164, 134, 0,129 in je izmerjena velikost 10,004 mm, je razvidno, da je velikost 0,002 mm večja na enem strani.
2) Prilagodite odmik. Ker je dejanska velikost izbokline 0.002 mm večja na eni strani, je treba odmik žice elektrode prilagoditi na 0.221, 0 .162, 0.132, 0.127.
3) Izračunajte odmik obdelovalne matrice. Odmik elektrodne žice standardnih konkavnih in konveksnih kalupov je enak. Toda konkavni kalup mora odšteti razmik ene strani. Pri počasni obdelavi žice je reža za tesno prileganje običajno 0.002 mm na eni strani, reža za gladko prileganje pa 0.{{9} }05 mm na eni strani. Na primer, če je razdalja 0.005 mm, je odmik elektrodne žice rezalne matrice 0,216, 0,157, 0,127, 0,122.
4) Sodelujte pri nameščanju konveksnega kalupa v konkavni kalup in zagotovite, da je obdelovanec med prileganjem postavljen navpično. Uporaba počasnega rezanja žice za obdelavo prostora 0,005 mm na eni strani bo povzročila bolj gladko prileganje.
04 Linearno rezanje
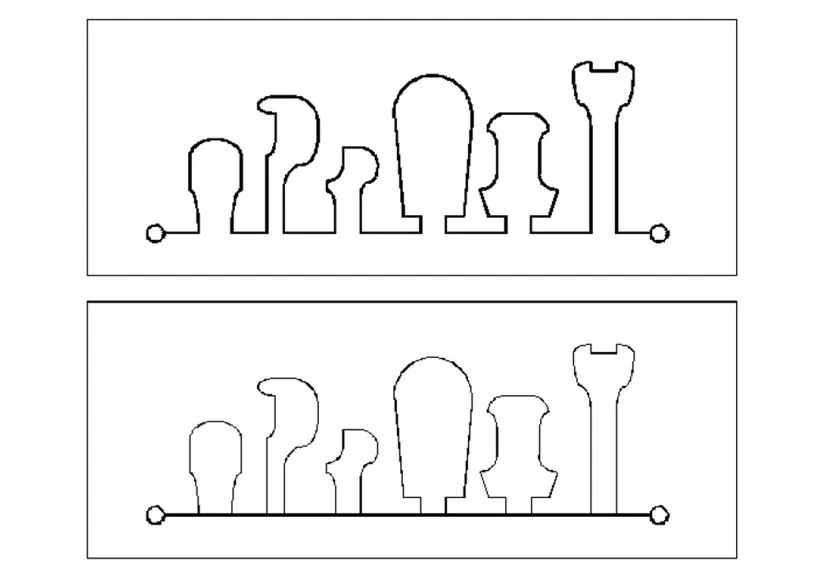
Kadar je treba uporabiti rezanje z žico za obdelavo niza cilindričnih konveksnih kalupov, se med programiranjem te konveksne oblike kalupov oblikujejo na predlogi in ostanejo povezane med seboj. Nazadnje so linearno razrezani in ločeni, kot je prikazano na naslednji sliki. Ta postopek je še posebej primeren za dolgotrajno neprekinjeno rezanje majhnih izboklin. Uporaba tega postopka zahteva razumno ureditev, ki lahko doseže cilj varčevanja z materiali in prepreči deformacijo rezanja.
05 Kompozitno rezanje
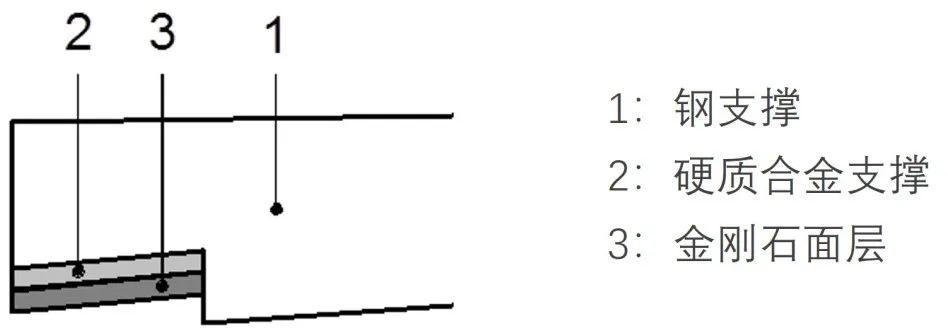
Sestavljeno rezanje je hkratno rezanje obdelovancev, sestavljenih iz različnih materialov. Rezanje kompozitov se v glavnem uporablja za rezanje različnih kombinacij materialov matric za prebijanje, rezanje različnih kombinacij materialov matric za izsekavanje in striženje ter rezanje kompozitnih materialov z orodji za preoblikovanje, kot je prikazano na naslednji sliki. Pri tem načinu rezanja je problem stabilnost rezanja, pri izbiri procesnih parametrov pa je možno upoštevati izbiro materialov z najdebelejšimi ali najtežje rezljivimi deli.
06 Rezanje z zlaganjem
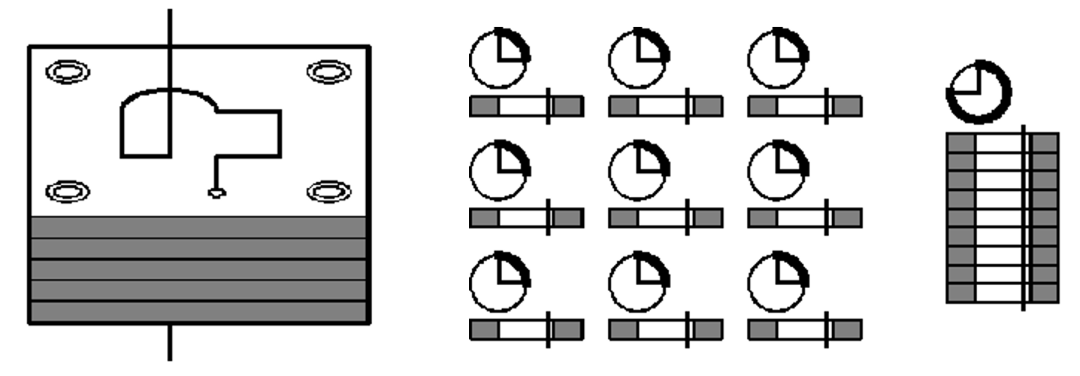
Rezanje z zlaganjem se nanaša na rezanje določenega števila obdelovancev enake oblike in materiala v eni potezi skozi zlaganje delov, kot je prikazano na naslednji sliki. Ta postopek se uporablja za rezanje tankih plošč, splošna učinkovitost enkratnega rezanja velike debeline pa je veliko večja kot pri rezanju enega kosa tanke plošče. Pritrdite tanko ploščo skupaj z vijaki ali prevodnim lepilom, da tvorite celoten blok, ki zagotavlja prevodnost med različnimi deli. Poleg tega debelina zlaganja ne sme biti predebela, po možnosti ne sme presegati 150 mm, sicer bo to vplivalo na natančnost obdelave in skladnost zloženih delov.