


Visoko zanesljiva natančna krmilna metoda za obdelavo navojev
1 Predgovor
Lupina zgorevalne komore določenega modela motorja je sestavljena iz prednjega veznega dela, tankostenskega vrtečega se cilindra, zadnjega veznega dela in nosilca, ki so obdelani s kombinacijo argonoločnega varjenja, toplotne obdelave in peskanja. . Na zunanji površini tankostenske lupine zgorevalne komore sta privarjeni 2 vrsti po 20 aksialnih nosilcev, konstrukcijska risba nosilcev pa zahteva natančnost navoja M4-6H. Nosilni navoj se uporablja za namestitev pokrovov kablov raket, navojna povezava pa zahteva visoko kakovost in zanesljivost. Zaradi omejitev nosilne konstrukcije, materiala in prostorske strukture na mestu varjenja z lupino zgorevalne komore se za obdelavo navojev uporabljajo tradicionalni postopki, kar ima za posledico nizko stopnjo kvalifikacije izdelka. Ta članek izvaja analizo procesa in raziskave na različnih stopnjah obdelave izdelka ter z eksperimentalnim preverjanjem, primerjavo in analizo pridobi razumno in učinkovito metodo nadzora natančnosti niti.
2. Značilnosti strukture izdelka in težave pri obdelavi
2.1 Strukturne značilnosti
Zunanje mere lupine zgorevalne komore so relativno velike, z zunanjim premerom 50{{10}}mm in dolžino 4500mm. Nosilec je ročno privarjen na zunanjo površino plašča zgorevalne komore z radialnim razponom (114 ± 0,2) mm. Ohišje zgorevalne komore in podporni materiali so izdelani iz jekla ultra visoke trdnosti D406A. Nosilna struktura lupine zgorevalne komore je prikazana na sliki 1. Nosilec ima podolgovato krožno strukturo z zunanjim premerom 14 mm in širino mm, kot je prikazano na sliki. Na sredini je notranji navoj M4-6H z razmikom 0,7 mm. Med utorom na dnu navoja in tankostensko lupino je le 0,7 mm reže.
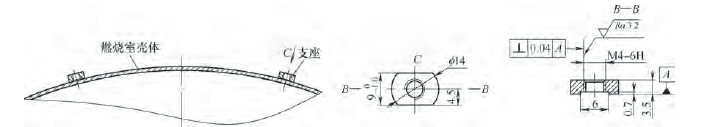
Slika 1 Nosilna struktura lupine zgorevalne komore
2.2 Težave pri obdelavi
Potek obdelave nosilca je prikazan na sliki 2. Če so navojne luknje nosilca urejene za obdelavo po varjenju in toplotni obdelavi, obstaja več težav [1].
1) Razmik med dnom navojne luknje nosilca in ohišjem je samo 0,7 mm, kar lahko med mehansko obdelavo zlahka poškoduje površino ohišja s tankimi stenami, kar predstavlja nevarnost za kakovost.
2) Reža med utorom na dnu navojne luknje nosilca in lupino je majhna. Med obdelavo navoja je vodilo navoja kratko, pozicioniranje je nestabilno, navoj je težko narezati in je nagnjen k odstopanju pri obdelavi. Navpičnosti 0.04 mm ni mogoče zagotoviti.
3) Trdota materiala po toplotni obdelavi je 48-52HRC, kar lahko zlahka povzroči zlom navoja med obdelavo navojev. Zaradi težav z navojem se lupina zavrže, kar povzroči visoke proizvodne stroške in tveganje kakovosti.
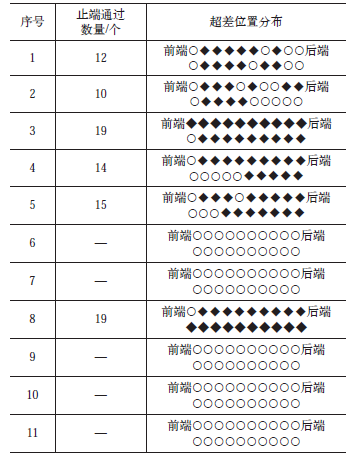
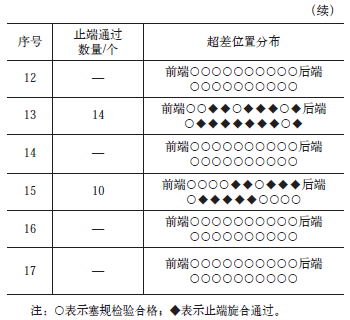
Na podlagi zgornje analize je mogoče sklepati, da je treba nosilne navoje pred varjenjem strojno obdelati, nato pa po varjenju skupaj z lupino zgorevalne komore žariti, peskati, kaliti in popuščati. Po obdelavi s kaljenjem je površina nosilne niti podvržena oksidaciji in odvečni ostanki so pritrjeni na površino profila niti. Če je navoj nosilca obdelan na mestu pred varjenjem in potem, ko je lupina zgorevalne komore združena in obdelana, uporabite M4-6H pipo za čiščenje odvečnega materiala, pritrjenega na površino profila nosilnega navoja. Hkrati bo povzročilo odpadanje oksidne plasti na površini nekaterih profilov notranjih navojev nosilca. Pri uporabi merilnika navoja M4-6H za pregled je stopnja kvalifikacije le 67 %. Opravljena je bila statistična analiza obdelave notranjih navojev M4-6H na 17 nosilcih lupine zgorevalne komore, kot je prikazano v tabeli 1. Kako izboljšati natančnost obdelave podpornih navojev je postalo nujen tehnični problem pri proizvodnji in dobavi izdelkov .
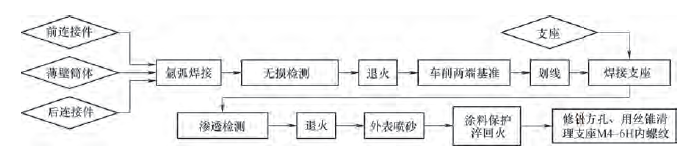
Slika 2 Potek procesa obdelave
Tabela 1 Statistični podatki o strojni obdelavi notranjih navojev M4-6H na 17 nosilcih lupine zgorevalne komore
3 Tehnične rešitve in procesni testi
3.1 Tehnični predlog
Po pregledu, inšpekciji, analizi in odpravljanju različnih procesov med obdelavo lupine zgorevalne komore in nosilca se domneva, da je glavni razlog za dimenzijsko natančnost notranjega navoja M4-6H nosilca, ki presega standard je, da je po obdelavi s kaljenjem površina nosilne niti podvržena oksidaciji in na površini profila niti je pritrjen odvečni ostanek. Med čiščenjem odvečnega materiala na površini navoja lahko povzroči odpadanje oksidne plasti na površini nekaterih profilov notranjih navojev nosilca, kar povzroči slabo natančnost notranjega navoja M4-6H podporo.
Na podlagi analize procesov sta bila izdelana dva procesna načrta.
1. možnost: Prilagodite specializirano ročno navojno navojno navojno navojno navojno navojno navojno navojno navojno navijalo, ki je razdeljeno na navojno navojno navojno navojno navojno navojno navojno navijalo. Uporabite stožec glave, da nataknete navoj v stanju podpornih delov in rezervirate dodatek za obdelavo. Po toplotni obdelavi lupine zgorevalne komore uporabite dvostožni navojni navoj, da zagotovite končno natančnost navoja.
Možnost 2: Povečajte natančnost navoja M4-6H za eno raven v stanju podpornih delov, obdelajte v skladu z M4-5H, učinkovito kompenzirajte razliko med M4-6H in M4-5H ter izpolnjujejo zahteve glede točnosti niti [2].
3.2 Preskusni postopek in rezultati
Prvi procesni načrt se izvede v treh korakih. ① Prilagojeni posebni navoj (glavni navoj in drugi navoj), z rezerviranimi dodatki za premer koraka navojnega navoja {{0}}.30 mm, 0.2{ {9}} mm oziroma 0.10 mm Uporabite stožec glave, da med obdelavo podpornih delov udarite po navoju. ③ Po toplotni obdelavi uporabite dvojni stožec za udarjanje navoja. Zaradi visoke trdote (48-52HRC) materiala po toplotni obdelavi in vpliva strukture velikega premera lupine zgorevalne komore se poveča težavnost izvajanja navojev s strani operaterjev, sila je neenakomerna in rezalna sila je nagnjena k odstopanju od osi. Ko je dovoljeni premer med poskusom 0,30 mm, je nemogoče izrezati navojno luknjo, če uporabljate navoj z dvema stožcema; Pri navojih z dovoljenim premerom 0,20 mm oziroma 0,10 mm lahko pride do odstopanja navojne luknje ali zloma navoja, zaradi česar je težko zagotoviti kakovost izdelka [3].
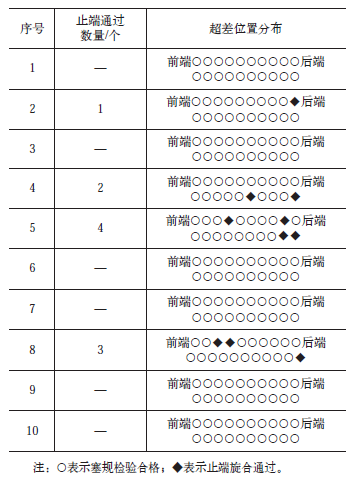
V skladu z drugim procesnim načrtom se natančnost navoja nosilca izboljša z eno stopnjo obdelave. Položaj strojne obdelave notranjih navojev M4-6H 10 nosilcev lupine zgorevalne komore je statistično analiziran, podatki pa so prikazani v tabeli 2. Natančnost navojev je bila močno izboljšana, stopnja kvalifikacije izdelka pa se je povečala s 67 % do 95 %.
Tabela 2 Statistični podatki o notranji niti podpore za obdelavo v shemi 2
3. Analiza eksperimentalnih rezultatov
S povzetkom in analizo eksperimentalnih rezultatov sheme 1 in sheme 2, v skladu z metodo obdelave sheme 2, je bila stopnja kvalifikacije podporne niti bistveno izboljšana. Merilnik navojev M4-7H je bil uporabljen za pregled navojev izven tolerance in vsi rezultati so bili kvalificirani. Primerjajte mere natančnosti navojev M4-6H, M4-5H in M4-7H, kot je prikazano v tabeli 3.
Tabela 3 M4 × Natančna dimenzija notranjega navoja 0.7 mm (enota: mm)
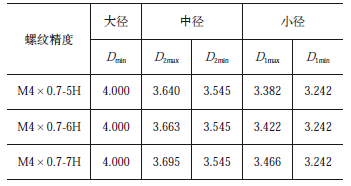
Vidimo lahko, da je velikost premera navoja M4-5H mm, velikost premera M4-6H je
 mm, velikost premera M4-7H je
 mm. Največje mejno odstopanje velikosti med 7H in 6H je 0.032 mm, največje mejno odstopanje velikosti med 6H in 5H pa 0.023 mm, kar pomeni da natančnost navoja nekvalificiranega nosilca ne presega 0,032 mm. Da bi nadomestili prekomerno toleranco, je bila natančnost navoja pri dejanski obdelavi izboljšana na 5H, s kompenzacijsko višino 0,023 mm, kar lahko v bistvu izpolnjuje zahteve za kompenzacijo navojev. Za posamezne primere natančnosti navoja, ki presega toleranco, lahko štejemo, da je toleranca zelo majhna, z natančnostjo med 6H in 7H [4].
4 Ukrepi za izboljšanje in validacija procesa
Razvrščanje tehnološkega procesa predelave kaže, da je procesna metoda razumna in izvedljiva, glede na to, da se je stopnja kvalifikacije izdelka močno izboljšala. Z analizo izraza prevelike tolerance se domneva, da preveliko toleranco natančnosti navoja povzročajo podrobni dejavniki v procesu obdelave. Za popolno rešitev problema natančnosti navoja ležaja bodo v naslednjih fazah postopka obdelave ležajev izvedene izboljšave postopka.
1) Pri narezovanju navojev na navojnem stroju bo vreteno občutilo rahlo nihanje. Ker se globina obdelave spreminja, je čas rezanja na ustju navoja razmeroma dolg in bodo majhne razlike v velikosti med ustjem in korenom. Metoda vrezovanja navoja s hrbtne strani nosilnega navoja je sprejeta za kompenzacijo rahlih sprememb v ustju in korenu med postopkom obdelave [5].
2) Izboljšajte natančnost zaznavanja debeline niti. Nit podpore je še vedno obdelana z M4-5H natančnostjo. Kadar za pregled uporabljate merilni čep za navoj, je zahtevano, da je merilno merilo do konca privito, merilno merilo pa mora biti privito največ za en obrat.
3) V procesu peskanja pred toplotno obdelavo lupine zgorevalne komore je potrebno zaščititi nosilne navoje. Dosedanji procesni način uporabe vijakov M4 za zaščito je treba spremeniti in preoblikovati poseben zaščitni vijak z natančnostjo M4-6f. Dolžino navoja je treba nadzorovati v enem obratu, da se izognete večkratnim vrtenjem in obrabi.
4) Spremenite način čiščenja. Po strojni obdelavi sklopa ohišja zgorevalne komore s stisnjenim zrakom odpihnite morebitni odvečni material v navojnih luknjah podpore, nato pa za pregled uporabite navojni čep M4-6H. Če ne more preiti, ga najprej očistite z vijaki M4, nato s pipo M4-5H in po čiščenju preglejte z navojnim čepom M4-6H.
Po več procesnih preizkusih in preverjanjih natančnost navojev nosilca v celoti izpolnjuje zahteve glede natančnosti izdelka, stopnja kvalifikacije izdelka pa se je povečala na 100 %, s čimer je popolnoma rešen problem natančnosti navojev nosilca.
5 Zaključek
Za zagotovitev visoke zanesljivosti nosilnih navojev po varjenju in toplotni obdelavi se izvajajo naslednji ukrepi za nadzor točnosti navojev.
1) Izboljšajte natančnost navoja za eno stopnjo med obdelavo v stanju dela in prilagodite natančnost navoja podpore od M4-6H do M4-5H.
2) Med obdelavo nosilnega navoja se obdela z varilne površine (zadnja stran), po toplotni obdelavi in kaljenju pa se pregleda s sprednje strani, da se med obdelavo kompenzirajo dimenzijske razlike med ustjem in korenom.
3) Posebni zaščitni vijaki so zasnovani za postopek peskanja za zmanjšanje stiskanja na navojnih luknjah.
S sprejetjem različnih tehnoloških ukrepov je bila nadzorovana natančnost obdelave navojev, zanesljivost navojnih povezav pa ocenjena s preizkusi letenja raket. Kakovost izdelka je stabilna in zanesljiva.


