


Kako se spoprijeti s pogostimi vibracijami med globokim vrtanjem in vse večjim številom odpadnih obdelovancev?
Globoko vrtanje je bilo vedno težaven problem pri mehanski obdelavi in obdelavi v kalupih. Prej je sošolec naletel na 48 na kalupu za gumijaste cevi × 215 mm globoko obdelavo lukenj, upam, da bom zapisal luknje, ki jih je prečkal, in vam priskrbel nekaj pomoči in reference.
1, Analiza risb delov in načrtovanje procesa
Analiza risb delov
Del kalupa za gumijasto cev, prikazan na sliki 1, ima 4 premere 48 × Izdelati je treba luknjo z globino 215 mm. Zunanje mere 420 × dvestosedemdeset × 250 mm, s 4 utori na zgornji, spodnji, levi in desni strani. Površina luknje ima stopnice, na obeh straneh pa so nagnjene ravnine kot površina za prileganje vrstic.
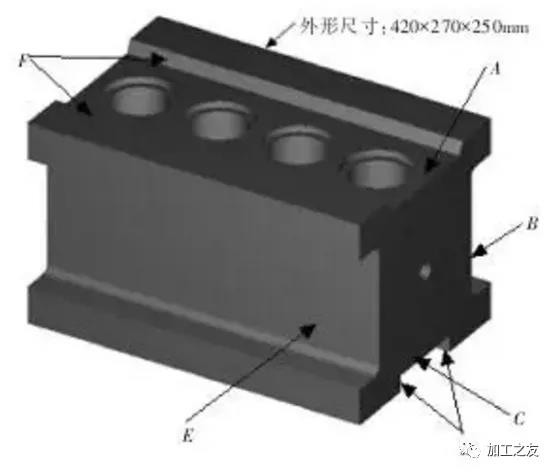 Slika 1 Deli kalupa za gumijaste cevi
Dimenzije dela so prikazane na sliki. Zahteva postopka za ta del je, da zožitev luknje ne sme preseči {{0}},1 mm, vrednost površinske hrapavosti pa je Ra3,2 μm. Toleranca dimenzije razmika lukenj ne sme presegati 0.03 mm, pravokotnost pa je 0.03 mm. Izdelek tega kalupa je steklena cev z debelino stene le 0,8 mm. Stranka zahteva, da se ne sprejmejo debeline, ki presegajo 0,8 mm. Lahko rečemo, da čim tanjši, tem boljši, da prihranimo stroške.
Takrat res nisem imel zaupanja v tako težak del. Čeprav je bila naša enota odgovorna le za obdelavo globokih lukenj, so lahko druge stranke sodelovale pri obdelavi. Po več poskusih je bil razvit preprost in razumen načrt obdelave.
Načrtovanje procesa
Preprosto zaporedje obdelave pred vrtanjem delov
Po vrnitvi končnega materiala rezkalni stroj najprej obdela položaje utorov na obeh straneh, kot je prikazano na sliki 1, kjer sta B in E najprej hrapava in nato rafinirana, dokler ni doseženo število.
Stopnica na sprednji strani obdelave je groba, z robom 0,5 mm na eni strani, kot je prikazano na sliki 1 v točkah A in F.
Stopnica na spodnji površini obdelave mora biti hrapava, z robom 0,5 mm na eni strani, kot je prikazano na položajih C in D.
Nato znova namestite mizo za umerjanje sponk, jo centrirajte na vseh štirih straneh, izvrtajte sredino za pozicioniranje in uporabite svedre s premeri 10 mm, 24 mm in 35 mm, da jo obdelate v korakih. Na koncu uporabite sveder s premerom 44 mm, da ga izvrtate in naredite hrapavo.
Po zaključku brusite na površino in dno velikega vodnega brusilnega stroja, kot je prikazano na sliki 2, in zagotovite vzporednost 0.03 mm.
Kot je prikazano na sliki 1, je dodatek 0.3 mm za natančno obdelavo rezerviran za brušenje strani B in E.
Referenca vpenjanja in pozicioniranja delov
Obdelovanec je neposredno vpet na CNC delovno mizo, s štirimi nogami kalupa, tesno pritrjenimi in umerjenimi z nadzorovano napako v 0,03 mm.
2, CNC obdelava delov
Analiza risb delov
Orodje za vrtanje, ki ga izdelate sami: Najprej izdelajte držalo za vrtalno orodje, kot je prikazano na sliki 3, izdelano iz materiala 837H. Najprej ga nahrapavite, pustite rob 0,5 mm, ga toplotno obdelajte in nato za obdelavo uporabite zunanji cilindrični brusilnik, s poudarkom na zagotavljanju koaksialnosti. Kupite standardne dele za držala za majhne nože z vložki za rezila 10 × 10 mm, enostavno zamenjavo rezila, zagotavljanje velikosti.
Nagibni kot vgrajenega držala za majhne nože je 20 stopinj, obdelan pa je z žičnim rezanjem z rahlo tesnim prileganjem. Izvrtajte luknje na držalu vrtalnega orodja s šestrobimi vijaki M6 mm in pritrdite majhno držalo orodja s šestrobimi vijaki. Standardno majhno držalo za nože je opremljeno z rezili iz trde zlitine, z glavnim odklonskim kotom 30 stopinj in čistim kotom 15 stopinj na zadnji površini rezila. Konica rezila ima kot R0,3~R0,4 mm, kontaktna površina pa je čim manjša, da se preprečijo vibracije.

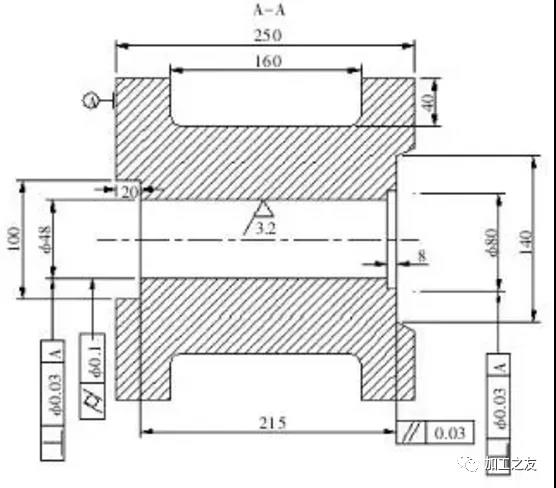 Slika 2 Diagram velikosti delov
Določitev načrta obdelave
Načrt obdelave lukenj 1
Uporaba hitrega rezanja žice je najbolj neposredna in preprosta metoda, brez potrebe po grobem rezanju. Vendar pa je zaradi pregloboke velikosti, ki je 215 mm, težko rešiti problem hlajenja in izpiranja med obdelavo, žico pa je enostavno zlomiti, kar ima za posledico vrednosti površinske hrapavosti, ki ne izpolnjujejo zahtev.
Načrt obdelave lukenj 2
Z obdelavo počasnega rezanja žice je zaradi globine luknje enostavno zlomiti žico, vendar je strošek obdelave za vsako luknjo približno 1945 juanov, skupni strošek rezanja žice za kalup pa je skoraj 7700 juanov, daleč preseganje izračuna stroškov stranke.
Načrt obdelave lukenj 3
CNC obdelava zunanjega rezkanja, uporaba podolgovatega rezalnika za nalaganje rezalnih delcev okrogle ali diamantne zlitine, obdelava z globokim nanosom plasti. Zaradi velike kontaktne površine je zvok med vsakim pomikom in odmikom zelo glasen in oster, kar ima za posledico slabo površinsko hrapavost in dimenzijsko natančnost. V sredini so tudi občasni obrnjeni utori, hrapavosti pa ni mogoče nadzorovati, daleč od tega, da bi dosegli standard.
Načrt obdelave lukenj 4
CNC vrtanje se izvaja z modelom 850B, ki je primeren za splošna strojna orodja. Višina osi Z tega modela je 500 mm, kar lahko izpolni zahteve za obdelavo vrtalnega orodja 230 in globino izvrtine obdelovanca 250 mm. Čas obdelave za vsako luknjo je samo 2 uri, z visoko natančnostjo obdelave. Vrednost hrapavosti površine in dimenzijska natančnost ustrezata zahtevam risbe. S primerjavo stroškov, natančnosti obdelave in težavnosti obdelave je izbrana shema obdelave lukenj po shemi 4.
CNC postopek vrtanja
Poravnava objemke
Na obdelovalnem stroju zategnite štiri vogale obdelovanca in poravnajte vzporedni položaj in ravnost obdelovanca. Če presega {{0}},03 mm, ponovno obrusite zgornji in spodnji del obdelovanca, sicer je težko zagotoviti navpičnost luknje. Toleranco kalibracijske tabele je treba nadzorovati znotraj 0,02 mm, s 4 ploskvami, razdeljenimi na središča. Drugo stopničasto površino je treba uporabiti kot ničelno stran za obdelavo osi Z in mora biti dovolj prostora za dviganje orodja, kolikor je le mogoče.
Držalo za vrtalno orodje
Za prvo grobo obdelavo uporabite merilno kartico, da izmerite velikost rezila, ki je višje od velikega držala orodja. Rezervirajte približno {{0}},5 mm na eni strani za grobo obdelavo, da olajšate delno natančno obdelavo. Glavni kot odstopanja vrtalnega rezila je 30 stopinje, čisti kot zadnje površine rezila je 15 stopinj, zaobljeni vogal konice rezila pa je R0,3~R0,4 mm. Poskusite čim bolj zmanjšati kontaktno površino in napetost, da preprečite, da bi vibracije povzročile inverzijo. Površina konice vrtalnega orodja na obdelovancu je enaka nič.
Dolgočasen program
Format navodil G76X_ Y_ Z_ R_ Q_ P_ F_;, G76 je natančnost navodilo za vrtanje, s koordinatami lukenj X/Y/Z. P predstavlja premor na dnu izvrtine, Q pa odmik premora po obdelavi orodja. Pri dvigovanju orodja je pomembno, da ne opraskate obdelovane strani.
Nastavitve parametrov grobe obdelave
Hitrost S je 120 rpm, podajanje F je 80 mm/min, rezalna količina je 1,0 mm, rezalno olje pa je hladilno sredstvo. Pretočnost olja mora biti dobra in hlajenje na mestu.
Nastavitve parametrov polprecizne obdelave
Po končani grobi obdelavi izvedite štetje in pregled kartic. Velikost globoke notranje luknje je mogoče izmeriti z merilnikom notranjih lukenj, ki ima običajno določeno stopnjo zožitve. Hitrost S je 11 0 vrt./min, podajanje F je 70 mm/min, količina rezanja pa 0,6 mm. Rezalno olje je hladilno sredstvo in mora biti dobro tekoče. Hlajenje na mestu za zagotavljanje hrapavosti natančne obdelave.
Nastavitve parametrov natančne obdelave
Vsako luknjo obdelajte z novim rezilom s hitrostjo S 100 vrtljajev na minuto in hitrostjo 60 mm na minuto. Izmerite položaj rezila z mikrometrom in zaklenite majhno držalo orodja za obdelavo. Najprej poskusite z vrtanjem, saj je na zgornji površini obdelovanca stopnica 15 mm, dokler velikost ne ustreza zahtevam risbe.
3, Programiranje
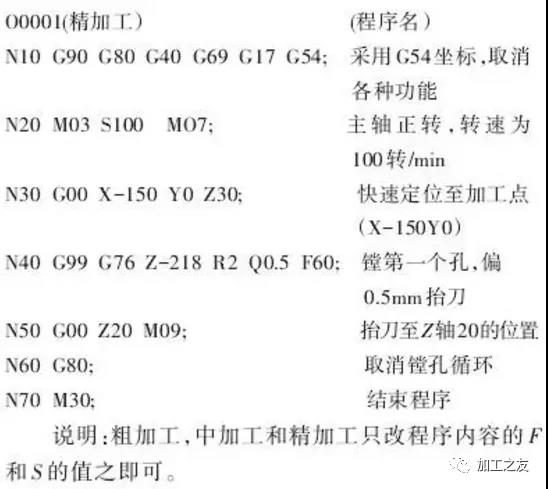
Pojasnilo: Groba obdelava, vmesna obdelava in natančna obdelava morajo spremeniti samo vrednosti F in S v vsebini programa.
Ta načrt obdelave je bil deležen številnih izboljšav na kraju samem, začenši z načrtom obdelave rezkanja oblik. Med postopkom je treba orodje večkrat dvigniti, da se zamenjajo rezalni delci. Čas obdelave za vsako luknjo je približno 4 ure, vrednost hrapavosti obdelane luknje pa je za stranke zelo glavobol. Posledično potrebuje en dan, da stroj shrani poliranje kalupa luknje v drugem postopku, okroglost polirane okrogle luknje pa je še vedno nekvalificirana.
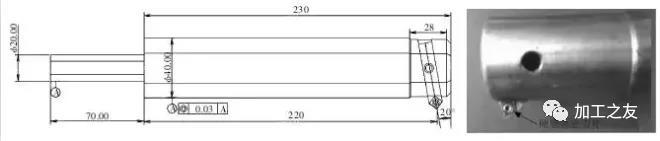
Slika 3 Držalo orodja za vrtanje
Uporaba vrtalne obdelave vključuje predvsem nastavitev dveh parametrov podajanja in hitrosti. Običajni izračun podajalne hitrosti je Vc=π DN/1000. Po večkratni obdelavi na kraju samem in nenehnem izboljševanju je končni povzetek ta, da je natančna obdelovalna hitrost S 100 vrt./min., podajanje F pa 60 mm/min. Čeprav so rezultati preprosti in zahtevajo veliko truda, je ugotovljeno, da je vmesno/polnatančno obdelavo in natančno obdelavo mogoče dokončati po enkrat, skupni čas obdelave za vsako luknjo pa je v 2 urah. Vse vrednosti cilindričnosti in hrapavosti ustrezajo standarde, skrajšanje strankinega časa sekundarne obdelave, resnično izboljšanje učinkovitosti proizvodnje in prejemanje pohval od strank.
Čeprav je ta končni dolgočasni načrt obdelave preprost, postopek res ni enostaven. Brez podrobnosti je lahko učinek strojne obdelave drugačen. Največja skrb pri vrtanju globokih lukenj je strah pred tresljaji med postopkom obdelave, ki lahko povzročijo prekomerno silo in povzročijo obrnjene zaponke, obdelovanec pa bo odstranjen. Zato upamo, da bomo v zvezi z izbiro rezila, previdnostnimi ukrepi in drugimi nastavitvami parametrov obdelave zagotovili nekaj referenčnih in preventivnih ukrepov.


