


【Tehnologija izdelave】 Izbira rezkarjev v zapletenih pogojih obdelave
Pri rezalni obdelavi je za čim večjo kakovost obdelave in ponavljajočo se natančnost potrebno pravilno izbrati in določiti ustrezna rezalna orodja. Za nekatere zahtevne in težke strojne obdelave je izbira rezilnega orodja še posebej pomembna.
Pot orodja visoke hitrosti
Sistem CAD/CAM dosega izjemno visoko natančnost rezanja z natančnim nadzorom dolžine rezalnega loka v hitri cikloidni poti orodja. Ko rezkalo zareže v vogal ali druge zapletene geometrijske oblike, se količina reza ne poveča. Da bi v celoti izkoristili ta tehnološki napredek, so proizvajalci orodij zasnovali in razvili napredna rezkala majhnega premera. Rezkalniki z majhnim premerom lahko razrežejo več materialov obdelovanca na časovno enoto in dosežejo višje stopnje odstranjevanja kovin z uporabo poti orodij visoke hitrosti.
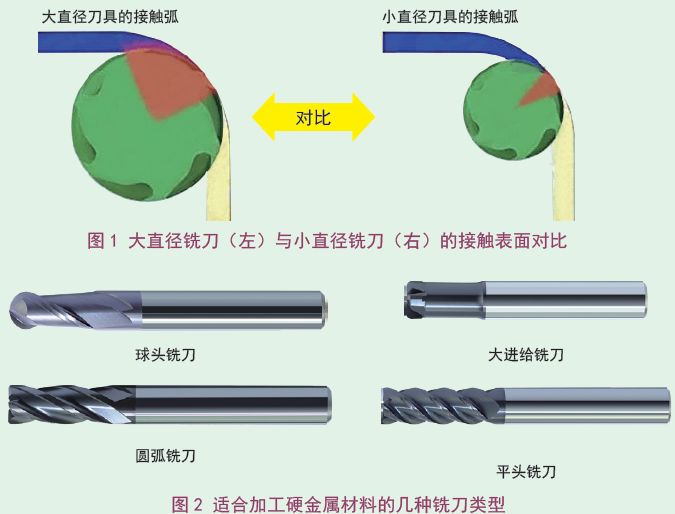
Med obdelavo lahko prekomerni stik med orodjem in površino obdelovanca zlahka povzroči okvaro orodja. Učinkovito pravilo je, da uporabite rezkalo s premerom približno 1/2 najožjega dela obdelovanca. Ko je polmer rezkarja manjši od najožjega dela obdelovanca, je dovolj prostora za premikanje orodja levo in desno in je mogoče doseči najmanjši rezalni kot. Rezkarji lahko uporabljajo več rezalnih robov in višje pomike. Poleg tega je pri uporabi rezkarja s premerom 1/2 najožjega dela obdelovanca mogoče ohraniti manjši rezalni kot, ki se ne bo povečal, ko se orodje obrača.
Tudi togost obdelovalnega stroja pomaga določiti velikost orodja, ki ga je mogoče uporabiti. Na primer, pri rezanju na 40-stopinjskem obdelovalnem stroju mora biti premer rezkalnika običajno manjši od 12,7 mm. Uporaba rezkarjev z večjim premerom lahko povzroči znatne rezalne sile, ki lahko presežejo nosilnost stroja, kar povzroči vibracije, deformacije, zmanjšano gladkost površine in skrajša življenjsko dobo orodja.
Pri uporabi novejše poti orodja za visoke hitrosti se zvok, ki ga oddaja rezkalo na vogalu, ne razlikuje od zvoka pri ravnem rezanju. Zvok, ki ga rezkalnik oddaja med rezanjem, je enak, kar pomeni, da ni bil izpostavljen večjim toplotnim in mehanskim vplivom. Rezkalo oddaja oster žvižgajoč zvok vsakič, ko se obrne ali zareže v vogal, kar nakazuje, da bo morda treba zmanjšati velikost premera rezkalnika, da se zmanjša rezalni kot. Zvok, ki nastane pri rezanju, ostane nespremenjen, kar pomeni, da je rezalni pritisk, ki ga prenaša rezkalo, enakomeren in dosleden ter ne niha navzgor in navzdol s spremembami geometrijske oblike obdelovanca, ker njegov rezalni kot ostaja konstanten.
Rezkanje ozkih delov
Rezkarji z velikim pomikom so primerni za rezkanje ozkih delov in lahko ustvarijo učinke redčenja odrezkov, kar jim omogoča rezkanje pri večjih pomikih.
Pri obdelavi spiralnih rezkalnih lukenj in rezkalnih rebrastih plošč pride orodje neizogibno v stik z obdelovalno površino. Vendar pa lahko uporaba rezkalnika z velikim pomikom zmanjša stik površine z obdelovancem, s čimer zmanjša rezalno toploto in deformacijo orodja.
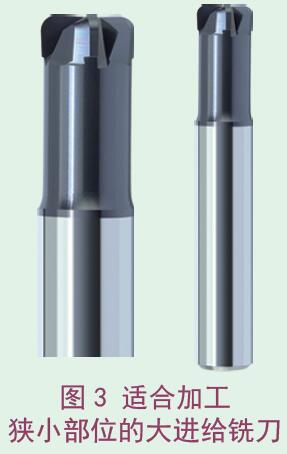
Pri teh dveh vrstah obdelave je rezkalo z velikim pomikom med rezanjem običajno v pol zaprtem stanju. Zato mora biti največji korak radialnega rezanja 25 % premera rezkarja, največja globina Z-reza za vsak rez mora biti 2 % premera rezkalnika. Pri spiralnem rezkanju lukenj, ko rezkalo zareže v obdelovanec s spiralno rezalno potjo, je kot spiralnega rezanja 2 stopinji ~ 3 stopinje, dokler ne doseže globine Z-reza 2 % premera rezkalnika.
Če je rezkalo z visokim pomikom med rezanjem v odprtem stanju, je njegov radialni korak rezanja odvisen od trdote materiala obdelovanca. Pri rezkanju materialov obdelovanca s trdoto HRC30-50 mora biti največji korak radialnega rezanja 5 % premera rezkarja; Ko je trdota materiala višja od HRC50, sta največji radialni korak rezanja in največja globina rezanja v smeri Z za vsak korak rezanja 2 % premera rezkarja.
Rezkanje ravnih sten
Pri rezkanju ravnih rebrastih plošč ali ravnih sten daje najboljše rezultate uporaba rezkalnika s krožnim lokom. Rezkalo s krožnim lokom z rezilom 4-6 je še posebej primerno za rezkanje profilov na območjih z ravnimi stenami ali zelo odprtih območjih. Več rezalnih robov kot ima rezkalo, večjo hitrost podajanja lahko uporabimo. Vendar pa morajo obdelovalni programerji še vedno čim bolj zmanjšati površinski stik med orodjem in obdelovancem in uporabljati manjše radialne širine reza. Pri obdelavi na strojih s slabo togostjo je koristno uporabiti rezkar z manjšim premerom, ki lahko zmanjša kontakt površine z obdelovancem.
Razdalja hoje in globina reza večrobnega rezkalnika s krožnim lokom sta enaki kot pri rezkalu z velikim pomikom. Cikloidne poti orodja se lahko uporabljajo za rezanje utorov utrjenih materialov. Prepričajte se, da je premer rezkalnika približno 50 % širine reže, kar zagotavlja dovolj prostora za premikanje rezkalnika in zagotavlja, da se kot rezanja ne poveča ali povzroči prekomerno rezalno toploto.
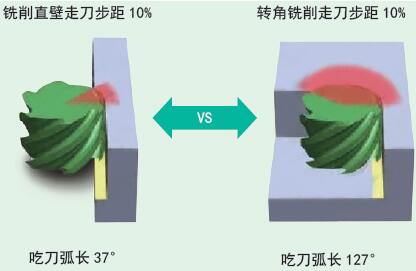
Optimalno orodje za določen postopek obdelave ni odvisno samo od materiala, ki ga režemo, temveč tudi od vrste rezanja in uporabljene metode rezkanja. Z optimizacijo rezalnih orodij, hitrosti rezanja, hitrosti podajanja in spretnosti programiranja strojne obdelave je mogoče komponente izdelati hitreje in bolje z nižjimi stroški obdelave.


