


Glavne tehnike vrtanja in obdelave
1.
Nasveti za uporabo hladilne tekočine
Pravilna uporaba hladilne tekočine je ključnega pomena za doseganje dobre učinkovitosti vrtanja, saj neposredno vpliva na odstranjevanje odrezkov, življenjsko dobo orodja in kakovost izvrtin med strojno obdelavo.
(1) Kako uporabljati hladilno tekočino
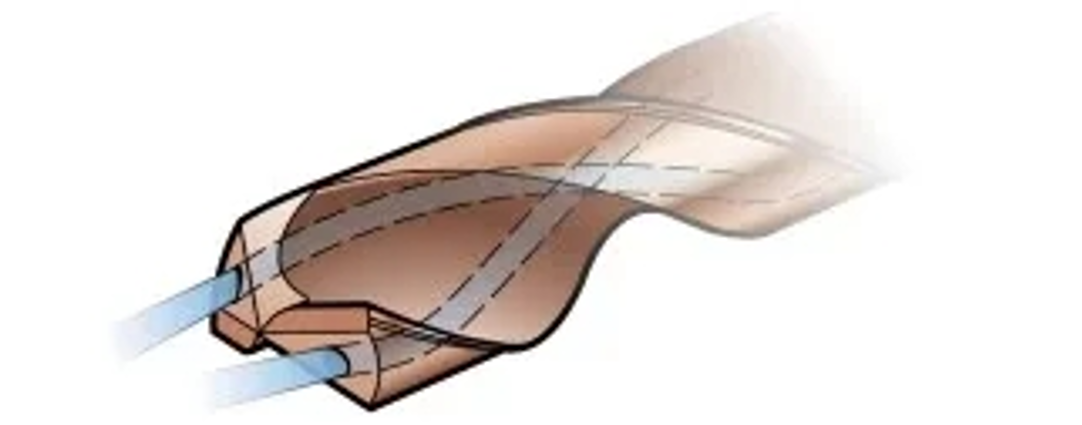
1) Zasnova notranjega hlajenja
Zasnova notranjega hlajenja je vedno prva izbira, da se izognete blokadi odrezkov, zlasti pri obdelavi dolgih odrezkov in vrtanju globljih lukenj (več kot 3-kratna odprtina). Pri vodoravnem svedru, ko hladilna tekočina teče iz svedra, ne sme priti do toka rezalne tekočine navzdol v dolžini vsaj 30 cm.
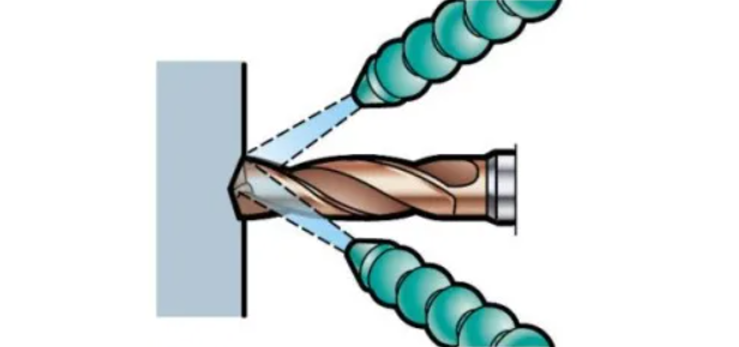
2) Zasnova zunanjega hlajenja
Uporaba zunanjega hladilnega sredstva se lahko uporablja, ko so odrezki dobro oblikovani in je globina luknje majhna. Za boljše odstranjevanje odrezkov mora biti v bližini osi orodja vsaj ena šoba za hladilno tekočino (ali dve šobi, če se uporabljajo brez vrtenja).
3) Tehnike suhega vrtanja brez uporabe hladilne tekočine
Suho vrtanje običajno ni priporočljivo.
a) Lahko se uporablja pri aplikacijah s kratkimi odrezki in globinami lukenj do 3-kratnega premera
b) Primerno za horizontalna strojna orodja
c) Predlagajte zmanjšanje hitrosti rezanja
d) Življenjska doba orodja se bo zmanjšala
Priporočljivo je, da suhega vrtanja ne uporabljate za:
a) Materiali iz nerjavečega jekla (ISO M in S)
b) Zamenljivi svedri
4) Visokotlačno hlajenje (HPC) (~70 barov)
Prednosti uporabe visokotlačnega hladilnega sredstva so:
a) Zaradi povečanega hladilnega učinka je življenjska doba orodja daljša
b) Izboljša učinek odstranjevanja odrezkov pri obdelavi nerjavnega jekla in drugih materialov z dolgimi odrezki ter lahko podaljša življenjsko dobo orodja
c) Boljša zmogljivost odstranjevanja ostružkov, zato večja varnost
d) Zagotovite zadosten pretok glede na dani tlak in velikost luknje, da ohranite dovod hladilne tekočine
(2) Nasveti za uporabo hladilne tekočine
Prepričajte se, da uporabljate topno rezalno olje (emulzijo), ki vsebuje EP (ekstremni tlak) aditiv. Za zagotovitev optimalne življenjske dobe orodja mora biti vsebnost olja v mešanici olja in vode med 5-12% (pri obdelavi materialov iz nerjavnega jekla in visokotemperaturnih zlitin mora biti med 10-15%). Ko povečate vsebnost olja v rezalni tekočini, jo morate preveriti z oljnim separatorjem, da zagotovite, da ne preseže priporočene vsebnosti olja.
Kadar razmere dopuščajo, ima notranja hladilna tekočina vedno prednost pred zunanjo.
Čisto olje lahko izboljša učinkovitost mazanja in prinese koristi pri vrtanju nerjavnega jekla. Prosimo, da ga uporabljate skupaj z EP aditivi. Tako integralni svedri iz trde zlitine kot svedri z zamenljivimi rezili lahko uporabljajo čisto olje in dosegajo dobre rezultate.
Stisnjen zrak, meglena rezalna tekočina ali MQL (mikro mazanje) lahko postanejo uspešna izbira v stabilnih delovnih pogojih, zlasti pri obdelavi nekaterih litega železa in aluminijevih zlitin. Zaradi možnega negativnega vpliva dviga temperature na življenjsko dobo orodja je priporočljivo zmanjšati hitrost rezanja.
2.
Tehnike nadzora čipov
Blokirni ostanki lahko povzročijo radialno premikanje svedra, kar vpliva na kakovost izvrtine, življenjsko dobo in zanesljivost svedra ali povzroči zlom svedra/rezila.
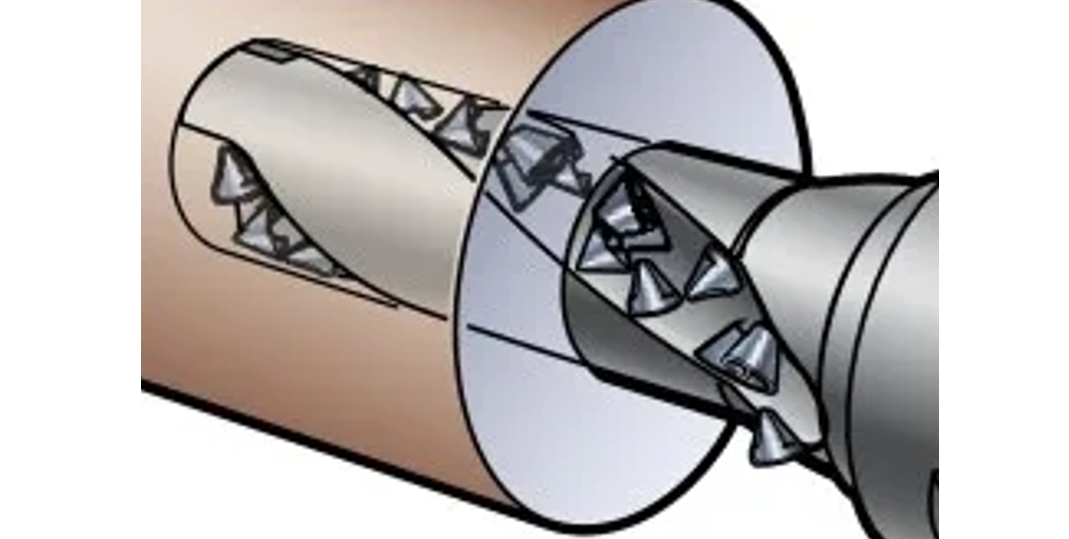
Ko se ostružki lahko gladko odvajajo iz svedra, je nastajanje ostružkov sprejemljivo. Najboljši način za odkrivanje je spremljanje med postopkom vrtanja. Neprekinjen zvok pomeni dobro odstranjevanje odrezkov, prekinjen zvok pa nakazuje blokado odrezkov. Preverite podajalno silo ali monitor moči. Če pride do nepravilnosti, je vzrok morda zamašitev čipa. Ogled žetonov. Če so ostružki dolgi in ukrivljeni, vendar ne zviti, to pomeni blokado ostružkov. Ogled lukenj. Ko pride do blokade odpadkov, bo vidna hrapava površina.
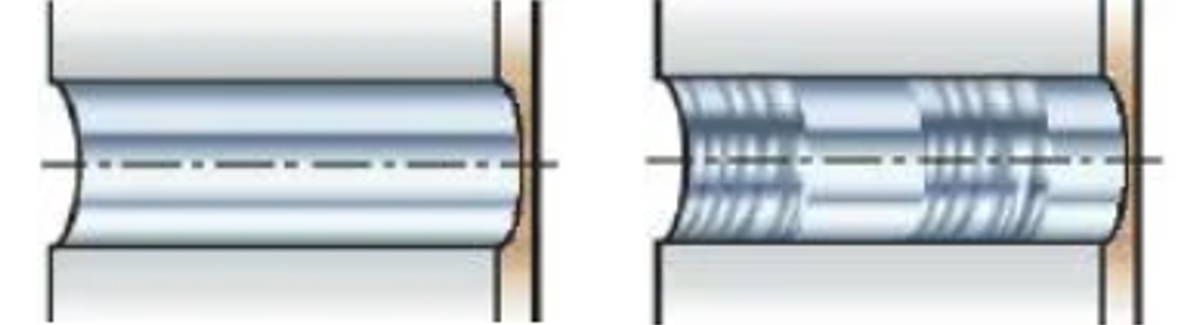
Dobro odstranjevanje ostružkov (levo) in luknje, na katere vpliva zamašitev ostružkov (desno)
Nasveti za izogibanje zamašitvi odpadkov:
1) Zagotovite uporabo pravilnih parametrov rezanja in oblike utora za sveder/konico orodja
2) Preverite obliko odrezkov – prilagodite pomik in hitrost
3) Preverite pretok in tlak rezalne tekočine
4) Preverite rezalni rob. Ko celoten utor za odrezke ne deluje, lahko poškodbe rezalnega roba/krušenje povzročijo dolge odrezke
5) Preverite, ali se je rezalna zmogljivost spremenila zaradi novih serij obdelovancev – prilagodite rezalne parametre
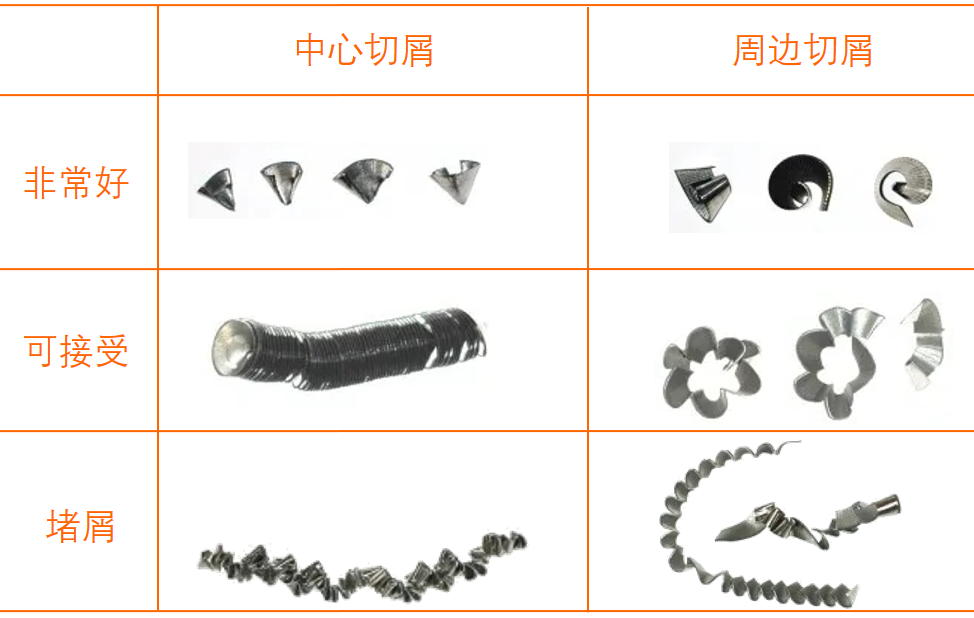
(1) Ostružki iz svedrov z zamenljivimi rezili
Stožčasti ostružki, ki jih tvori osrednje rezilo, so zlahka prepoznavni. Ostružki, ki jih tvorijo periferna rezila, so podobni struženju.
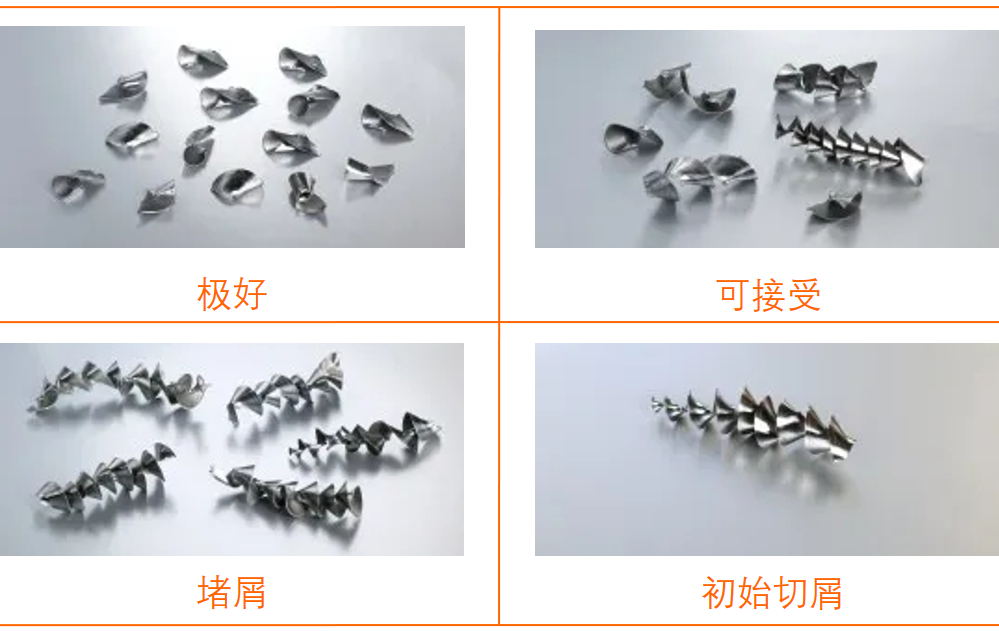
(2) Ostružki iz integralnih svedrov iz trde zlitine
Odrezek se lahko oblikuje od središča do roba rezalnega roba. Omeniti velja, da so začetni odstružki, ki nastanejo pri vrtanju v obdelovanec, vedno zelo dolgi, vendar to ne bo povzročalo težav.
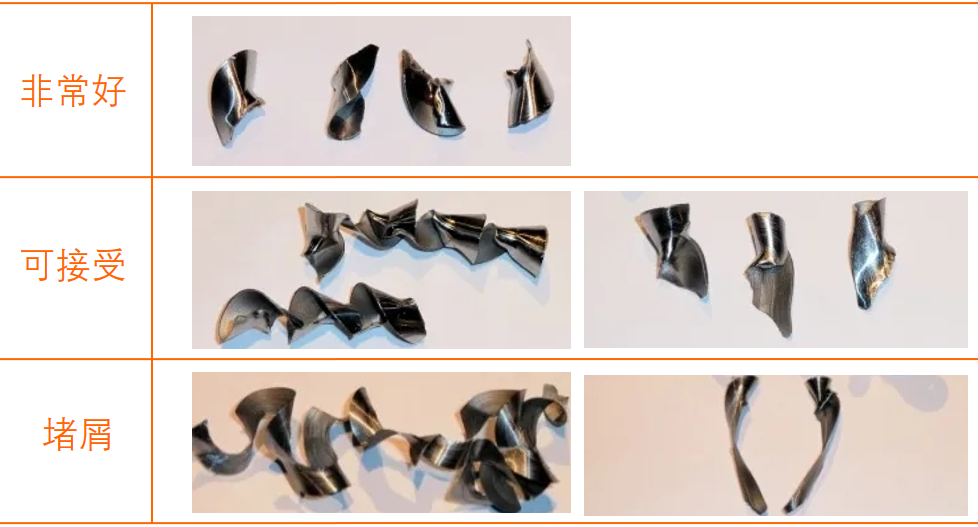
(3) Ostružki iz zamenljivih svedrov
3.
Nadzor podajanja in hitrosti rezanja
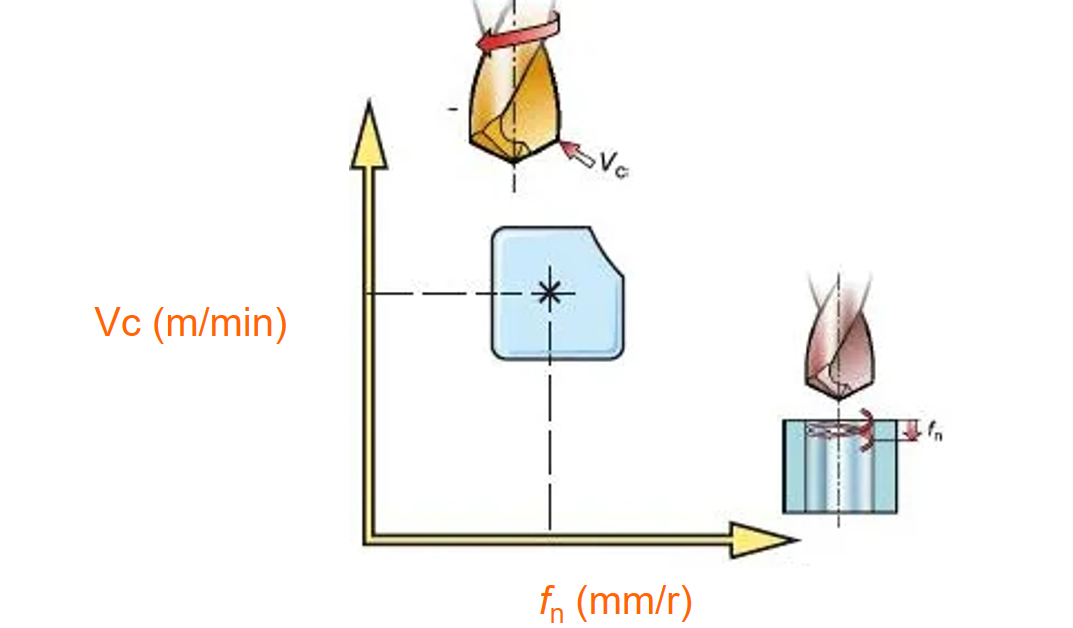
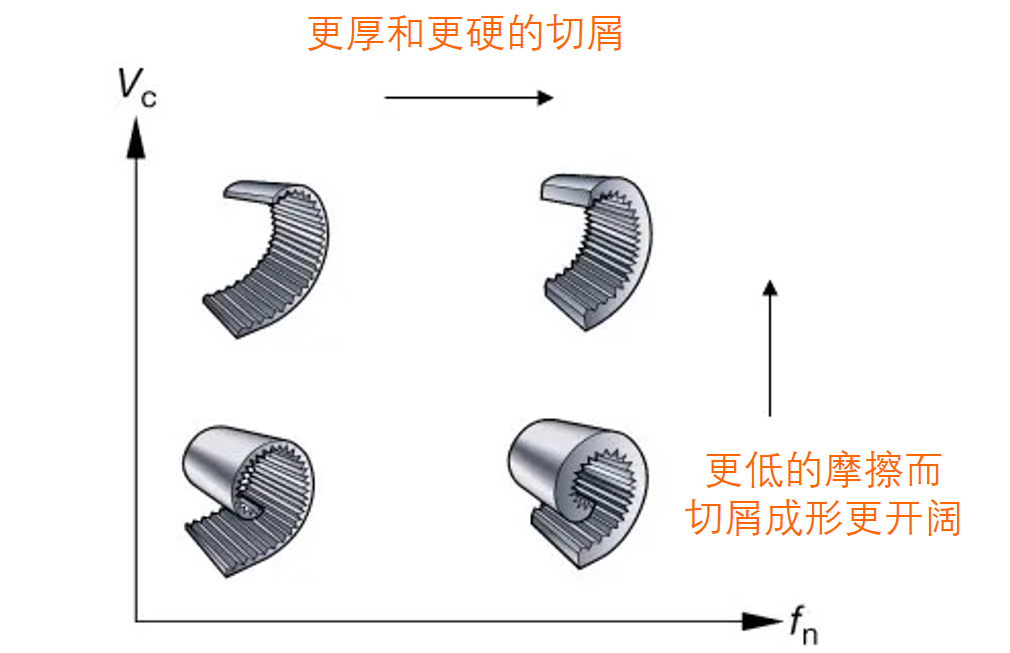
(1) Vpliv rezalne hitrosti Vc (m/min)
Poleg trdote materiala je tudi hitrost rezanja glavni dejavnik, ki vpliva na življenjsko dobo orodja in porabo energije.
1) Hitrost rezanja je najpomembnejši dejavnik, ki določa življenjsko dobo orodja
2) Hitrost rezanja vpliva na moč Pc (kW) in navor Mc (Nm)
3) Višja hitrost rezanja bo povzročila višje temperature in povečala obrabo zadnje površine orodja, zlasti na obrobni konici orodja
4) Pri obdelavi nekaterih mehkejših in daljših materialov z odrezki (tj. nizkoogljičnega jekla) je višja rezalna hitrost koristna za nastajanje odrezkov
Previsoka hitrost rezanja:
a) Obraba zadnje površine rezila je prehitra
b) Plastična deformacija
c) Slaba kakovost lukenj in prevelika zaslonka
Prenizka hitrost rezanja:
a) Ustvarjanje drobirnih tumorjev
b) Slabo odstranjevanje odrezkov
c) Daljši čas rezanja
(2) Vpliv podajanja fn (mm/r)
1) Vpliv na nastajanje odrezkov, kakovost površine in kakovost izvrtin
2) Moč udarca Pc (kW) in navor Mc (Nm)
3) Visok pomik bo vplival na podajalno silo Ff (N), kar je treba upoštevati, ko so delovni pogoji nestabilni
4) Vpliva na mehanske in toplotne obremenitve
Visoka hitrost podajanja:
a) Lom trdega odrezka
b) Kratek čas rezanja
c) Manjša obraba orodja, vendar povečano tveganje zloma roba svedra
d) Zmanjšana kakovost izvrtine
Nizka hitrost podajanja:
a) Ostružki so daljši in tanjši
b) Izboljšanje kakovosti
c) Pospešena obraba orodja
d) Daljši čas rezanja
e) Pri vrtanju tankih in togih delov je treba vzdrževati nizek pomik
4
Nasveti za pridobivanje visokokakovostnih lukenj
(1) Odstranjevanje ostružkov
Zagotovite, da zmogljivost odstranjevanja ostružkov ustreza zahtevam. Blokada odrezkov vpliva na kakovost izvrtine, zanesljivost in življenjsko dobo orodja. Oblika utora in rezalni parametri svedra/rezila so ključnega pomena.
(2) Stabilnost, vpenjanje orodja
Uporabite najkrajši možni sveder. Uporabite prefinjen togi ročaj noža z minimalnim skakanjem. Prepričajte se, da je vreteno obdelovalnega stroja v dobrem stanju in natančno poravnano. Prepričajte se, da so deli pritrjeni in stabilni. Uporabite pravilno hitrost podajanja na nepravilne površine, naklone in sekajoče se luknje.
(3) Življenjska doba orodja
Preverite obrabljenost rezil in prednastavite program za upravljanje življenjske dobe orodja. Najučinkovitejša metoda je uporaba monitorja podajalne sile za spremljanje vrtanja.
(4) Vzdrževanje
Redno menjajte vpenjalne vijake rezila. Najprej očistite držalo rezila, nato zamenjajte rezilo in obvezno uporabite momentni ključ. Pred ponovnim brušenjem celotnega svedra iz trde zlitine ne prekoračite največje stopnje obrabe.
5
Tehnike vrtanja v različne materiale
(1) Tehnike vrtanja v nizkoogljično jeklo
Pri jeklu z nizko vsebnostjo ogljika, ki se običajno uporablja za varjenje delov, je lahko nastajanje odrezkov izziv. Nižja kot je trdota, vsebnost ogljika in vsebnost žvepla v jeklu, daljši so proizvedeni ostružki.
1) Če je težava povezana z oblikovanjem odrezkov, povečajte rezalno hitrost VC in zmanjšajte pomik fn (upoštevajte, da je treba pri obdelavi običajnega jekla pomik povečati).
2) Uporabite visokotlačni in notranji dovod hladilne tekočine.
(2) Tehnike vrtanja za avstenitno in dupleksno nerjavno jeklo
Avstenitni, dupleksni in super dupleksni materiali lahko povzročijo težave, povezane z oblikovanjem in odstranjevanjem odrezkov.
1) Pravilna oblika utora je ključnega pomena, saj lahko pomaga pri pravilnem oblikovanju odrezkov in pomaga pri njihovem odvajanju. Na splošno je najbolje uporabiti ostre rezalne robove. Če je težava povezana z oblikovanjem odrezkov, bo povečanje fn podajanja povzročilo, da bodo odrezki bolj nagnjeni k lomljenju.
2) Zasnova notranjega hlajenja, visok tlak.
(3) Tehnike vrtanja CGI (vermikularno grafitno lito železo).
CGI običajno ne zahteva posebne pozornosti. Proizvedel bo večje odrezke kot siva litina, vendar so odrezki nagnjeni k lomljenju. Rezalna sila je večja, kar vpliva na življenjsko dobo orodja. Potreba po uporabi super materialov, odpornih proti obrabi. Pojavila se bo enaka tipična obraba konice orodja kot pri vseh litinah.
1) Če je težava povezana z oblikovanjem odrezkov, povečajte rezalno hitrost Vc in zmanjšajte podajanje fn.
2) Zasnova notranjega hlajenja.
(4) Tehnike vrtanja aluminijevih zlitin
Nastajanje zarez in odstranjevanje ostružkov lahko povzroči težave. Prav tako lahko povzroči kratko življenjsko dobo orodja zaradi oprijema.
1) Da zagotovite optimalno tvorbo odrezkov, uporabite nizko podajanje in visoke rezalne hitrosti.
2) Da bi se izognili kratki življenjski dobi orodja, bo morda treba preizkusiti različne premaze, da se zmanjša oprijem. Ti premazi lahko vključujejo diamantne premaze ali pa sploh ne uporabljajo nobenih premazov (odvisno od podlage).
3) Uporabite visokotlačno emulzijo ali hladilno sredstvo z meglo.
(5) Tehnike vrtanja za titanove zlitine in visokotemperaturne zlitine
Utrjevanje površine luknje vpliva na nadaljnje procese. Težava pri doseganju dobre učinkovitosti odstranjevanja ostružkov.
1) Pri izbiri oblik utorov za obdelavo titanovih zlitin je najbolje imeti ostre rezalne robove. Trdna oblika utora je ključnega pomena pri obdelavi zlitin na osnovi niklja. Če pride do težav pri utrjevanju, poskusite povečati hitrost podajanja.
2) Izboljšana zmogljivost z visokotlačnim hladilnim sredstvom do 70 barov.
(6) Tehnike vrtanja za kaljeno jeklo
Pridobite sprejemljivo življenjsko dobo orodja.
1) Zmanjšajte hitrost rezanja, da zmanjšate toploto. Prilagodite hitrost podajanja, da dobite sprejemljive ostružke, ki jih je enostavno odstraniti.
2) Mešana emulzija visoke koncentracije.


