


Kaj je rezkanje čepov? Kakšne so uporabe pri predelavi?
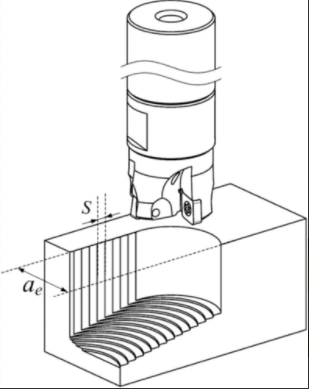
Potopno rezkanje, znano tudi kot rezkanje po osi Z, je ena najučinkovitejših metod obdelave za doseganje visoke hitrosti rezanja pri rezanju kovine. Za površinsko obdelavo, rezanje utorov in obdelavo z velikim previsom orodja za materiale, ki jih je težko obdelovati, je učinkovitost obdelave metode rezkanja z vložki veliko višja kot pri običajni metodi rezkanja čelne strani. Dejansko lahko, ko je treba hitro odrezati veliko količino kovinskih materialov, z uporabo metode vložnega rezkanja čas obdelave skrajšamo za več kot polovico.
Prednosti
Poleg tega ima rezkanje utorov tudi naslednje prednosti:
① Lahko zmanjša deformacijo obdelovanca; ② Lahko zmanjša radialno rezalno silo, ki deluje na rezkalni stroj, kar pomeni, da je obrabljeno vreteno še vedno mogoče uporabiti za rezkanje z vstavitvijo, ne da bi to vplivalo na kakovost obdelave obdelovanca; ③ Previsna dolžina rezalnega orodja je relativno dolga, kar je zelo koristno za rezkanje utora ali površine obdelovanca; ④ Sposobnost rezanja utorov za visokotemperaturne zlitine (kot je Inconel). Metoda vstavitvenega rezkanja je zelo primerna za grobo obdelavo kalupnih votlin in se priporoča za učinkovito obdelavo letalskih komponent. Poseben namen je vstavljanje in rezkanje turbinskih lopatic na triosnih ali štiriosnih rezkalnih strojih, kar običajno zahteva specializirana strojna orodja.
Načelo delovanja
Pri rezkanju turbinskih lopatic je možno rezkanje od vrha obdelovanca vse do korena obdelovanca. S preprostim premikom ravnine XY je mogoče strojno obdelati izjemno zapletene površinske geometrije. Pri izvajanju rezkanja z vstavljanjem se rezalni rob rezkalnika oblikuje s prekrivanjem profilov vsakega rezila, globina rezkanja z vstavljanjem pa lahko doseže 250 mm brez vibracij ali deformacije popačenja. Smer rezanja orodja glede na obdelovanec je lahko navzdol ali navzgor, vendar je rezanje navzdol na splošno pogostejše. Pri rezkanju nagnjenih površin se rezkalo giblje v sestavljenem gibanju vzdolž smeri Z-osi in X-osi. V določenih obdelovalnih situacijah se lahko za rezkanje utorov, rezkalnih profilov, rezkalnih naklonov, rezkalnih votlin in drugih vrst obdelave uporabljajo tudi sferični rezkarji, čelni rezkarji ali drugi rezkarji.
Veljavni obseg
Posebni rezkarji za ploščice se uporabljajo predvsem za grobo ali delno natančno obdelavo. Lahko režejo v konkavni del obdelovanca ali režejo po robu obdelovanca ter rezkajo kompleksne geometrijske oblike, vključno z vkopavanjem korenin. Da bi zagotovili konstantno temperaturo rezanja, imajo vsa stebla rezkarji notranji način hlajenja. Zasnova rezalnega telesa in rezila rezkarja omogoča, da zareže v obdelovanec pod optimalnim kotom. Običajno je kot rezalnega roba rezkarja 87 stopinj ali 90 stopinj, razpon hitrosti podajanja pa 0.08~0,25 mm/zob. Število rezil, vpetih na posamezno rezkalo, je odvisno od premera rezkalnika, na primer, en premer φ Rezalnik s premerom 20 mm lahko namesti 2 rezili, rezkalnik s premerom f125 mm pa lahko namesti 8 rezil. Da bi ugotovili, ali je obdelava določenega obdelovanca primerna za uporabo metode vstavitvenega rezkanja, je treba upoštevati predvsem zahteve naloge obdelave in značilnosti uporabljenega obdelovalnega stroja. Če naloga strojne obdelave zahteva visoko stopnjo odstranjevanja kovine, lahko uporaba metode rezkanja z vstavitvijo znatno skrajša čas obdelave.
Drug primeren scenarij za uporabo metode rezkanja z vložki je, ko obdelovalna naloga zahteva večjo osno dolžino orodja (kot je rezkanje velikih votlin ali globokih utorov). Zaradi učinkovitega zmanjšanja radialne rezalne sile z uporabo metode rezkanja z ploščicami ima višjo stabilnost obdelave v primerjavi z metodo stranskega rezkanja. Poleg tega, ko je dele, ki jih je treba rezati na obdelovancu, težko doseči z običajnimi metodami rezkanja, lahko razmislimo tudi o metodi rezkanja z vstavljanjem. Ker lahko vložni rezkar reže kovino navzgor, lahko rezka zapletene geometrijske oblike.
Z vidika uporabnosti obdelovalnega stroja, če je moč uporabljenega obdelovalnega obdelovalnega orodja omejena, se lahko razmisli o metodi vstavitvenega rezkanja. To je zato, ker je potrebna moč za vstavno rezkanje manjša kot pri spiralnem rezkanju, zato je mogoče uporabiti stare stroje ali stroje z nizko močjo za doseganje večje učinkovitosti obdelave. Na primer, rezkanje globokih utorov je mogoče doseči na 40-stopenjskem obdelovalnem stroju, vendar ta vrsta obdelovalnega stroja ni primerna za uporabo spiralnega rezkarja z dolgim robom za obdelavo, ker je radialna rezalna sila, ki nastane pri spiralnem rezkanju, relativno velika, kar zlahka povzroči tresenje spiralnega rezkalnika.
Zaradi nizke radialne rezalne sile pri vstavnem rezkanju je zelo primeren za uporabo v starodobnih obdelovalnih strojih z obrabljenimi ležaji vretena. Metoda rezkanja z vstavljanjem se uporablja predvsem za grobo ali polprecizno obdelavo, majhno osno odstopanje, ki ga povzroči obraba sistema gredi strojnega orodja, pa ne bo pomembno vplivalo na kakovost obdelave. Kot nova vrsta CNC obdelovalne metode je metoda vstavitvenega rezkanja postavila nove zahteve za CNC obdelovalno programsko opremo.


