


Zakaj je vaš vrtalnik vedno nestabilen?
Določitev kakovosti obdelave lukenj je pravzaprav težka, ker
Če ima luknja stroge zahteve glede tolerance ali površinske obdelave, sekundarna obdelava, kot je vrtanje ali povrtavanje, običajno dokonča luknjo do končne velikosti obdelave. V teh primerih je lahko glavna vrednost svedra, da čim hitreje izvrta čim več lukenj, uporabniki pa lahko vidijo, ali je pozicioniranje natančno.
Vendar ni vedno tako. Pri nekaterih aplikacijah lahko poraba več časa in truda pomaga, da sveder doseže standarde kakovosti v eni operaciji. Druga možnost je, da se lahko ugotovi, da kakovost vrtanja vpliva na njegovo sposobnost sprejemanja visokokakovostne sekundarne obdelave. Na primer, če vrtate pri previsoki hitrosti, lahko toplota povzroči, da se material močno obremenjuje, kar močno skrajša življenjsko dobo navojne navojne navojne narezke in postane material celo pretrd za narezovanje.
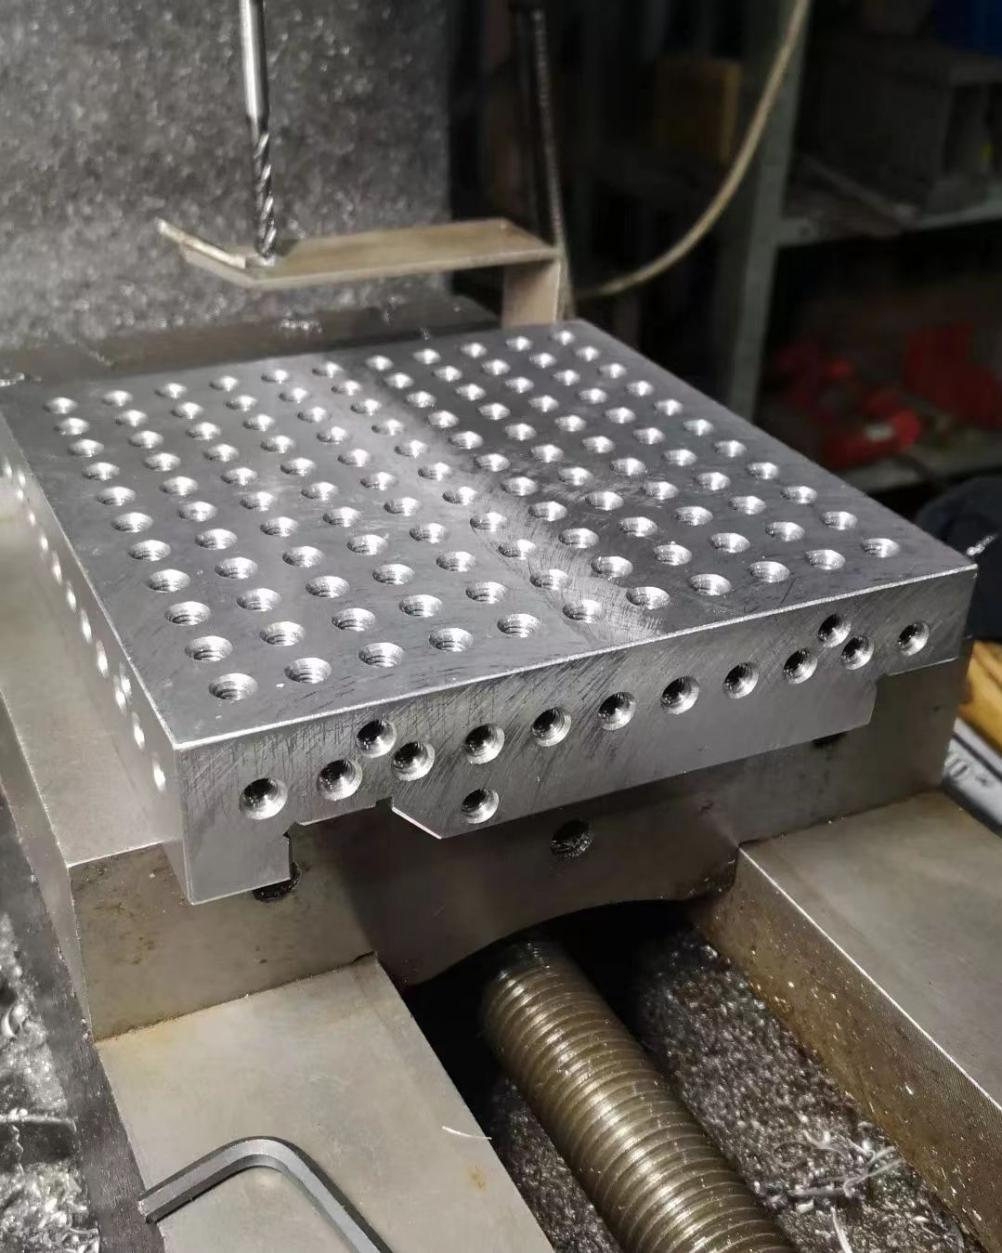
Če sveder iz trde zlitine izvrta 2 ali 200 lukenj, je lahko drugače; Če je 200, je lahko poudarek na kakovosti predvsem na hitrosti (učinkovitosti) dokončanja dela; Če to delo zahteva samo 2 luknji, lahko porabite več časa in truda med postopkom vrtanja ali uporabite posebej zasnovana orodja za vrtanje in povrtanje lukenj v eni operaciji, lahko izdelate luknje, ki ustrezajo specifikacijam kakovosti brez dodatnih postopkov.
Mogoče se mi tukaj porajajo tri vprašanja
Ali izpolnjuje toleranco luknje.
Ali 2 izpolnjuje zahteve za obdelavo lukenj.
Ali je koncentričnost dobra.
Svedri iz trde zlitine se dejansko uporabljajo na številnih področjih, vendar so številne tehnologije tudi spregledane. Zasnova spiralnih kotov je prav tako zelo posebna, kot so nizki spiralni koti ali svedri z ravnimi utori, ki so zelo primerni za materiale s kratkimi odrezki, kot sta lito železo in nodularna litina. Na primer, spiralni kot 20-30 stopinj je primeren za univerzalno vrtanje v različne trde materiale, saj ta kot pomaga pri odstranjevanju ostružkov.
Vendar pa imata aluminij in baker velike kote vijačnice, kar zagotavlja predviden učinek in pomaga pri odstranjevanju odrezkov. Izbira svedrov s pravilnimi lastnostmi za določene materiale in aplikacije bo podaljšala življenjsko dobo orodja in dosegla dobro gladkost.
Prevleka ima tudi pomembne razlike. Običajno bodo na primer nekatere znamke svedrov uporabljale kompozitne prevleke, ki lahko v celoti izrazijo svoje učinke, vključno s plastmi titana, kroma in titanovega silicija.
Silicij daje premazu visoko mazljivost, tako da lahko ostružki zdrsnejo in preprečijo nastajanje usedlin ostružkov. Izogibanje nabiranju odrezkov je ključnega pomena za ohranjanje dobre rezalne sposobnosti orodja in izogibanje puščanju sledi na steni luknje.
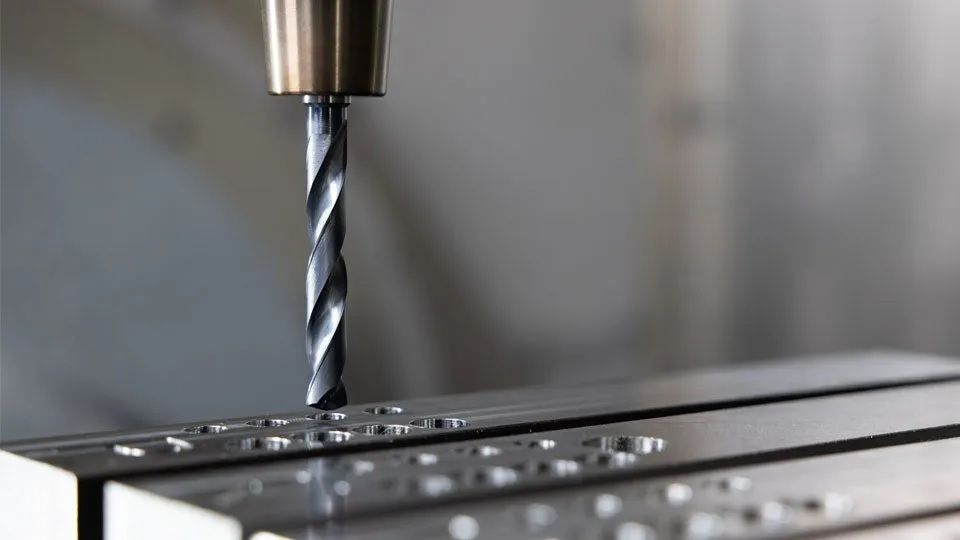
Nekateri novi premazi so kombinirani z višjimi hitrostmi za odstranjevanje materialov in ustvarjanje por z dobro gladkostjo. Ti premazi morajo biti sposobni prenesti toploto, ki nastane zaradi hitrega gibanja.
eno
Kontrolirajte podrobnosti svedra
Izbira ustreznega materiala za palico, kakovost izvrtine se začne že pri načrtovanju procesa. Če je odmik prevelik, bo to žrtvovalo natančnost, gladkost in koncentričnost luknje. Ustrezna debelina jedra na konici svedra je pomembna za stabilnost svedra pri spajanju z obdelovanim materialom, da preprečimo, da bi bil sveder prevelik in zamaknjen, kar lahko povzroči preveliko luknjo ali vpliva na naravnost luknje.
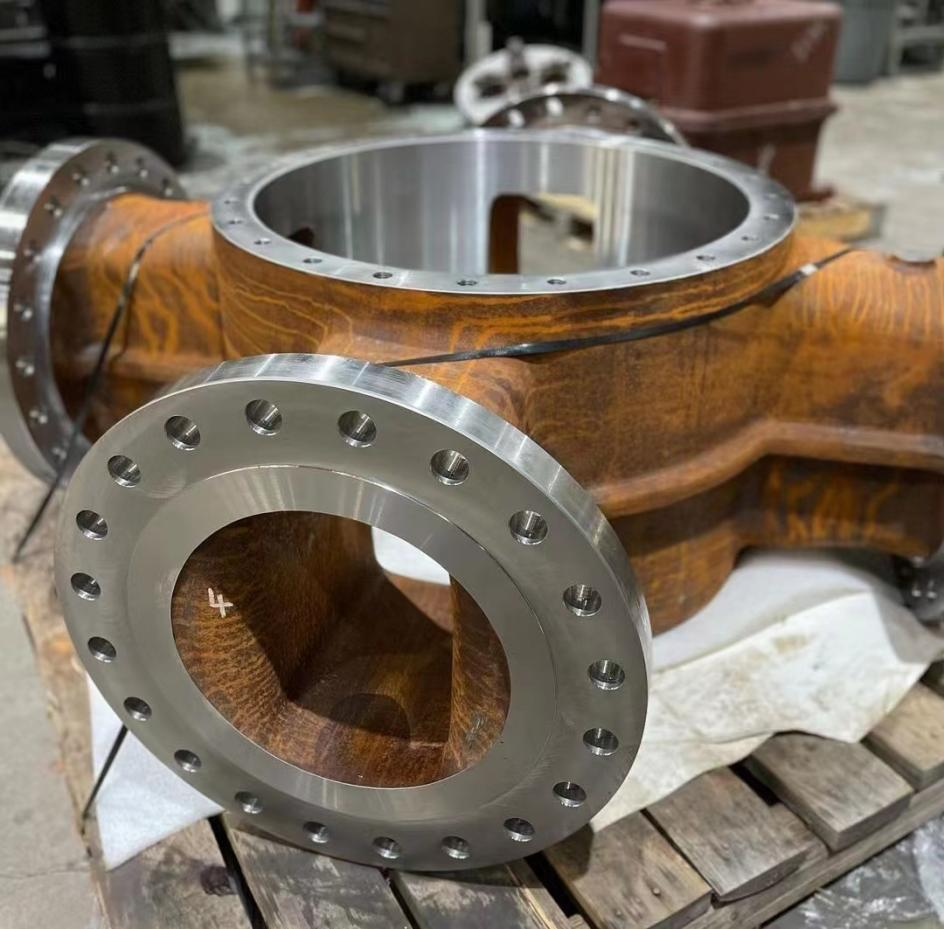
Kadar zahteve glede kakovosti vključujejo izboljšanje toleranc in končne obdelave površine, je lahko v pomoč zamenjava z enojnega ligamenta na dvojni ligament na svedrih.
Ti robovi stabilizirajo sveder z zagotavljanjem štirih kontaktnih točk v luknji in zagotavljajo učinek poliranja, da pustijo zelo dober zaključek. Dvojni ligamenti služijo tudi kot vodilo, saj ohranjajo premikanje svedra naprej v ravni črti, zlasti v globokih luknjah. Lahko prepreči, da bi sveder postal večji in se tresel, s čimer zagotovi razmeroma okroglo luknjo.
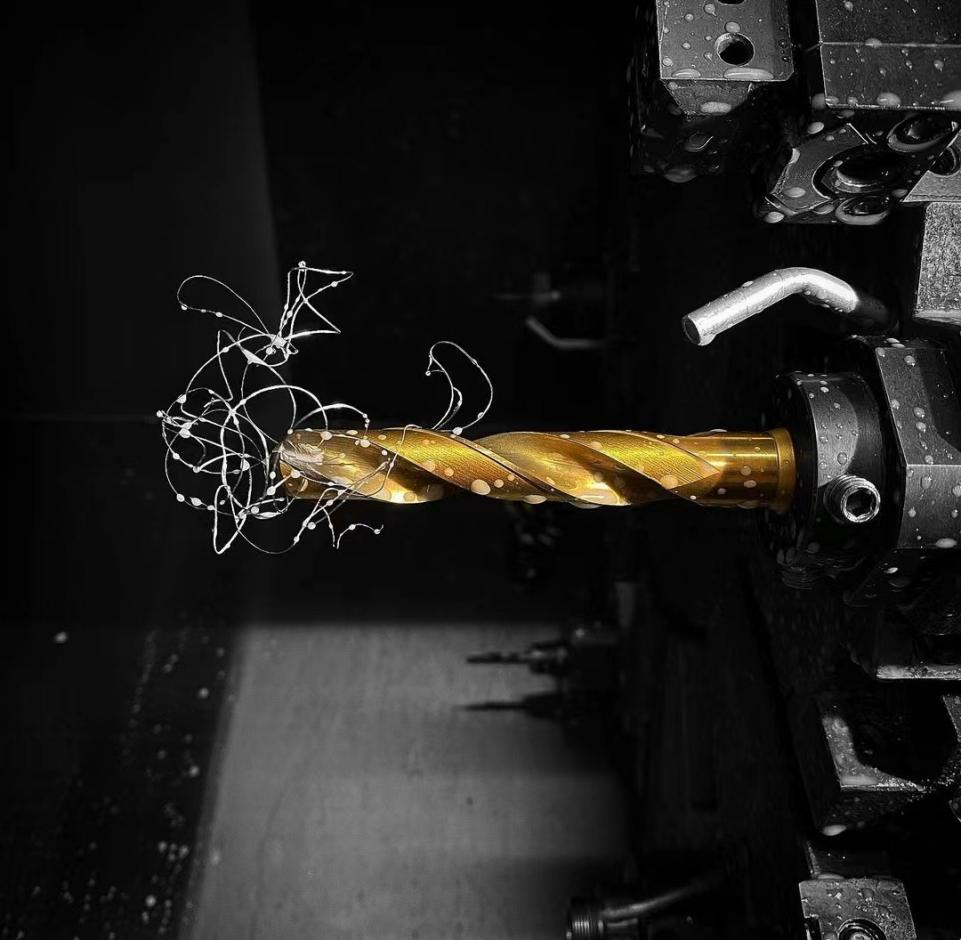
Čeprav svedri z dvojno vezjo dajejo dobre površine pri materialih s kratkimi odrezki, je priporočljiva uporaba svedrov z eno vezjo, ko material proizvaja rastoče odrezke. Za materiale z dolgimi odrezki, kot sta aluminij ali nerjavno jeklo, so najprimernejša izbira enojni ligamentni svedri. Uporaba dvojnih ligamentnih svedrov iz nerjavečega jekla lahko povzroči, da ostružki vstopijo v kontaktno točko med svedrom in materialom.
Nadzor skakanja je še en ključni vidik kakovosti luknje. Preveč skakanja lahko povzroči, da se obdelana odprtina poveča, in ko se hitrost svedra poveča in vrti, bo povzročilo, da bo sveder vrtal vedno večje luknje.
Predolg sveder lahko povzroči slabo togost in povzroči vibracije. Te vibracije, še posebej tiste, ki jih je težko opaziti z majhnim svedrom, lahko povzročijo, da se sveder zlomi, na notranji površini luknje pa ostane zlomljeno rezilo.
dva
Nadzor rezalne tekočine
Pravilno upravljanje s hladilno tekočino, vključno z vzdrževanjem optimalne koncentracije hladilne tekočine, filtracijo in tlakom, je ključnega pomena pri aplikacijah vrtanja.
Ustrezna koncentracija hladilne tekočine poveča mazanje, hkrati pa odvzame toploto rezalnemu robu svedra. Filtriranje lahko odstrani kovinske onesnaževalce in druge snovi, s čimer izboljša zmogljivost vrtanja in prepreči težave, kot je zamašitev lukenj za hladilno tekočino v svedrih majhnega premera.
Preprečevanje vdora ostružkov v steno med svedrom in materialom, ki ga obdelujemo, je ključnega pomena za kakovost izvrtine. Oblika in barva teh odrezkov lahko operaterjem pomagata ugotoviti, ali je kakovost izvrtin, ki jih izvrta sveder, dobra ali slaba.
Pomembno je, da utor za odstranjevanje ostružkov svedra proizvede lepe stožčaste ostružke. Dva do trije zviti ali pleteni odrezki se lahko zapletejo v žleb odrezkov ter drgnejo in opraskajo obe strani luknje. To trenje lahko povzroči hrapavost površine.
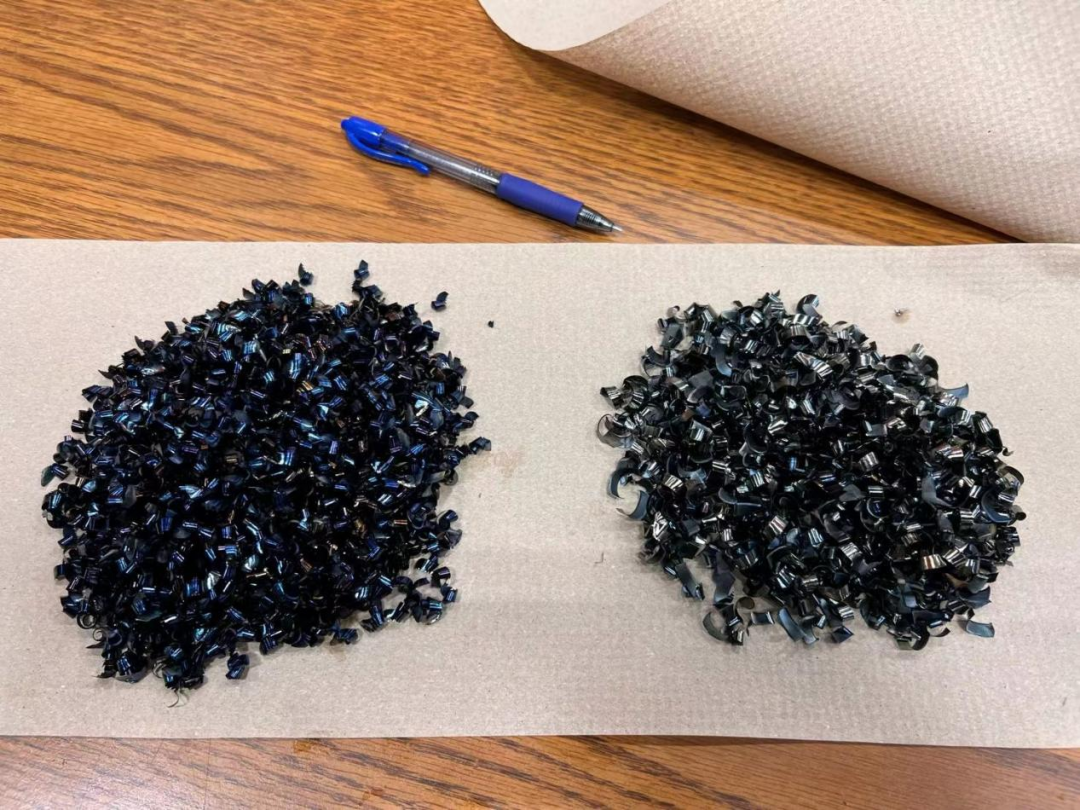
Zadnja stran čipa mora biti srebrna in sijoča. Za razliko od rezkanja želite videti modro (ta slika prikazuje samo barvo odrezkov, ne odrezkov za vrtanje), ker to pomeni, da toplota vstopi v odrezke, modra pa pomeni, da vaša obdelava lukenj pomeni ustvarjanje velike količine toplote na rezalni rob. Zaradi te toplote se bo rezilo hitreje obrabilo.
Velikokrat je pri merjenju kakovosti rezalnega orodja stabilnost glavni kazalnik, ki je tudi razlika med velikimi in malimi tovarnami. Zato je priporočljivo, da se lastniki tovarn ne zavedejo z začasno nizkimi cenami, saj so vsi vloženi časovni stroški še vedno visoki. Najbolje je, da poiščete čim več profesionalnih proizvajalcev.


