


Popolna zbirka tehnik obdelave izdelkov iz aluminija
Aluminij je med barvnimi kovinami najbolj razširjen in razširjen kovinski material, področje njegove uporabe pa se nenehno širi. Aluminijasti izdelki, izdelani iz aluminijastih materialov, so raznoliki in nešteti, po statističnih podatkih več kot 700.000 vrst. Različne industrije imajo različne potrebe, od gradbene in dekorativne industrije do transportne in vesoljske industrije. Danes bo urednik predstavil tehnologijo obdelave aluminijastih izdelkov in kako se izogniti deformacijam pri obdelavi.
Prednosti in lastnosti aluminija so naslednje:
1. Nizka gostota. Gostota aluminija je približno 2,7 g/cm3. Njegova gostota je le ena tretjina gostote železa ali bakra.
2. Visoka plastičnost. Aluminij ima dobro duktilnost in ga je mogoče predelati v različne izdelke z metodami tlačne obdelave, kot sta ekstrudiranje in raztezanje.
3. Odpornost proti koroziji. Aluminij je zelo negativno nabita kovina, ki v naravnih razmerah ali anodni oksidaciji na svoji površini tvori zaščitni oksidni film in ima veliko boljšo korozijsko odpornost kot jeklo.
4. Enostaven za ojačitev. Trdnost čistega aluminija ni visoka, vendar jo je mogoče izboljšati z eloksiranjem.
5. Enostavna površinska obdelava. Površinska obdelava lahko dodatno izboljša ali spremeni površinske lastnosti aluminija. Postopek eloksiranja aluminija je precej zrel in stabilen v delovanju ter se pogosto uporablja pri predelavi aluminijastih izdelkov.
6. Dobra prevodnost, enostaven za recikliranje.
Tehnologija obdelave aluminijastih izdelkov
Štancanje aluminijastih izdelkov
1. Hladno prebijanje
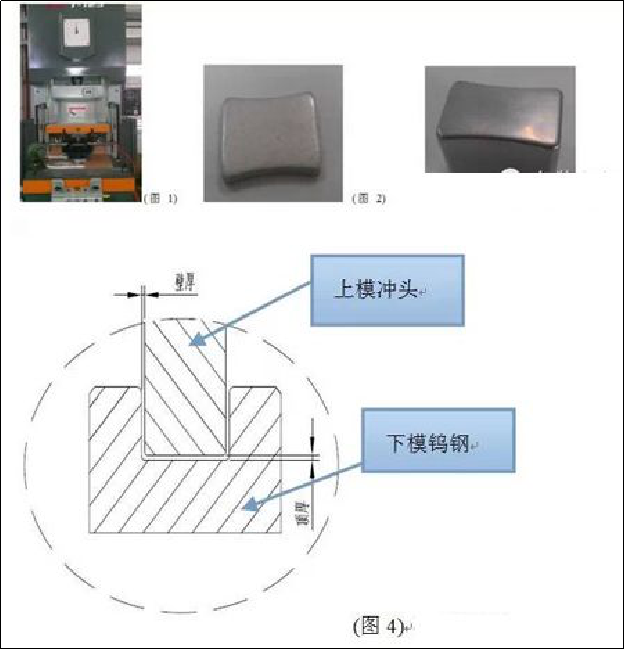
Uporabite delce materiala iz aluminija. Uporaba ekstruzijskih strojev in kalupov za enkratno oblikovanje je primerna za valjaste izdelke ali oblike izdelkov, ki jih je težko doseči v postopkih raztezanja, kot so eliptični, kvadratni in pravokotni izdelki. (Kot je prikazano na sliki 1 stroj, sliki 2 aluminijev delec in sliki 3 izdelek)
Tonaža uporabljenega stroja je povezana s površino prečnega prereza izdelka. Reža med zgornjim udarcem matrice in spodnjim matrice iz volframovega jekla je debelina stene izdelka, navpična reža do spodnje mrtve točke, ko sta zgornji udarec matrice in spodnja matrica iz volframovega jekla, pa je zgornja debelina izdelka. . (Kot je prikazano na sliki 4)
Prednosti: Kratek cikel odpiranja kalupa in nižji stroški razvoja v primerjavi z raztegljivimi kalupi.
Slabosti: Proizvodni proces je dolg, velikost izdelka med postopkom močno niha in stroški dela so visoki.
2. Raztegnite se
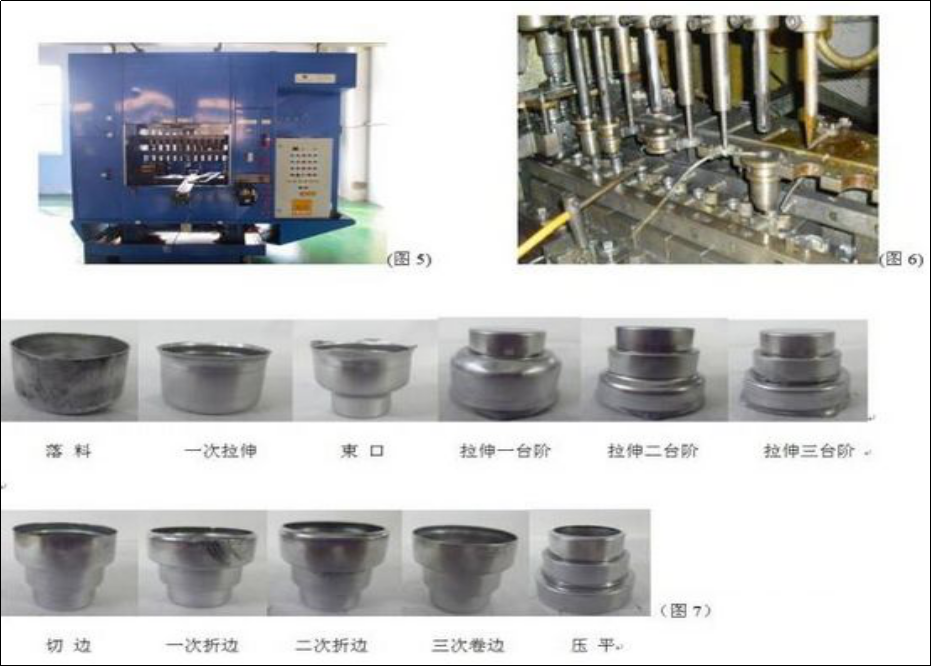
Uporabite material iz aluminijaste pločevine. Uporaba stroja za kontinuirano oblikovanje in kalupa za več deformacij za izpolnjevanje zahtev glede oblike, primerna za necilindrična telesa (izdelki iz aluminija z upogibanjem). (Kot je prikazano na sliki 5 stroja, sliki 6 kalupa in sliki 7 izdelka)
Prednosti: Kompleksni in večkrat deformirani izdelki imajo stabilen nadzor dimenzij med proizvodnim procesom, površina izdelka pa je relativno gladka.
Slabosti: visoki stroški kalupov, relativno dolg razvojni cikel, visoke zahteve glede izbire in natančnosti strojev.
Površinska obdelava aluminijastih izdelkov
1. Peskanje (peskanje)
Postopek čiščenja in hrapavosti kovinskih površin z vplivom hitrega toka peska.
Ta metoda površinske obdelave aluminijastih delov lahko doseže določeno stopnjo čistoče in različne hrapavosti na površini obdelovanca, izboljša mehanske lastnosti površine obdelovanca, s čimer se poveča odpornost obdelovanca na utrujenost, poveča njegov oprijem na prevleko, podaljšanje obstojnosti premaza ter olajšanje izravnave in dekoracije premaza. Ta postopek pogosto vidimo v različnih Applovih izdelkih.
2. Poliranje
Metoda obdelave, ki uporablja mehanske, kemične ali elektrokemične učinke za zmanjšanje hrapavosti površine obdelovancev, da dobimo svetlo in ravno površino. Postopek poliranja vključuje predvsem mehansko poliranje, kemično poliranje in elektrolitsko poliranje. Aluminijasti deli lahko po mehanskem in elektrolitskem poliranju dosežejo zrcalni učinek, podoben nerjavnemu jeklu. Ta proces daje ljudem občutek vrhunske, preproste in modne prihodnosti.
3. Vlečenje žice
Vlečenje kovinske žice je proizvodni postopek ponavljajočega se strganja aluminijastih plošč z brusnim papirjem, da se ustvarijo črte. Risbo lahko razdelimo na risanje ravne črte, risanje nepravilne črte, risanje spiralne črte in risanje niti. Postopek vlečenja kovinske žice lahko jasno prikaže vsako drobno sled, s čimer daje fin lesk las v kovinski mat, izdelek pa združuje modo in tehnologijo.
4. Rezanje v visokem sijaju
Z uporabo stroja za natančno rezljanje je diamantni nož ojačen na visokohitrostnem (običajno 20000 vrtljajev na minuto) vretenu stroja za natančno rezljanje za rezanje delov, kar ustvarja lokalne svetle površine na površini izdelka. Na svetlost rezalnih poudarkov vpliva hitrost rezkalnega svedra. Višja kot je hitrost svedra, svetlejši je rezalni poudarek, medtem ko je ravno nasprotno, zaradi česar je temnejši in bolj izpostavljen linijam orodja. Rezanje v visokem sijaju in visokem sijaju je še posebej pogosto pri uporabi mobilnih telefonov, kot je iPhone 5. V zadnjih letih so nekateri kovinski okvirji televizorjev višjega cenovnega razreda sprejeli tehnologijo rezkanja v visokem sijaju v kombinaciji z eloksiranjem in postopki vlečenja žice, zaradi česar je TV na splošno poln mode in tehnološke ostrine.
5. Anodizacija
Anodizacija se nanaša na elektrokemično oksidacijo kovin ali zlitin, pri kateri aluminij in njegove zlitine tvorijo oksidni film na aluminijevih izdelkih (anodah) pod ustreznimi elektroliti in posebnimi procesnimi pogoji zaradi delovanja uporabljenega toka. Anodiziranje ne rešuje le napak v površinski trdoti in odpornosti proti obrabi aluminija, temveč tudi podaljša njegovo življenjsko dobo in izboljša njegovo estetiko. Postal je nepogrešljiv del površinske obdelave aluminija in je trenutno najbolj razširjen in uspešen postopek.
6. Dvobarvna anoda
Dvobarvna anoda se nanaša na eloksiranje izdelka in dodeljevanje različnih barv določenim območjem. Dvobarvni postopek eloksiranja se v televizijski industriji redkeje uporablja zaradi svoje kompleksnosti in visokih stroškov; Toda kontrast med obema barvama bolje odraža vrhunski in edinstven videz izdelka.
Procesni ukrepi in operativne veščine za zmanjšanje deformacije pri obdelavi aluminija
Obstaja veliko razlogov za deformacijo aluminijastih delov med obdelavo, ki so povezani z materialom, obliko dela, proizvodnimi pogoji itd. Obstajajo predvsem naslednji vidiki: deformacija zaradi notranje napetosti v surovcu, deformacija zaradi rezalne sile in rezanja toplota in deformacija zaradi vpenjalne sile.
Procesni ukrepi za zmanjšanje deformacije pri obdelavi
1. Zmanjšajte notranji stres pri gojenju volne
Naravno ali umetno staranje in obdelava z vibracijami lahko delno odpravi notranjo napetost surovca. Predhodna obdelava je tudi učinkovita procesna metoda. Zaradi velikega roba je tudi velika deformacija po obdelavi za grobe dele debele glave in velikih ušes. Če so odvečni deli surovca predhodno obdelani in se presežek vsakega dela zmanjša, lahko ne le zmanjša deformacijo obdelave pri nadaljnjih postopkih, ampak tudi sprosti nekaj notranjega stresa, potem ko ostane nekaj časa po predhodni obdelavi.
2. Izboljšanje rezalne sposobnosti rezalnih orodij
Material in geometrijski parametri rezalnih orodij pomembno vplivajo na rezalno silo in rezalno toploto. Pravilna izbira rezilnega orodja je ključnega pomena za zmanjšanje deformacije obdelovalnih delov.
1) Razumno izberite geometrijske parametre rezalnega orodja.
① Sprednji kot: ob ohranjanju trdnosti rezalnega roba lahko z izbiro večjega sprednjega kota ne le izostrite rob, ampak tudi zmanjšate rezalne deformacije, zaradi česar je odstranjevanje odrezkov gladko, s čimer se zmanjša rezalna sila in temperatura rezanja. Izogibajte se uporabi orodij z negativnim nagibnim kotom.
② Zadnji kot: Velikost zadnjega kota neposredno vpliva na obrabo zadnje rezalne površine in kakovost strojno obdelane površine. Debelina reza je pomemben pogoj za izbiro hrbtnega kota. Med grobim rezkanjem je zaradi velike hitrosti pomika, velike rezalne obremenitve in velikega proizvajanja toplote potrebno, da ima orodje dobre pogoje za odvajanje toplote. Zato je treba izbrati manjši hrbtni kot. Pri natančnem rezkanju je potreben oster rob za zmanjšanje trenja med zadnjo rezalno površino in obdelovalno površino ter za zmanjšanje elastične deformacije. Zato je treba izbrati večji hrbtni kot.
③ Spiralni kot: Za zagotovitev gladkega rezkanja in zmanjšanje rezkalne sile mora biti spiralni kot izbran čim večji.
④ Glavni odklonski kot: Ustrezno zmanjšanje glavnega odklonskega kota lahko izboljša pogoje odvajanja toplote in zniža povprečno temperaturo območja obdelave.
2) Izboljšajte strukturo orodja.
① Zmanjšajte število zob rezkalnika in povečajte prostor za zadrževanje odrezkov. Zaradi visoke plastičnosti aluminijastih materialov pride med obdelavo do znatnih rezalnih deformacij, kar zahteva večji prostor za zadrževanje odrezkov. Zato je priporočljivo imeti večji polmer dna utora za zadrževanje odrezkov in manj rezkalnih zob.
② Fino brušenje zob rezila. Vrednost hrapavosti rezalnega roba rezalnih zob mora biti manjša od Ra=0.4um. Pred uporabo novega noža morate s finim oljnim kamnom nekajkrat nežno obrusiti sprednji in zadnji del zob rezila, da odstranite morebitne preostale robove in rahle zareze pri brušenju zob rezila. Na ta način se ne le zmanjša rezalna toplota, ampak je tudi rezalna deformacija relativno majhna.
③ Strogo nadzirajte standarde obrabe rezalnih orodij. Po obrabi orodja se vrednost površinske hrapavosti obdelovanca poveča, temperatura rezanja se dvigne in ustrezno se poveča deformacija obdelovanca. Zato poleg izbire materialov za orodje z dobro odpornostjo proti obrabi standard obrabe orodja ne sme presegati 0,2 mm, sicer je enostavno ustvariti usedline odrezkov. Med rezanjem temperatura obdelovanca na splošno ne sme preseči 100 stopinj, da se prepreči deformacija.
3. Izboljšanje načina vpenjanja obdelovancev
Za tankostenske aluminijaste dele s slabo togostjo se lahko za zmanjšanje deformacije uporabijo naslednje metode vpenjanja:
① Pri tankostenskih delih obloge se obdelovanec neizogibno deformira, če se za radialno vpenjanje uporabi tričeljustna samocentrirna vpenjalna glava ali vzmetna vpenjalna glava, ko se po obdelavi sprosti. Na tej točki je treba uporabiti metodo stiskanja aksialne čelne ploskve z dobro togostjo. Z notranjo luknjo dela za pozicioniranje naredite navojno gred in jo vstavite v notranjo luknjo dela. S pokrovno ploščo trdno pritisnite končno stran in jo nato privijte z matico. Pri obdelavi zunanjega kroga se lahko izognemo vpenjalni deformaciji in tako dosežemo zadovoljivo natančnost obdelave.
② Pri obdelavi tankostenskih obdelovancev iz tanke plošče je najbolje uporabiti vakuumske priseske, da dosežete enakomerno porazdeljeno vpenjalno silo, nato pa za obdelavo uporabiti manjše količine rezanja, kar lahko učinkovito prepreči deformacijo obdelovanca.
Poleg tega se lahko uporabi tudi način polnjenja. Za povečanje togosti postopka tankostenskih obdelovancev lahko v notranjost obdelovanca napolnite medije, da zmanjšate deformacije med postopki vpenjanja in rezanja. Na primer, vbrizgavanje taline sečnine, ki vsebuje 3 % do 6 % kalijevega nitrata, v obdelovanec in po obdelavi potopitev obdelovanca v vodo ali alkohol lahko raztopi in izlije polnilo.
4. Razumno uredite postopek
Med rezkanjem z visoko hitrostjo zaradi velikega dovoljenja za obdelavo in prekinjenega rezanja postopek rezkanja pogosto ustvarja vibracije, ki vplivajo na natančnost obdelave in hrapavost površine. Zato lahko CNC-postopek visoke hitrosti rezanja na splošno razdelimo na grobo obdelavo, polprecizno obdelavo, obdelavo za čiščenje vogalov, natančno obdelavo in druge postopke. Za dele z visokimi zahtevami glede natančnosti je včasih potrebna sekundarna polnatančna obdelava, ki ji sledi natančna obdelava. Po grobi obdelavi je mogoče dele naravno ohladiti, da se odpravi notranja napetost, ki nastane zaradi grobe obdelave, in zmanjšajo deformacije. Rob, ki ostane po grobi obdelavi, mora biti večji od deformacije, običajno 1-2 mm. Med natančno obdelavo mora površina delov vzdrževati enakomerno obdelavo, ki se običajno giblje od 0.2 do 0.5 mm, da ostane rezalno orodje v stabilnem stanju med postopkom obdelave. To lahko močno zmanjša rezalno deformacijo, doseže dobro kakovost obdelave površine in zagotovi natančnost izdelka.
Operativne spretnosti za zmanjševanje obdelovalnih deformacij
Deformacija aluminijastih delov med postopkom strojne obdelave ni le posledica zgoraj navedenih razlogov, ampak tudi zaradi pomena operativnih metod v praktičnem delovanju.
1. Za dele z velikimi obdelovalnimi dodatki, da bi imeli boljše pogoje za odvajanje toplote med postopkom obdelave in se izognili koncentraciji toplote, je treba med obdelavo uporabiti simetrično obdelavo. Če obstaja 90mm debela pločevina, ki jo je treba strojno obdelati na 60 mm, če je ena stran rezkana in druga stran takoj rezkana in doseže ravnost 5 mm pri obdelavi do končne velikosti v enem zamahu; Če se uporablja simetrična obdelava s ponavljajočim podajanjem, se vsaka stran obdela dvakrat do končne velikosti, kar zagotavlja ravnost 0,3 mm.
2. Če je na pločevinastem delu več votlin, med obdelavo ni priporočljivo uporabljati metode zaporedne obdelave ene votline za vsako votlino, saj lahko to zlahka povzroči neenakomerno obremenitev dela in deformacijo. S sprejetjem večplastne obdelave je vsaka plast hkrati obdelana v vseh votlinah, kolikor je to mogoče, nato pa se obdela naslednja plast, da se deli enakomerno obremenijo in zmanjšajo deformacije.
3. Zmanjšajte rezalno silo in rezalno toploto tako, da spremenite količino rezanja. Med tremi elementi parametrov rezanja povratni pomik pomembno vpliva na rezalno silo. Če je dodatek za obdelavo prevelik in je rezalna sila enega samega prehoda prevelika, to ne bo samo povzročilo deformacije delov, temveč tudi vplivalo na togost vretena stroja in zmanjšalo vzdržljivost orodja. Če se količina povratnega rezanja zmanjša, bo to močno zmanjšalo učinkovitost proizvodnje. Vendar se za premagovanje tega izziva pri CNC obdelavi običajno uporablja visokohitrostno rezkanje. Ob zmanjšanju količine povratnega rezanja, dokler se hitrost podajanja ustrezno poveča in hitrost stroja poveča, se lahko zmanjša rezalna sila, hkrati pa se zagotovi učinkovitost obdelave.
4. Skrbno je treba upoštevati tudi vrstni red rezanja. Groba obdelava poudarja izboljšanje učinkovitosti obdelave in doseganje hitrosti rezanja na enoto časa. Na splošno je mogoče uporabiti obratno rezkanje. Odrežite odvečni material na površini surovca z največjo hitrostjo in v najkrajšem možnem času ter v bistvu oblikujte geometrijsko konturo, potrebno za natančno obdelavo. Natančna obdelava poudarja visoko natančnost in kakovost, zato je priporočljiva uporaba sprednjega rezkanja. Ker se debelina rezanja rezalnih zob postopoma zmanjšuje od največje do nič med prednjim rezkanjem, se stopnja delovne utrjenosti močno zmanjša, hkrati pa se zmanjša tudi stopnja deformacije delov.
5. Tankostenski obdelovanci se med obdelavo zaradi vpenjanja deformirajo, čemur se težko izognemo tudi pri natančni obdelavi. Da bi zmanjšali deformacijo obdelovanca, lahko vpenjalni del sprostite, preden je dosežena končna velikost med natančno obdelavo, kar omogoča, da se obdelovanec prosto vrne v prvotno stanje. Nato ga lahko rahlo zategnete, da zagotovite, da je obdelovanec trdno vpet (popolnoma na podlagi občutka roke), kar lahko doseže želeni učinek obdelave. Skratka, najbolje je, da vpenjalna sila deluje na podporno površino, vpenjalna sila pa naj deluje v smeri dobre togosti obdelovanca. Ob predpostavki, da obdelovanec ni ohlapen, manjša kot je vpenjalna sila, tem bolje.
6. Pri obdelavi delov z votlino je priporočljivo, da rezkalo ne prodre neposredno v del kot sveder, kar bi povzročilo premalo prostora za odrezke za rezkalo, nemoteno odstranjevanje odrezkov, pregrevanje, razširitev, zlom orodja in drugo neželeni pojavi. Najprej uporabite sveder enake velikosti ali eno velikost večji od rezkarja, da izvrtate luknjo za orodje, nato pa jo z rezkalnikom rezkajte. Druga možnost je, da programsko opremo CAM uporabite za izdelavo programov za spiralno rezanje.


