


Popolna zbirka tehnik obdelave CNC stružnic!
Stružnica z numeričnim krmiljenjem je visoko natančno in visoko učinkovito avtomatsko strojno orodje. Uporaba stružnice z numeričnim krmiljenjem lahko izboljša učinkovitost obdelave in ustvari večjo vrednost. Pojav stružnic z numeričnim krmiljenjem je osvobodil podjetja zastarele tehnologije obdelave. Postopek obdelave stružnic z numeričnim krmiljenjem je podoben običajnim stružnicam. Ker pa je stružnica z numeričnim krmiljenjem enkratno vpenjanje, neprekinjena avtomatska obdelava zaključi vse postopke struženja, je treba upoštevati naslednje vidike.
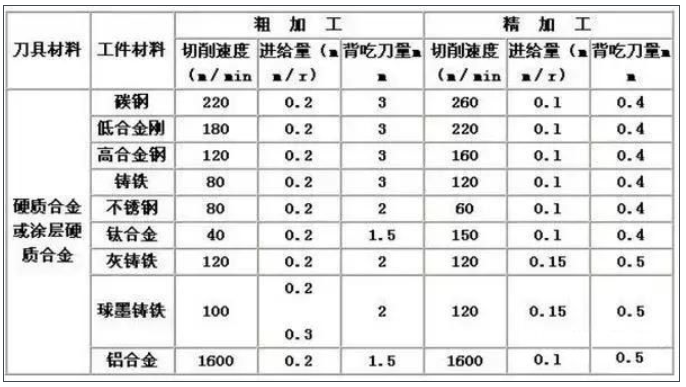
Razumna izbira rezalnih parametrov je ključnega pomena za učinkovito rezanje kovine, saj so material, ki ga obdelujemo, rezalna orodja in rezalni pogoji trije glavni dejavniki. Ti določajo čas obdelave, življenjsko dobo orodja in kakovost obdelave. Ekonomsko učinkovita metoda obdelave je neizogibno racionalna izbira pogojev rezanja.
Trije elementi rezalnih pogojev: rezalna hitrost, pomik in globina reza neposredno povzročijo poškodbe orodja. S povečanjem hitrosti rezanja se bo temperatura konice orodja dvignila, kar bo povzročilo mehansko, kemično in toplotno obrabo. S povečanjem hitrosti rezanja za 20 % se bo življenjska doba orodja zmanjšala za polovico.
Razmerje med pogoji podajanja in obrabo za orodjem se pojavi v zelo majhnem območju. Toda z veliko hitrostjo pomika se temperatura rezanja dvigne, kar povzroči znatno obrabo. Ima manjši vpliv na orodje kot hitrost rezanja. Vpliv globine rezanja na orodje ni tako pomemben kot hitrost rezanja in pomik, vendar pri majhnih globinah rezanja material, ki ga režemo, ustvari utrjeno plast, kar vpliva tudi na življenjsko dobo orodja.
Uporabniki morajo izbrati hitrost rezanja glede na material, ki ga obdelujejo, trdoto, stanje rezanja, vrsto materiala, hitrost podajanja, globino rezanja itd. Izbira najprimernejših pogojev obdelave temelji na teh dejavnikih. Redno in stabilno nošenje je idealen pogoj za doseganje življenjske dobe.
Vendar pa je v praktičnih operacijah izbira življenjske dobe orodja povezana z obrabo orodja, spremembami v obdelani velikosti, kakovosti površine, rezalnim hrupom, toploto pri obdelavi itd. Pri določanju pogojev obdelave je potrebno opraviti raziskavo na podlagi dejanskega stanja. Za materiale, ki jih je težko obdelovati, kot so nerjavno jeklo in toplotno odporne zlitine, se lahko uporabljajo hladilna sredstva ali togi rezalni robovi.
Kako določiti tri elemente rezalne obdelave in kako jih pravilno izbrati, je glavna vsebina tečaja o principih rezanja kovin. Nekaj ključnih točk je bilo povzetih na WeChatu Metal Processing, osnovna načela za izbiro teh treh elementov pa so naslednja:
1) Za izbiro hitrosti vretena na minuto (linearna hitrost, obodna hitrost) V (metri/minuto) je treba najprej vedeti, kolikšna je linearna hitrost rezanja V.
Izbira V je odvisna od materiala orodja, materiala obdelovanca, pogojev obdelave itd. Material rezalnega orodja: Trda zlitina, V lahko doseže višjo vrednost, običajno nad 100 metrov na minuto. Na splošno so pri nakupu rezil navedeni tehnični parametri: kateri material je mogoče obdelovati in koliko linearne hitrosti je mogoče izbrati.
Hitrorezno jeklo: V lahko doseže le nižjo vrednost, ki na splošno ne presega 70 metrov na minuto, v večini primerov pa je pod 20-30 metrov na minuto. Material obdelovanca: visoka trdota, nizka vrednost V; Lito železo z nižjo vrednostjo V se lahko uporablja za rezalna orodja iz trdih zlitin z vrednostjo 70-80 metrov na minuto; Pri jeklu z nizko vsebnostjo ogljika je lahko V nad 100 metrov na minuto, pri barvnih kovinah pa je V lahko višji (100-200 metrov na minuto). Kaljeno jeklo, nerjavno jeklo, V je treba vzeti nižje. Pogoji obdelave: groba obdelava, vzemite nižjo vrednost za V; Natančna obdelava, vzemite višjo vrednost za V. Sistem togosti strojnih orodij, obdelovancev in rezalnih orodij je slab, zato je V nizek. Če program CNC uporablja S kot hitrost vretena na minuto, potem je treba S izračunati na podlagi premera obdelovanca in hitrosti rezalne linije V: S (hitrost vretena na minuto)=V (hitrost rezalne linije) * 1000 /(3,1416 * premer obdelovanca). Če program CNC uporablja konstantno hitrost linije, lahko S neposredno uporabi hitrost rezalne linije V (metri/minuto)
2) Hitrost podajanja (hitrost podajanja) F je v glavnem odvisna od zahtev glede hrapavosti površine pri obdelavi obdelovanca. Pri natančni obdelavi so zahteve glede površine visoke, količina rezanja pa je majhna: 0.06-0.12 mm/vreteno na obrat. Pri grobi obdelavi je priporočljivo uporabiti večjo velikost.
V glavnem je odvisno od moči rezalnega orodja, običajno 0.3 ali več. Ko je glavni hrbtni kot rezalnega orodja velik, je moč orodja slaba in količina podajanja ne more biti prevelika. Poleg tega je treba upoštevati tudi moč obdelovalnega stroja ter togost obdelovanca in orodja. Program CNC uporablja dve enoti podajanja: mm/minuto in mm/vreteno na vrtljaj. Zgoraj uporabljene enote so mm/vreteno na vrtljaj. Če se uporablja mm/minuto, lahko za pretvorbo uporabite formulo: pomik na minuto=pomik na vrtljaj * vreteno na minuto
3) Pri natančni obdelavi je globina reza (globina reza) običajno manjša od 0,5 (vrednost polmera).
Med grobo obdelavo se določi glede na stanje obdelovanca, rezalnega orodja in obdelovalnega stroja. Na splošno majhne stružnice (z največjim premerom obdelave manj kot 400 mm) stružijo jeklo 45 # v normaliziranem stanju, globina reza v radialni smeri pa običajno ne presega 5 mm. Poleg tega je treba upoštevati, da če je hitrost vretena stružnice krmiljena z običajno regulacijo hitrosti s spremenljivo frekvenco, ko je hitrost vretena zelo nizka (pod 100-200 vrt./min), se bo izhodna moč motorja znatno zmanjšala in pri tokrat je mogoče doseči globino reza in količino podajanja le v zelo majhni meri.
Razumna izbira rezalnih orodij
Pri grobem struženju je treba izbrati rezalna orodja z visoko trdnostjo in dobro vzdržljivostjo, da bi izpolnili zahteve velikega povratnega rezanja in velikega podajanja med grobim struženjem.
Pri precizni obdelavi je treba izbrati rezalna orodja z visoko natančnostjo in dobro vzdržljivostjo, da se zagotovi zahtevana natančnost obdelave.
Da zmanjšate čas menjave orodja in olajšate poravnavo orodja, je treba čim pogosteje uporabljati strojno vpete nože in strojno vpeta rezila.
Razumna izbira napeljave
1. Poskusite uporabiti univerzalna vpenjala za vpenjanje obdelovancev in se izogibajte uporabi specializiranih vpenjal;
2. Referenca pozicioniranja dela sovpada, da se zmanjšajo napake pozicioniranja.
Določitev obdelovalne poti se nanaša na trajektorijo gibanja in smer orodja glede na del med postopkom obdelave CNC obdelovalnega stroja.
1. Moral bi biti sposoben zagotoviti natančnost obdelave in zahteve glede hrapavosti površine;
2. Obdelovalno pot je treba čim bolj skrajšati, da se zmanjša čas prostega teka orodja. Trenutno povezava med obdelovalno potjo in obdelovalnim dodatkom še ni široko uporabljena v CNC stružnicah. Na splošno je treba odvečne dodatke na surovcu, zlasti tiste, ki vsebujejo kovane ali ulite plasti trde kože, urediti na običajnih stružnicah za obdelavo.
Če je za obdelavo potrebna uporaba CNC stružnice, je treba paziti na prilagodljivo razporeditev programa. Namestitvene točke vpenjala so trenutno dosežene s povezavo hidravlične vpenjalne glave in hidravličnega vpenjalnega cilindra prek vlečne palice. Vpenjalne točke hidravlične vpenjalne glave so naslednje: najprej z ročajem odstranite matico na hidravličnem cilindru, odstranite vlečno cev in jo izvlecite iz zadnjega dela vretena. Nato z ročajem odstranite pritrdilne vijake vpenjalne glave in vpenjalno glavo lahko odstranite.


