


Popolno poznavanje obdelovalnih centrov, po branju nič več pogostih napak!
Obdelovalni center združuje olje, plin, elektriko in numerično krmiljenje ter lahko doseže enkratno vpenjanje različnih kompleksnih delov, kot so diski, plošče, lupine, odmikači, kalupi itd. Lahko dokonča različne postopke, kot so vrtanje, rezkanje, vrtanje, raztezanje, tečaji in togo narezovanje, zaradi česar je idealna oprema za visoko natančno obdelavo. Ta članek bo delil veščine uporabe obdelovalnega centra z naslednjih vidikov:
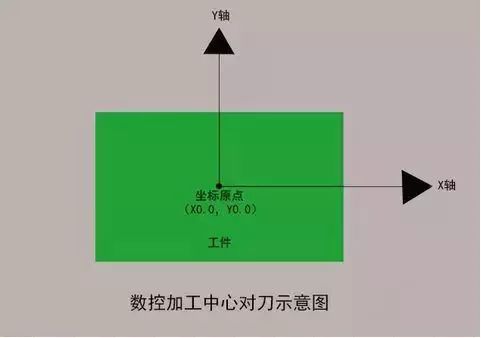
Kako poravnati rezalna orodja v obdelovalnem centru?
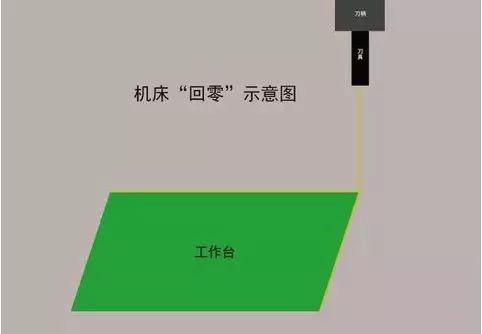
1. Vrnitev na nič (vrnitev na izvor strojnega orodja)
Pred nastavitvijo orodja je potrebno izvesti operacijo vrnitve na ničlo (vrnitev na izvor stroja), da počistite koordinatne podatke iz prejšnje operacije. Upoštevajte, da se morajo vse osi X, Y in Z vrniti na nič.
2. Vrtenje vretena naprej
V načinu "MDI" vnesite kodo ukaza za vrtenje vretena naprej in vzdrževanje zmerne hitrosti vrtenja. Nato preklopite v način "ročnega kolesa" in upravljajte gibanje strojnega orodja s prilagajanjem hitrosti s pretvorbo.

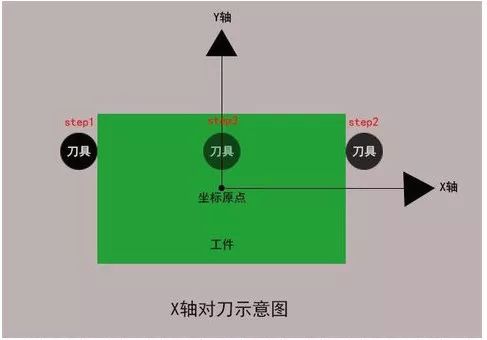
3. Poravnava noža v smeri X
Z rezalnim orodjem se nežno dotaknite desne strani obdelovanca, da ponastavite relativne koordinate strojnega orodja na nič; Dvignite orodje vzdolž smeri Z, ga nato premaknite na levo stran obdelovanca in ga premaknite navzdol vzdolž smeri Z na enako višino kot prej. Nežno se dotaknite orodja z obdelovancem in dvignite orodje. Zabeležite vrednost X relativne koordinate obdelovalnega stroja, premaknite orodje na polovico vrednosti X relativne koordinate obdelovalnega stroja, zabeležite vrednost X absolutne koordinate obdelovalnega stroja in jo vnesite v koordinato sistem s pritiskom na (PUT).
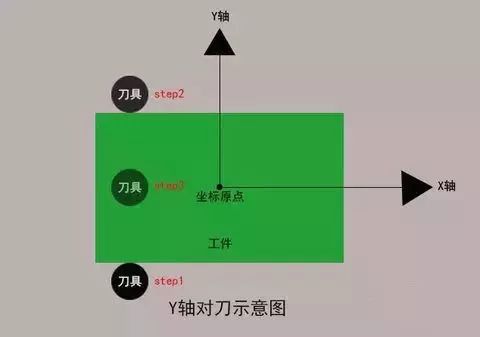
4. Poravnava noža v smeri Y
Z rezalnim orodjem se nežno dotaknite sprednjega dela obdelovanca, da ponastavite relativne koordinate strojnega orodja na nič; Orodje dvignite vzdolž smeri Z, ga nato premaknite na zadnji del obdelovanca in ga premaknite navzdol vzdolž smeri Z na enako višino kot prej. Nežno se dotaknite orodja z obdelovancem in dvignite orodje. Zabeležite vrednost Y relativne koordinate obdelovalnega stroja, premaknite orodje na polovico vrednosti Y relativne koordinate, zabeležite vrednost Y absolutne koordinate obdelovalnega stroja in jo vnesite v koordinatni sistem v skladu z ( vnos).
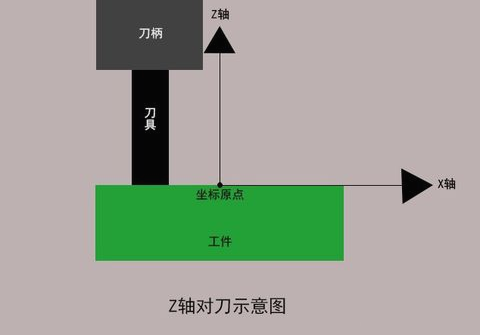
5. Poravnava noža v smeri Z
Premaknite orodje na površino obdelovanca, ki mora biti poravnana z ničelno točko osi Z. Orodje počasi premikajte, dokler se rahlo ne dotakne površine obdelovanca. Zabeležite vrednost osi Z v tem trenutku v koordinatni sistem obdelovalnega stroja in pritisnite (PUT), da vnesete koordinatni sistem.
6. Vreteno se preneha vrteti
Najprej zaustavite vrtenje vretena in ga premaknite v ustrezen položaj. Pridobite obdelovalni program in se pripravite na formalno obdelavo.
Kako obdelovalni centri proizvajajo in obdelujejo dele, ki so nagnjeni k deformacijam?
Pri delih z majhno težo, slabo togostjo in šibko trdnostjo so nagnjeni k deformacijam zaradi napetosti in toplote med postopkom obdelave, kar ima za posledico visoko stopnjo ostankov in znatno povečanje stroškov. Za takšne dele moramo najprej razumeti razloge za deformacijo:
Deformacija sile:
Ta vrsta dela ima tanko steno in pod delovanjem vpenjalne sile je lahko med obdelavo in rezanjem dobiti neenakomerno debelino. Elastičnost je slaba, oblika dela pa se težko obnovi sama.

Toplotna deformacija:
Obdelovanec ima lahko in tanko teksturo, med postopkom rezanja pa lahko radialna sila povzroči toplotno deformacijo obdelovanca, kar ima za posledico netočne dimenzije.
Deformacija vibracij:
Pod delovanjem radialne rezalne sile so deli nagnjeni k vibracijam in deformacijam, kar vpliva na dimenzijsko natančnost, obliko, položajno natančnost in hrapavost površine obdelovanca.
Metode obdelave zlahka deformabilnih delov:
Deformabilne dele, ki jih predstavljajo tankostenski deli, je mogoče rezati pri visokih hitrostih z majhnimi pomiki, da se med obdelavo zmanjša rezalna sila na obdelovanec. Hkrati večino rezalne toplote odnesejo ostružki, ki letijo stran od obdelovanca z velikimi hitrostmi, s čimer se zmanjša temperatura obdelovanca in zmanjša njegova toplotna deformacija.
Zakaj je treba orodja obdelovalnih centrov pasivizirati?
CNC rezalna orodja niso tako hitra, zakaj jih je treba pasivizirati? Pravzaprav pasivizacija orodij ni tisto, kar ljudje dobesedno razumejo, ampak način za izboljšanje življenjske dobe orodij. Izboljšajte kakovost orodja s postopki, kot so izravnavanje, poliranje in odstranjevanje robov. To je pravzaprav običajen postopek za rezalna orodja po natančnem brušenju in pred nanašanjem premaza.
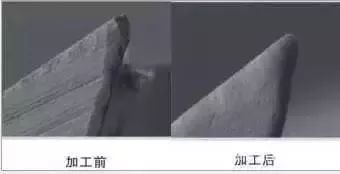
▲ Primerjava pasivizacije orodja
Rezalna orodja bodo pred proizvodnjo obdelana z brusom, vendar lahko brušenje povzroči različne stopnje mikro zarez. Med rezanjem z visoko hitrostjo se lahko mikro zareze v obdelovalnih centrih zlahka razširijo, kar pospeši obrabo in poškodbe orodja. V sodobni tehnologiji rezanja obstajajo stroge zahteve glede stabilnosti in natančnosti rezilnih orodij. Zato morajo CNC rezalna orodja pred nanosom premaza opraviti pasivizacijo na rezalnem robu, da se zagotovi trdnost in življenjska doba premaza. Prednosti pasivizacije orodja vključujejo:
1. Odpornost rezilnega orodja proti fizični obrabi
Med postopkom rezanja bo obdelovanec postopoma obrabil površino orodja, rezalni rob pa je tudi nagnjen k plastični deformaciji pod visoko temperaturo in pritiskom. Pasivizacija rezalnih orodij lahko pomaga izboljšati njihovo togost in preprečiti prezgodnjo izgubo rezalne zmogljivosti.
2. Ohranite gladkost obdelovanca
Zareze na rezalnem robu orodja lahko povzročijo obrabo orodja, površina obdelovanca pa postane tudi hrapava. Po obdelavi s pasiviranjem bo rezalni rob orodja postal zelo gladek in pojav zrušitve robov bo ustrezno zmanjšan, izboljšana pa bo tudi gladkost površine obdelovanca.
3. Priročno odstranjevanje utorov
Poliranje utorov rezalnih orodij lahko izboljša kakovost površine in učinkovitost odstranjevanja ostružkov. Bolj kot je gladka površina utorov, boljše je odstranjevanje ostružkov in doseganje bolj usklajenega rezanja. Po pasiviranju in poliranju bodo CNC rezalna orodja v obdelovalnem centru pustila na površini veliko majhnih lukenj. Te majhne luknje lahko adsorbirajo več rezalne tekočine med obdelavo, kar močno zmanjša toploto, ki nastaja med rezanjem, in močno izboljša hitrost rezanja.
Kako lahko obdelovalni centri zmanjšajo hrapavost površine obdelovancev?
Površinska hrapavost delov je ena izmed pogostih težav pri CNC obdelovalnih centrih, ki neposredno odraža kakovost obdelave. Kako nadzirati hrapavost površine pri obdelavi delov, moramo najprej temeljito analizirati razloge za hrapavost površine, predvsem vključno z: sledi orodja, ki nastanejo med obdelavo z rezkanjem; Toplotna deformacija ali plastična deformacija zaradi ločevanja pri rezanju; Trenje med rezalnimi orodji in obdelovalnimi površinami.
Pri izbiri površinske hrapavosti obdelovanca ne bi smeli izpolnjevati le funkcionalnih zahtev površine dela, temveč upoštevati tudi ekonomsko racionalnost. Ob predpostavki izpolnjevanja rezalne funkcije je treba čim bolj izbrati večje referenčne vrednosti hrapavosti površine, da se zmanjšajo proizvodni stroški. Kot izvajalec rezalnega centra mora rezalno orodje paziti na vsakodnevno vzdrževanje in pravočasno brušenje, da se izogne hrapavosti površine, ki jo povzroči preveč dolgočasno orodje.
Kaj storiti po končanem delu obdelovalnega centra?
Tradicionalni predpisi obdelovalnega procesa za obdelovalne centre so na splošno enaki, glavna razlika pa je v tem, da obdelovalni centri dokončajo vse postopke rezanja z enim postopkom vpenjanja in neprekinjeno avtomatsko obdelavo. Zato morajo obdelovalni centri opraviti nekaj naknadne obdelave po zaključku CNC obdelave.
1. Izvedite čistilno obdelavo. Po končani nalogi rezanja mora obdelovalni center nemudoma odstraniti ostružke, obrisati obdelovalni stroj in med uporabo obdelovalnega stroja vzdrževati čistost v okolju.
2. Pri pregledu in zamenjavi dodatne opreme je treba najprej paziti, da preverite ploščo za brisanje olja na vodilu. Če pride do obrabe, ga je treba pravočasno zamenjati. Preverite stanje mazalnega olja in hladilne tekočine. Če pride do motnosti, ga je treba pravočasno zamenjati. Če je nivo vode pod oznako, jo je treba dodati.
3. Postopek zaustavitve mora biti standardiziran, napajanje in glavno napajanje na upravljalni plošči obdelovalnega stroja pa je treba izklopiti zaporedno. Če ni posebnih okoliščin in zahtev, je treba upoštevati načelo prve vrnitve na ničlo, ročno, vrtljivo in samodejno. Tudi delovanje obdelovalnega centra se mora začeti z nizko hitrostjo, srednjo hitrostjo in nato z visoko hitrostjo. Čas delovanja pri nizki in srednji hitrosti ne sme biti krajši od 2-3 minut brez kakršnih koli neobičajnih pogojev pred začetkom dela.
4. Standardizirajte delovanje in ne udarjajte, popravljajte ali popravljajte obdelovanca na vpenjalni glavi ali na konici. Preden nadaljujete z naslednjim korakom delovanja, morate potrditi, da sta obdelovanec in orodje vpeta. Varnostnih in zaščitnih naprav na obdelovalnem stroju ne smete samovoljno razstaviti ali premikati. Najučinkovitejša obdelava je dejansko varna obdelava. Kot učinkovita procesna oprema mora biti delovanje obdelovalnega centra ob zaustavitvi razumno in standardizirano. To ni samo vzdrževanje trenutno zaključenega procesa, ampak tudi priprava na naslednji začetek.


