Podrobna razlaga proizvodnih linij inteligentne proizvodnje
Avtomatske proizvodne linije se postopoma razvijajo na podlagi montažnih linij. So proizvodni sistem, ki povezuje skupino CNC obdelovalnih strojev in pomožne opreme v skladu s procesnim zaporedjem prek transportnega sistema obdelovancev in nadzornega sistema ter samodejno zaključi celoten ali del proizvodnega procesa izdelka. V celotni avtomatizirani proizvodni liniji njena posebna sestava vključuje skupno 13 delov, ki vključujejo predvsem različna funkcionalna mesta, različne funkcionalne module, senzorje, elektromagnetne ventile ter vmesnike za uvoz in izvoz. Med njimi funkcionalna mesta vključujejo predvsem materialne postaje, predelovalne postaje, montažne in manipulativne postaje ter postaje za sortiranje končnih izdelkov; Med različnimi moduli je skupno 5 vrst, in sicer modul frekvenčnega pretvornika, napajalni modul, modul PLC in modul gumbov ter modul motornega pogona. Na podlagi integracije teh delov lahko avtomatizirane proizvodne linije ne le dosežejo nakladanje in razkladanje ter obdelavo, ampak tudi popolno sestavljanje, sortiranje in prenos povezane vsebine.
Inteligentne stružnice in stružni centri lahko kot posamezni strojni izdelki ustrezajo proizvodnji in izdelavi splošnih majhnih in preprostih delov. Vendar pa s preoblikovanjem in nadgradnjo načinov industrijske proizvodnje na avtomatizacijo in fleksibilnost tradicionalne operacije tekočih linij ne morejo več izpolnjevati obstoječih proizvodnih zahtev glede visoke natančnosti, visoke učinkovitosti in visoke prilagodljivosti. Zato so se razvile proizvodne linije za inteligentno struženje, ki temeljijo na inteligentnih robotih, inteligentnih stružnicah in inteligentnih stružnih centrih. To bo postalo glavna razvojna smer avtomatizacije proizvodnje. Inteligentna proizvodna linija za struženje vključuje opremo, kot je nadzor proizvodne linije, pregled kakovosti, roboti za rokovanje, obdelovalni stroji, logistične transportne linije, upravljanje proizvodnje in skladiščenje končnih izdelkov. Vsaka oprema je pomemben sestavni del proizvodne linije za inteligentno struženje. Z nadaljnjo sistemsko integracijo bo več inteligentnih proizvodnih linij lahko oblikovalo digitalne delavnice in digitalne tovarne ter tako doseglo avtomatizacijo in inteligenco celotne tovarne.
1 Celotna postavitev inteligentnih proizvodnih linij
Slika 1 prikazuje tipično inteligentno proizvodno linijo za struženje, ki v glavnem zaključuje mešano avtomatsko obdelavo in proizvodnjo delov od grobih do končnih izdelkov. Proizvodno linijo za struženje sestavljajo sistem za krmiljenje proizvodne linije, enota za spletno detekcijo, enota industrijskega robota, enota obdelovalnega stroja, enota za shranjevanje surovin, enota za shranjevanje končnih izdelkov in enota za logistiko avtomobilov RGV. Obdelovalna oprema uporablja inteligentno strojno orodje serije CK, ki ga proizvaja Shaanxi Baoji Machine Tool Group Co., Ltd., ki je opremljeno z inteligentnim CNC sistemom Baoji B80.

Slika 1 Inteligentna proizvodna linija za struženje [1]
1) Glavni nadzorni sistem in enota za zaznavanje
Slika 2 prikazuje tipičen nadzorni sistem, ki ga je zasnoval Shaanxi Baoji Machine Tool Group Co., Ltd., sestavljen iz notranjih terminalov in terminalov na kraju samem. Notranji terminal je opremljen z več prikazovalniki in bazami podatkov, ki so odgovorni za sprejem proizvodnih in proizvodnih velikih podatkov, ki se prenašajo iz celotne proizvodne delavnice. Zasloni se uporabljajo za prikaz različnih statusov na mestu uporabniške delavnice, vključno s stanjem delovanja opreme, statusom obdelave delov, logističnim stanjem, statusom osebja in informacijami o okolju, kot sta temperatura in vlažnost na mestu uporabniške delavnice. Višje vodstveno osebje lahko enostavno dostopa do notranjega terminala, vizualno in jasno vidi različne pogoje na lokaciji. V proizvodni delavnici uporabnika so terminali na kraju samem opremljeni za nadzor delovanja celotne proizvodne linije na kraju samem, popolno zbiranje, analizo, lokalno in oddaljeno upravljanje osnovnih podatkov opreme, dinamično vizualizacijo informacij in druge operacije. Terminal na kraju samem je opremljen z zaslonom, ki lahko jasno in priročno vidi različne statuse uporabnikove delavnice, vključno z nadzorom opreme, statistiko proizvodnje, statistiko napak, distribucijo opreme, analizo alarmov, bazo znanja o procesih itd. S terminalom na spletnem mestu lahko dodate nadzorne plošče za upravljanje proizvodnje, naložite in prenesete programe za obdelavo, prepoznate osebje s potegom kartic ter izvedete statistiko napredka in analizo proizvodnih nalog. Lahko zbira in prenaša podatke na kraju samem prek različnih načinov dostopa, kot so žični, Wi-Fi, 2G/3G/4G/5G itd. Zbrane velike podatke o proizvodnji je mogoče prenesti v bazo podatkov SQLServer uporabnikovega notranjega terminala prek interneta , Interakcija podatkov z notranjimi terminali prek terminalskih računalnikov.
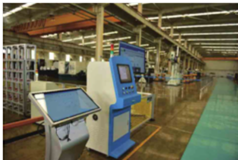
Slika 2 Splošni nadzorni sistem [2]
Slika 3 prikazuje tipično spletno detekcijsko enoto, ki jo sestavljajo industrijski roboti, končni efektorji in senzorji iz več virov. Ko logistični sistem prepelje končne izdelke na določeno lokacijo, industrijski robot premakne celotno detekcijsko enoto na določeno delovno postajo in uporabi vizualno kamero za fotografiranje, prepoznavanje in lociranje delov, ki jih je treba testirati. Industrijski robot ponovno prilagodi svoj položaj, da poravna celotno detekcijsko enoto z delom, ki ga je treba testirati.
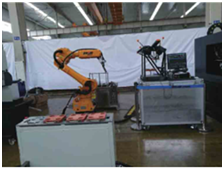
Slika 3 Spletna enota za zaznavanje
Ko sta prepoznavanje in pozicioniranje končana, je končni efektor odgovoren za prijemanje delov, ki jih je treba testirati. Deli se prek industrijskega robota prenesejo na določeno mesto na testni ploščadi. Kazalnike natančnosti delov, ki jih je treba testirati, kot so odprtina, globina, ukrivljenost, hrapavost in ravnost, zaznajo na spletu senzorji z več viri, vnaprej opremljeni na platformi za testiranje. Inteligentne algoritme je mogoče uporabiti tudi za samodejno merjenje in razvrščanje delov, prenos različnih vrst komponent na različne logistične linije in dokončanje operacij samodejnega razvrščanja delov. Enota za zaznavanje lahko vrne rezultate zaznavanja v glavni nadzorni sistem prek interneta, operater pa si lahko neposredno ogleda rezultate zaznavanja delov prek terminalskega računalnika in prikaza notranjega ali glavnega nadzornega sistema na kraju samem. Če izpolnjuje zahteve za odkrivanje, lahko neposredno nadaljuje z operacijo naslednje delovne postaje. Če ne izpolnjuje zahtev, bo na zaslonu prikazan opomnik o neskladnosti, operater pa bo sprejel presoje in odločitve na podlagi stopnje neskladnosti delov. Po končani detekciji končni efektor zgrabi zaznane dele, industrijski robot pa zaznane dele prenese v logistični sistem, ki jih nato transportira na naslednjo delovno postajo v obdelavo.
2) Industrijski roboti in strojne enote za struženje
Obdelovalni modul, ki ga je oblikoval in izdelal Shaanxi Baoji Machine Tool Group Co., Ltd., je prikazan na sliki 4 in je sestavljen iz dveh delov: industrijskih robotov in stružnic. Med njimi so industrijski roboti odgovorni za premikanje in prijemanje delov za obdelavo, stružnice pa so inteligentni stroji, ki lahko zagotovijo visoko natančnost in učinkovitost obdelave.
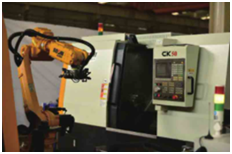
Slika 4 Modul za obdelavo
Ko logistični distribucijski sistem prepelje surove ali polizdelke na določeno delovno postajo, industrijski robot zgrabi surove ali polizdelke in jih postavi v inteligentni stružni stroj, da pomaga stroju pri dokončanju vpenjanja delov na obdelati. Pri strojih z dvojno postajo, ko ena inteligentna stružnica konča struženje, industrijski robot prenese polizdelke na drugo inteligentno stružnico, da dokonča obdelavo na naslednji postaji. Ko so vsa obdelava končana, bo industrijski robot zagrabil in prenesel dokončane dele v logistični sistem, ki bo nato dele prenesel na naslednjo delovno postajo.
Stružnica je opremljena z inteligentno funkcijo varovanja zdravja, funkcijo termične temperaturne kompenzacije, inteligentno funkcijo zaznavanja lomljenja orodja, inteligentno funkcijo optimizacije procesnih parametrov, funkcijo strokovne diagnoze, analizo dinamičnega ravnovesja vretena in funkcijo inteligentnega upravljanja zdravja, funkcijo aktivnega izogibanja vibracijam vretena in inteligentno funkcija strežaja v oblaku [3]. Glavna funkcija inteligentnih obdelovalnih strojev je sodelovanje z industrijskimi roboti za dokončanje različnih stopenj obdelave in proizvodnih nalog, hkrati pa zagotavlja učinkovitost in natančnost obdelave delov in proizvodnje. Uporabniki lahko zamenjajo inteligentna obdelovalna orodja z različnimi vrstami obdelovalnih strojev glede na potrebe proizvodne delavnice, kot so visokohitrostni stružni stroji, natančni stružni stroji in obdelovalni centri. Prav tako lahko dodajo ali zmanjšajo ustrezne inteligentne funkcije glede na lastne potrebe, da oblikujejo najprimernejšo stružno proizvodno linijo za proizvodne potrebe podjetja.
3) Enota za logistiko in skladiščenje končnih izdelkov
Slika 5 prikazuje tipično logistično enoto, ki jo je zasnoval in izdelal Shaanxi Baoji Machine Tool Group Co., Ltd. Sestavljena je iz industrijskih robotov, končnih efektorjev, vozičkov RGV, napeljav za transport delov in pohodnih poti, ki v glavnem izvajajo prenos in transport strojnega orodja predelanih delov. V uporabniški delavnici so lahko inteligentne proizvodne linije opremljene z eno ali več logističnimi proizvodnimi linijami glede na potrebe proizvodnih nalog. Inteligentne proizvodne linije za struženje z manj strojnimi orodji ali enostavnejšimi obdelavnimi nalogami lahko sprejmejo način racionalizacije enega samega objekta za dokončanje operacij, kot so nakladanje, prenos in razkladanje; V situacijah, ko je veliko nalog obdelovalnih strojev ali zapletenih nalog strojne obdelave, je mogoče opremiti dve ali več logističnih linij, da bi se izognili kompleksnosti in konfliktu nalog logističnega sistema. Ena linija se uporablja za nakladanje surovin ali polizdelkov, ena linija se uporablja za transport vmesnega procesa, druga linija pa se uporablja za rezanje končnih delov. Za inteligentne proizvodne linije za struženje z razmeroma preprostimi scenariji obdelave je mogoče industrijske robote pritrditi in lahko dokončajo vpenjanje in pridobivanje delov; Za bolj zapletene inteligentne proizvodne linije za struženje je mogoče mobilne robote posebej opremiti za razdeljevanje, zajemanje in sproščanje delov na pohodni stezi. Prenos delov med različnimi delovnimi postajami opravi avto RGV. S samodejnim programiranjem lahko avtomobil RGV natančno doseže vnaprej določen položaj v določenem času, kar zagotavlja, da lahko industrijski roboti gladko prepoznajo in primejo dele. Avtomobil RGV je opremljen z napeljavami za pošiljanje delov, uporabniška delavnica pa lahko opremi različne napeljave glede na velikost in velikost obdelanih delov. Ko je vpenjalo napolnjeno z dovolj neobdelanimi ali končnimi deli na vsakem položaju, RGV voziček teče, da dokonča ustrezno nakladanje, transport in razkladanje.
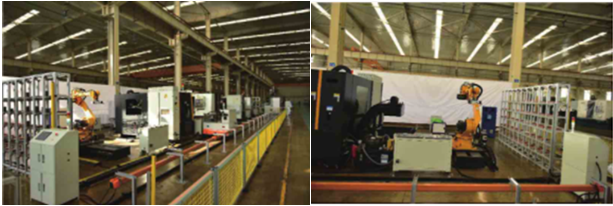
Slika 5 Logistična enota Slika 6 Enota za skladiščenje končnih izdelkov
Slika 6 prikazuje tipično skladiščno enoto končnega izdelka, ki jo je zasnovalo in proizvedlo podjetje Shaanxi Baoji Machine Tool Group Co., Ltd., sestavljeno iz shranjevalne omare, industrijskih robotov, končnih efektorjev in pohodnih stez. Ko so deli obdelani, se končni deli z avtomobilom RGV prepeljejo na razrez, industrijski robot pa se premakne na razrez. Končni efektor zgrabi dokončane dele na podlagi njihove številke, nato pa industrijski robot prenese dokončane dele na določeno mesto v skladiščni omari. Končni efektor zahteva posebno zasnovo vsake uporabniške enote glede na obliko in velikost obdelanih delov, da zadosti prijemalnemu delu različnih delov. Shranjevalna omara je sestavljena iz samostojnih majhnih omaric enake velikosti, ki jih je mogoče hitro sestaviti in razstaviti med vsako omarico. Pri fiksnih industrijskih robotih mora uporabniška delavnica prilagoditi dolžino in višino oblikovane omare za shranjevanje glede na največjo delovno višino in doseg industrijskega robota. Industrijske robote, opremljene s pohodnimi stezami, je mogoče oblikovati za daljše omare za shranjevanje končnih izdelkov. Roboti lahko povečajo obseg dela s hojo po tirih, ki jih je mogoče nastaviti kot ravne ali krožne glede na potrebe. Za uporabniške delavnice z več omarami za shranjevanje ali omarami za shranjevanje končnih izdelkov z različnimi klasifikacijami delov lahko uporabniške enote prilagodijo tudi dolžino in obliko pohodne steze. Na primer, s krožno progo lahko en robot ustreza več omaram za shranjevanje končnih izdelkov, s čimer se doseže več storitev za enega robota in izboljša izkoriščenost robota. Če je veliko dokončanih logističnih skladiščnih omar, je treba povečati dolžino pohodne poti ali opremiti dva ali več industrijskih robotov, da se zagotovi učinkovitost logistike. Upoštevati je treba, da mora zasnova dolžine sprehajalne steze upoštevati čas hoje robota in ne sme biti zasnovana predolgo. Če je čas hoje robota predolg, lahko povzroči nizko učinkovitost logistične distribucije, kar povzroči kopičenje končnih delov na območju rezanja, kar povzroči nesreče, kot so trki delov, kar poveča proizvodna tveganja in zmanjša delovno učinkovitost.
2 Krmilna hierarhija krmilnikov obdelovalnih strojev
Kombinacija umetne inteligence in računalniške tehnologije je močno dvignila raven inteligence CNC sistemov, kar se odraža predvsem v različnih vidikih CNC sistemov:
(1) Inteligentna uporaba krmiljenja s posredovanjem, spletno identifikacijo in samonastavljanje kontrolnih parametrov za izboljšanje vozne zmogljivosti;
(2) uporaba tehnologije prilagodljivega nadzora za doseganje učinkovitosti in kakovosti inteligentne obdelave;
(3) Uporaba inteligentnih tehnologij, kot so ekspertni sistemi za doseganje inteligentne diagnoze napak, inteligentnega nadzora in drugih vidikov nadzora obdelovalnega procesa.
Med proizvodnim procesom lahko nadzorni nivo krmilnika obdelovalnega stroja razdelimo na tri nivoje, kot je prikazano na sliki 7, vključno z nivojem krmiljenja motorja, nivojem nadzora procesa in nivojem nadzornega nadzora. Med njimi lahko raven nadzora motorja doseže spremljanje položaja in hitrosti strojnega orodja prek opreme za zaznavanje stroja, kot so rešetke in dajalniki impulzov; Hierarhija nadzora procesa v glavnem vključuje spremljanje rezalne sile, rezalne toplote, obrabe orodja itd. med procesom obdelave in prilagajanje parametrov procesa obdelave; Hierarhija nadzora in nadzora upošteva dimenzijsko natančnost, površinsko hrapavost in druge parametre obdelanega izdelka kot nadzorne cilje za izboljšanje kakovosti obdelave izdelka.
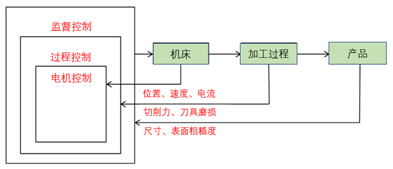
Slika 7 Krmilna hierarhija krmilnika strojnega orodja
1) Razvojni trendi inteligentnega procesiranja v tujini
(1) Raziskave strategije inteligentnega krmiljenja: Na področju obdelave krmiljenja nevronske mreže so strokovnjaki predlagali algoritem iskanja ribjih rojev, ki ga poganjajo roji delcev, za optimizacijo obdelovalnih parametrov CNC obdelovalnih strojev. Predlagana je hibridna metoda, ki temelji na nevronskih mrežah in genetskih algoritmih za zmanjšanje računske kompleksnosti in porabe časa nevronskih mrež, ki zaradi vpliva kompleksnosti omrežja zahteva iteracijo in konvergenco procesov. Izvajajo se simulacijski poskusi prepoznavanja funkcij pri ravninski obdelavi, da se pokaže izvedljivost. Nekdo je predlagal model, ki temelji na genetskem algoritmu in je primeren za reševanje napovedi majhne rezalne sile, ki lahko doseže napoved rezalne sile in optimizacijo rezalnih parametrov.
(2) Uporaba nadzora obdelovalnega procesa: spremljajte in spremljajte nenormalne pojave med obdelovalnim postopkom, nato pa izvedite ukrepe za ustavitev obdelovalnega procesa in prilagodite obdelovalne parametre (kot je hitrost vretena), da preprečite poškodbe obdelovalnega stroja. Nenormalni pojavi med postopkom obdelave se lahko pojavijo postopoma, kot je obraba orodja; Lahko se zgodi tudi nenadoma, kot je poškodba orodja; Ali pa ga je mogoče preprečiti, kot so vibracije ali vibracije.
2) Domači razvojni trend inteligentnega krmiljenja obdelave
Pod inteligentnim nadzorom lahko sistemi za avtomatizacijo proaktivno odpravljajo napake, saj lahko med postopkom aplikacije učinkovito povežejo vse stroje prek računalniškega jezika in ustvarijo povezan sistem obdelave. Glede na uporabljene različne senzorje, metode nadzora in cilje nadzora se raziskave spremljanja obdelovalnih procesov osredotočajo predvsem na naslednje vidike:
(1) S preučevanjem obrabe orodja dosežete spremljanje stanja obdelave;
(2) S proučevanjem rezalne sile, pridobljene posredno z instrumenti za merjenje sile ali motornimi tokovi, je mogoče izboljšati stanje obdelovalnega procesa;
(3) Raziskave offline optimizacije parametrov na področju CAM;
(4) Simulacijske raziskave inteligentnih algoritmov za krmiljenje obdelave itd.
3 CNC obdelovalna platforma za storitve upravljanja celotnega življenjskega cikla
Inteligentna proizvodnja je na informacijah temelječ proizvodni pristop, namenjen celotnemu življenjskemu ciklu izdelka, ki dosega vseprisotne pogoje zaznavanja. Podatki in informacije so tekoča "kri" v inteligentni proizvodnji. Digitalizacija pretvarja podatke v informacije in ustvarja uporabno vrednost z omrežnim in inteligentnim odločanjem. Zato inteligentno proizvodnjo izdelkov poganjajo podatki. Celoten življenjski cikel izdelka je razdeljen na štiri faze.
(1) Faza proizvodnje sestavnih delov: podatki o procesu nabave, podatki o proizvodnem procesu, evidence o testiranju in skladiščenju;
(2) Podporna stopnja skladiščenja izdelkov: podporna evidenca inšpekcijskih pregledov skladiščenja izdelkov, podporne informacije o naročilnici izdelka;
(3) Faza odpravljanja napak obdelovalnih strojev: podatki o procesu izdelave obdelovalnih strojev, podatki o tovarniških testiranjih in prilagoditvah obdelovalnih strojev, zapisi tovarne obdelovalnih strojev;
(4) Faza predaje obdelovalnega stroja: zagon uporabnika, beleženje podatkov o nastavitvi stroja, samovzdrževanje, popravilo enega ključa, zapisi o vzdrževanju uporabnika in podatki o procesu uporabe uporabnika.
Storitvena platforma za upravljanje celotnega življenjskega cikla CNC obdelovalnih strojev uporablja ključne tehnologije, kot so internet stvari, storitve v oblaku in veliki podatki, za zbiranje podatkov o celotnem življenjskem ciklu obdelovalnih CNC obdelovalnih strojev od načrtovanja, obdelave, odpravljanja napak obdelovalnih strojev ter predaje in uporabe uporabniku. . Vzpostavlja podatkovno bazo arhiva obdelovalnih strojev, izvaja sledljivost informacij o celotnem življenjskem ciklu in uporabnikom zagotavlja daljinsko spremljanje opreme, upravljanje statistike proizvodnje, delovanje opreme in storitve vzdrževanja. Slika 8 prikazuje tehnološko arhitekturo BOCHICLOUD podjetja Shaanxi Baoji Machine Tool Group Co., Ltd. Osrednji poudarek Baoji Clouda so njegove storitvene funkcije delovanja in vzdrževanja:
(1) Baza znanja o primerih napak: zagotavljanje rešitev napak uporabnikom;
(2) Popravilo napak: spletno popravilo napak opreme, pravočasno odpošiljanje naročil za popravilo in hitro nadaljnje ukrepanje inženirjev;
(3) Redno vzdrževanje: sledite spremembam zmogljivosti opreme skozi njen življenjski cikel in zagotovite prilagojene načrte vzdrževanja;
(4) Predvideno vzdrževanje: Predvidite možna tveganja okvare opreme in pravočasno zagotovite rezervne dele.
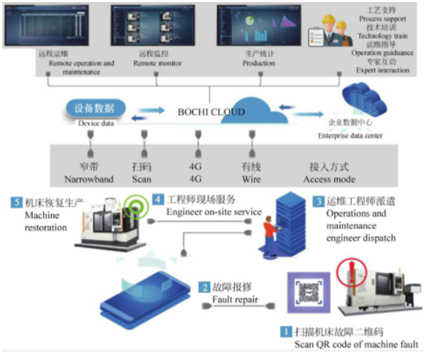
Slika 8 Tehnična arhitektura BOCHICLUD [4]
4 Integracija sistemov digitalnih proizvodnih linij
S hitrim razvojem tehnologije integriranega nadzornega sistema se avtomatizirane proizvodne linije premikajo proti višjim stopnjam avtomatizacije in integracije. Integrirano krmiljenje proizvodnih linij je omrežno povezovanje inteligentnih naprav, ki jih je treba povezati v določeno omrežje, da postanejo celota, integracija in interakcija notranjih informacij za doseganje nadzornih ciljev. Obstajata dve vrsti integriranega nadzora proizvodnih linij: integracija opreme in integracija informacij. Integracija naprav je integracija različnih naprav z neodvisnimi krmilnimi funkcijami v organsko celoto preko omrežja. Ta celota je integriran nadzorni sistem, ki je neodvisen in povezan ter ga je mogoče konfigurirati glede na različne proizvodne potrebe. Informacijska integracija je uporaba konceptov funkcionalne modularne zasnove za doseganje dinamičnega dodeljevanja virov, spremljanja naprav, zbiranja in obdelave podatkov, nadzora kakovosti in drugih funkcij, ki tvorijo osnovne funkcionalne module, vključno z neodvisnim nadzorom in drugimi funkcijami obdelave. Vsak funkcionalni modul realizira standardizirano medsebojno povezavo, posebni načini nadzora in strategije razporejanja pa se uporabljajo za konstrukcijo funkcionalnih enot za doseganje pričakovanih ciljev, s čimer se doseže integriran nadzor.
Tradicionalna podjetja za avtomatizacijo se osredotočajo na implementacijo avtomatizacije na ravni opreme, vendar niso seznanjena s sistemi višje ravni, kot je SCADAMES/ERP, kar vodi v zanemarjanje digitalnega pridobivanja informacij o proizvodni liniji ter horizontalnega in vertikalnega toka proizvodnih informacij. MES/ERP in druga podjetja, ki se ukvarjajo s sistemi programske opreme, se osredotočajo na analizo podatkov in nadzor uvajanja na višji ravni sistema. Težko je vključiti strojne naprave in načine krmiljenja z različnimi modeli izvršilnih naprav in krmilnikov na nižji ravni, kar vpliva na vertikalni pretok informacij. Z digitalnim merjenjem je mogoče doseči digitalno pridobivanje in kroženje proizvodnih informacij (ključnih parametrov), kar lahko poruši ovire med zgornjim sistemom in spodnjo proizvodno linijo, sprosti obstoječo visokokakovostno produktivnost in pospeši razvojni proces Kitajske proizvodna industrija. Z integracijo tehnologij načrtovanja orodij, proizvodnje in upravljanja, izgradnjo digitalne proizvodne linije za orodja in doseganjem nemotenega pretoka podatkov v vseh fazah procesa razvoja orodij je mogoče v celoti izkoristiti vlogo digitalne tehnologije v procesu razvoja orodij in s tem izboljšati natančnost in učinkovitost izdelave orodij, skrajšanje razvojnih ciklov in zmanjšanje stroškov razvoja.
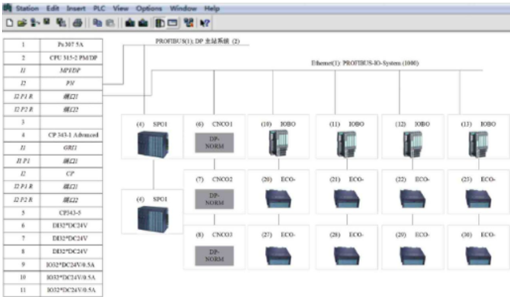
Integrirano vodenje proizvodnih linij je organska celota, ki združuje komunikacijske, računalniške in avtomatizacijske tehnologije. Da bi uskladil delo različne opreme in podsistemov v proizvodni liniji, sistem sprejme PLC in njegov porazdeljeni oddaljeni I/O modul za doseganje centraliziranega upravljanja in decentraliziranega nadzora proizvodnih enot; Hkrati PLC prejme upravljanje iz zgornjega sistema MES, vključno s preverjanjem informacij operaterja, nadzorom izdelkov, upravljanjem materiala in drugimi informacijami. Struktura krmilnega sistema proizvodne linije je prikazana na sliki 9, komunikacijska vsebina pa vključuje identifikacijo operaterja, status telesa proizvodne linije, informacije o robotu, informacije o obdelavi obdelovanca, delovni status strojnega orodja in različne informacije o napakah.
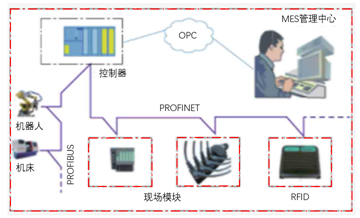
Slika 9 Shematski diagram strukture krmilnega sistema proizvodne linije
Konfiguracija strojne opreme krmilnega sistema je prikazana na sliki 10, ki uporablja omrežje PROFINET za komunikacijo z osnovnimi terenskimi IO napravami. Naprave IO vključujejo module s funkcionalnostjo Ethernet, kot so modul polja IM151-3PN, vhodno/izhodni modul ET200ecoPN, komunikacijski modul RF180C itd. Za izmenjavo podatkov z drugimi sistemi PLC v delavnici je krmilni sistem tudi opremljen s spojko PN/PN industrijskega razreda. Prek tega mostu je mogoče doseči izmenjavo informacij med avtomatsko proizvodno linijo in drugimi PLC sistemi v delavnici. Hkrati se za zagotovitev zanesljivosti proizvodnje med krmilniki vsake enote uporabljajo obročaste omrežne povezave iz optičnih vlaken. Ko sistem MES odpove, lahko nadzorni sistem normalno deluje brez sistema MES.