


Ste se naučili pozicioniranja in vpenjanja ter strojne obdelave?
V procesu srečevanja različnih rešitev smo ugotovili, da se vedno pojavijo problemi pozicioniranja in vpenjanja, ki v idejnem projektu niso dobro rešeni. Na ta način bodo tudi najbolj inovativne rešitve izgubile praktični pomen. Razumevanje osnovnega znanja o pozicioniranju in vpenjanju lahko v osnovi zagotovi celovitost zasnove vpenjal in načrtov obdelave.
Znanje lokatorja
1, Osnovno načelo pozicioniranja s strani obdelovanca
Pri pozicioniranju s strani obdelovanca, kot je podpora, je načelo 3-točke najbolj osnovno načelo. To je enako načelo kot nosilni element, znano kot načelo 3-točke, ki izhaja iz načela določanja ravnine iz treh točk, ki niso na isti premici. Med štirimi točkami lahko tri določijo obraz, torej lahko določimo skupaj štiri obraze. Ne glede na to, kako se nahaja, je precej težko narediti četrto točko v isti ravnini.
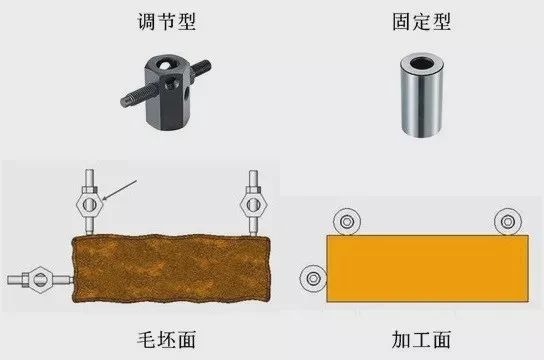
▲ Načelo treh točk
Na primer, pri uporabi štirih lokatorjev fiksne višine se lahko samo tri točke na določeni točki dotaknejo obdelovanca, možnost, da se preostala četrta točka ne dotakne obdelovanca, pa je še vedno velika.
Torej, ko konfigurirate lokator, običajno temelji na treh točkah in razdaljo med temi tremi točkami je treba čim bolj povečati.
Poleg tega je treba pri konfiguraciji lokatorja vnaprej potrditi smer uporabljene procesne obremenitve. Smer obdelovalne obremenitve, znana tudi kot smer vožnje držala orodja/orodja, lahko neposredno vpliva na splošno natančnost obdelovanca s konfiguracijo lokatorja na koncu smeri podajanja.
Na splošno se za pozicioniranje na prazno površino obdelovanca uporabljajo nastavljivi lokatorji tipa sornika, za pozicioniranje na obdelovalno površino obdelovanca pa se uporabljajo lokatorji fiksnega tipa (obdelovanca, ki se dotikajo brušene površine).
2, Osnovna načela za iskanje lukenj obdelovanca
Pri uporabi lukenj, obdelanih v prejšnjem postopku obdelovanca za pozicioniranje, je treba za pozicioniranje uporabiti zatiče s tolerancami. S kombinacijo natančnosti luknje obdelovanca z natančnostjo oblike zatiča in na podlagi tolerance prileganja lahko natančnost pozicioniranja izpolni dejanske zahteve.
Poleg tega pri uporabi zatiča za pozicioniranje eden običajno uporablja ravno zatič, drugi pa diamantni zatič. Tako je sestavljanje in razstavljanje obdelovanca bolj priročno in redko se zgodi, da se obdelovanec zatakne z zatičem.
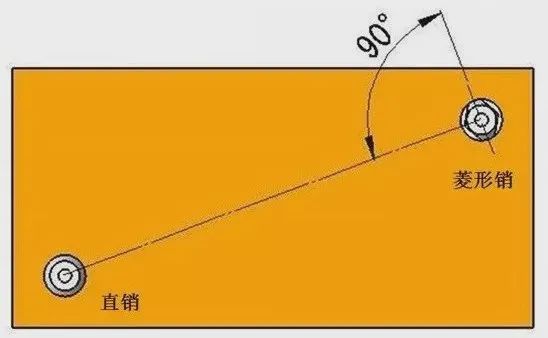
▲ Uporabite pozicioniranje žebljičkov
Seveda je možno uporabiti tudi ravne zatiče za oba zatiča s prilagoditvijo tolerance prileganja. Za natančnejše pozicioniranje sta navadno najučinkovitejša ravna in diamantna zatič.
Pri uporabi ravnega in diamantnega zatiča je smer konfiguracije diamantnega zatiča (na točki stika z obdelovancem) običajno pravokotna na črto, ki povezuje ravni zatič in diamantni zatič pod kotom 90 stopinj. Ta način konfiguracije je za kotno pozicioniranje (v smeri vrtenja obdelovanca).
Sorodno poznavanje sponk
1, Razvrstitev vpenjalnih naprav
Glede na smer vpenjanja je na splošno razdeljen v naslednje kategorije:
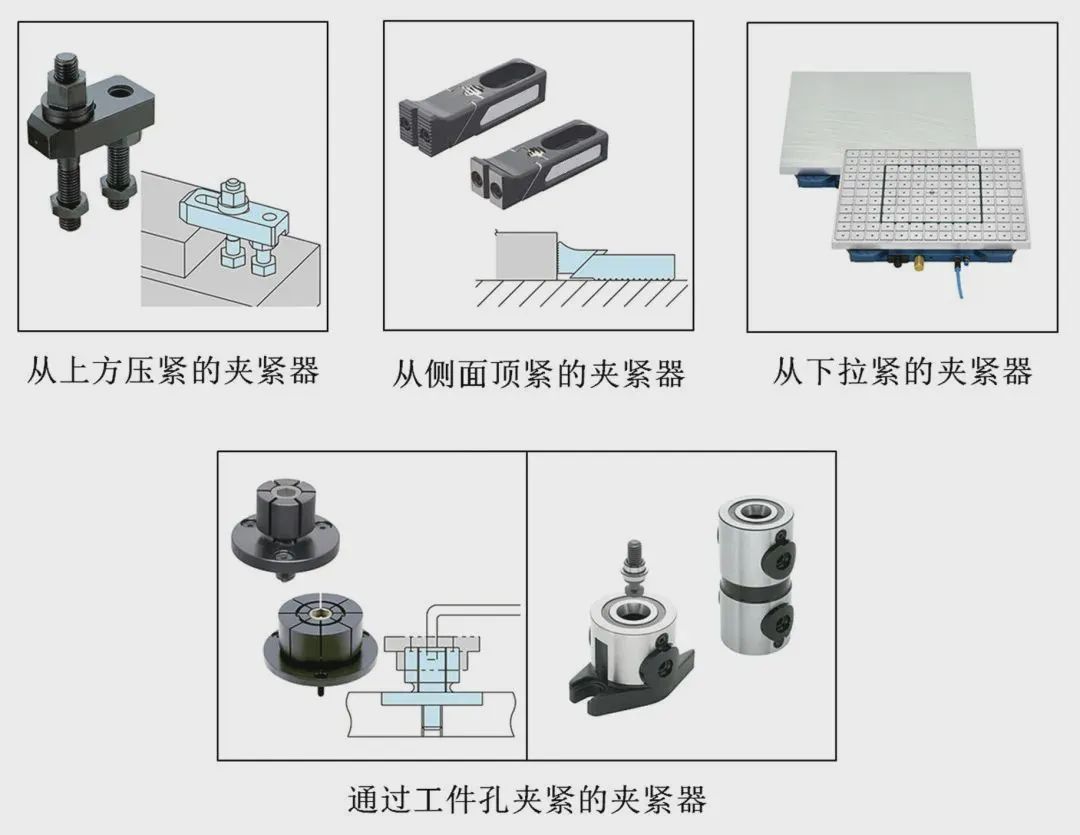
Nato si oglejmo značilnosti različnih sponk.
1. Vpenjalna naprava, pritisnjena od zgoraj
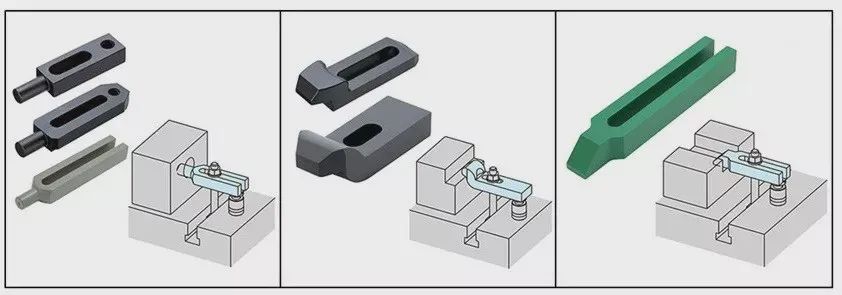
Vpenjalo, ki pritiska od zgoraj obdelovanca, se med vpenjanjem najmanj deformira in je med obdelavo obdelovanca najstabilnejše. Zato je na splošno najprej treba upoštevati vpenjanje od zgoraj obdelovanca. Najpogostejša naprava za stiskanje od zgoraj obdelovanca je ročna mehanska naprava. Naslednji diagram se na primer imenuje sponka "vrsta borovega lista". Vpenjalna naprava, sestavljena iz tlačne plošče, dvoglavih vijakov, dvigalke in matice, se imenuje vpenjalna naprava "ohlapnega tipa".
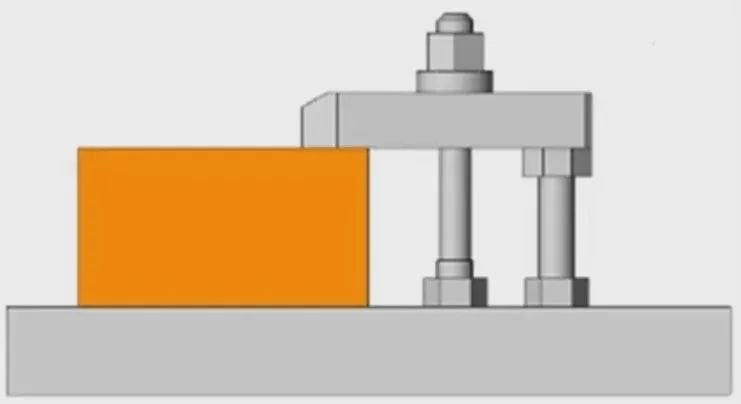
Poleg tega je mogoče izbrati različne oblike tlačnih plošč glede na obliko obdelovanca, ki ustrezajo različnim oblikam obdelovanca.
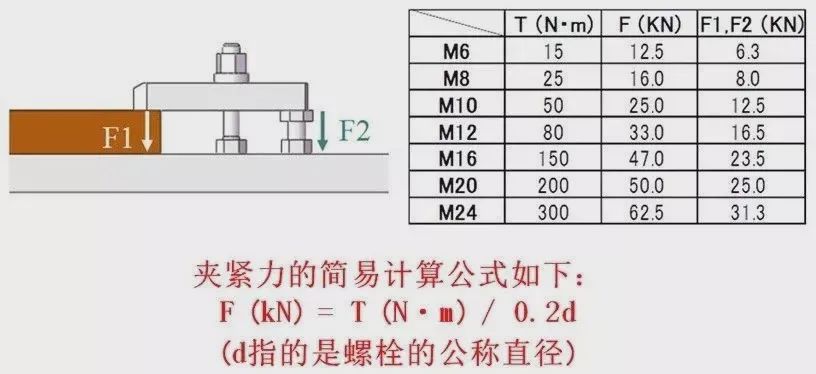
Razmerje med navorom in vpenjalno silo objemke borovega lista med vpenjanjem je mogoče izračunati s potisno silo sornika.
Poleg vpenjalnega tipa z ohlapnimi listi obstajajo tudi podobne spone za vpenjanje od zgoraj obdelovanca.
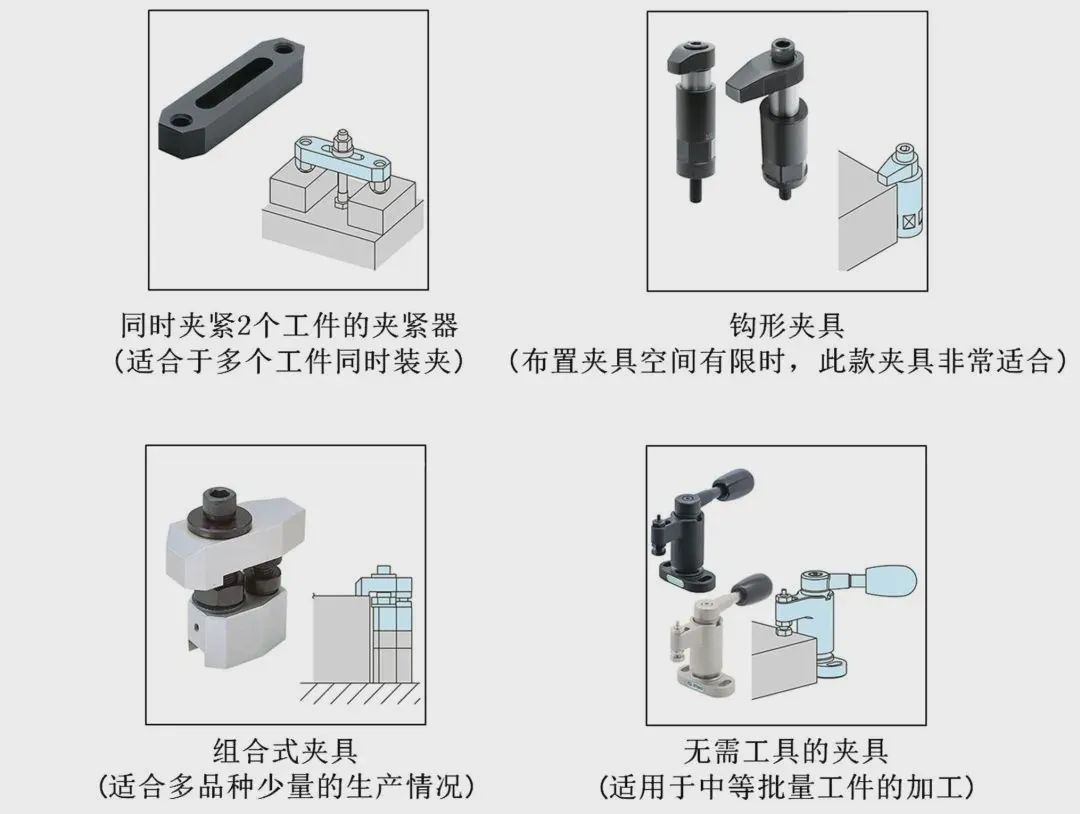
2. Vpenjalna naprava za vpenjanje s strani
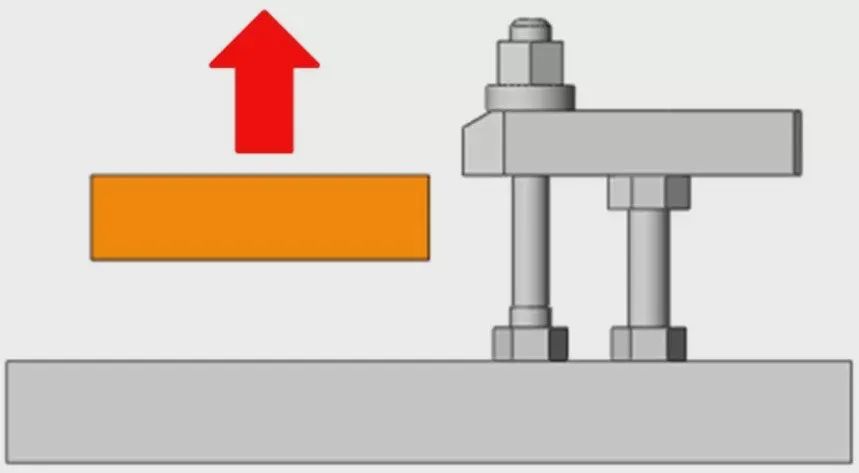
Prvotno je vpenjalni način vpenjanja obdelovanca od zgoraj najbolj stabilen pri natančnosti in najmanjši obdelovalni obremenitvi obdelovanca. Vendar pa je v različnih situacijah, kjer je potrebna obdelava nad obdelovancem ali vpenjanje od zgoraj premalo primerno, zaradi česar ni mogoče vpenjati od zgoraj obdelovanca, možno izbrati vpenjanje s strani obdelovanca. Vendar pa bo pri vpenjanju obdelovanca s strani ustvarilo silo navzgor in pri načrtovanju vpenjala je treba upoštevati, kako to silo odpraviti.
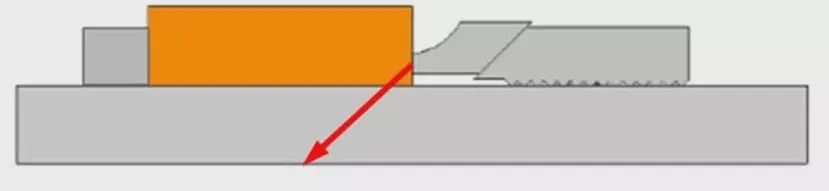
Vpenjalne naprave, ki vpenjajo od strani, imajo tudi silo navzdol, medtem ko ustvarjajo potisk od strani, kot je prikazano na zgornji sliki. Ta vrsta pritrditve lahko učinkovito prepreči, da bi obdelovanec lebdel navzgor.
Obstajajo tudi podobne spone za vpenjanje s strani.
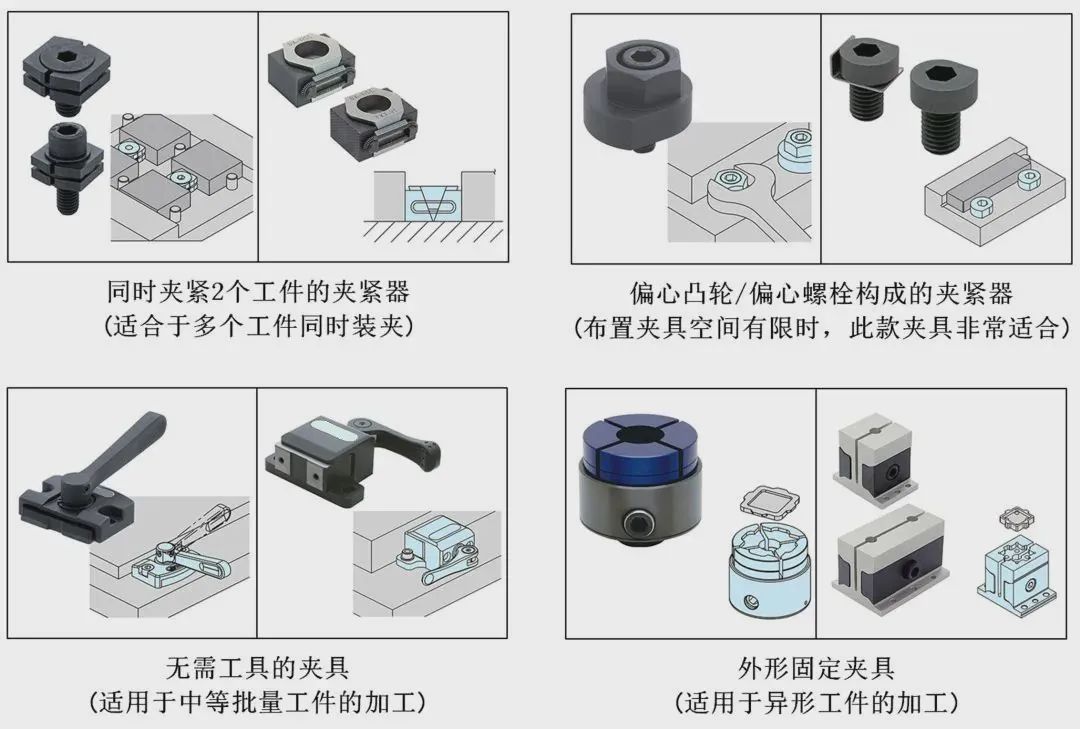
3. Trdno vpnite obdelovanec iz položaja vlečenja navzdol
Pri obdelavi zgornje površine obdelovanca iz tanke plošče ne le, da ga ni mogoče vpeti od zgoraj, ampak ga je tudi nesmiselno pritisniti s strani. Edina razumna metoda vpenjanja je zategovanje obdelovanca od spodaj. Pri zategovanju obdelovanca od spodaj, če je izdelan iz železnega materiala, lahko običajno uporabimo magnetno spono. Pri uporabi obdelovancev iz neželeznih kovin lahko za njihovo zategovanje na splošno uporabite vakuumske priseske.
V zgornjih dveh primerih je vpenjalna sila premo sorazmerna s kontaktno površino med obdelovancem in magnetom ali vakuumskim priseskom. Če je obdelovalna obremenitev pri obdelavi majhnih obdelovancev previsoka, učinek obdelave ne bo idealen.
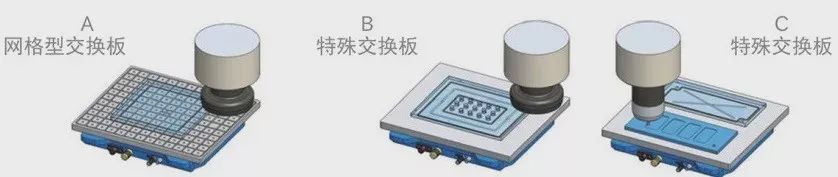
Poleg tega mora biti pri uporabi magnetov ali vakuumskih priseskov kontaktna površina med magnetom in vakuumskim priseskom do določene mere zglajena, da se lahko uporablja varno in normalno.
4. Vpenjalna naprava z vpenjanjem lukenj
Pri uporabi 5-osnega obdelovalnega stroja za večstransko hkratno obdelavo ali obdelavo kalupov je na splošno primerneje izbrati uporabo vpenjanja lukenj, da bi preprečili vpliv vpenjal in orodij na obdelavo. V primerjavi z vpenjanjem od zgoraj in s strani obdelovanca vpenjanje z luknjami povzroči manjšo obremenitev obdelovanca in ga lahko učinkovito deformira.
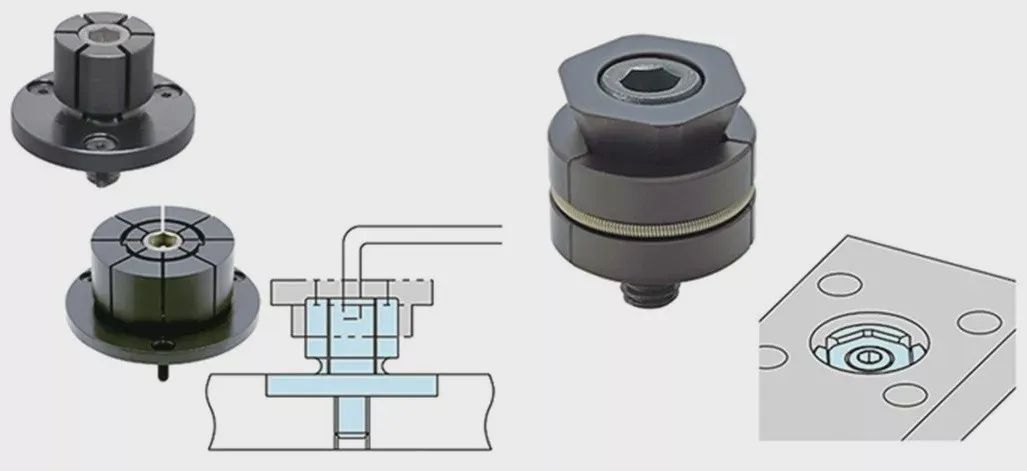
▲ Uporaba lukenj za neposredno obdelavo
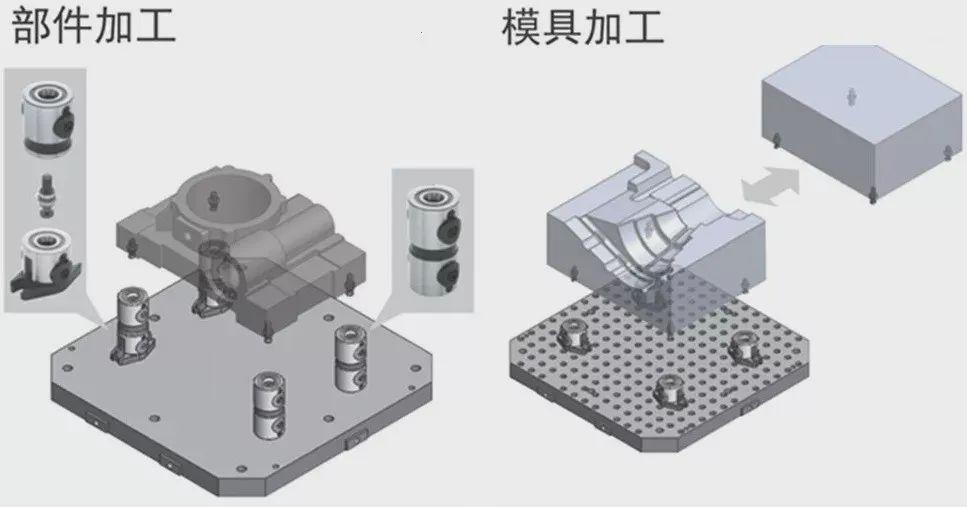
▲ Nastavite vlečne zatiče za vpenjanje
2, Pred vpenjanje
Zgoraj navedeno se nanaša predvsem na vpenjala za vpenjanje obdelovancev, prav tako pa je ključnega pomena izboljšanje delovanja in izboljšanje uporabe predvpenjanja. Pri navpični postavitvi obdelovanca na podlago bo obdelovanec padel zaradi gravitacije. Na tej točki je potrebno upravljati prijemalo, medtem ko z rokami držite obdelovanec.
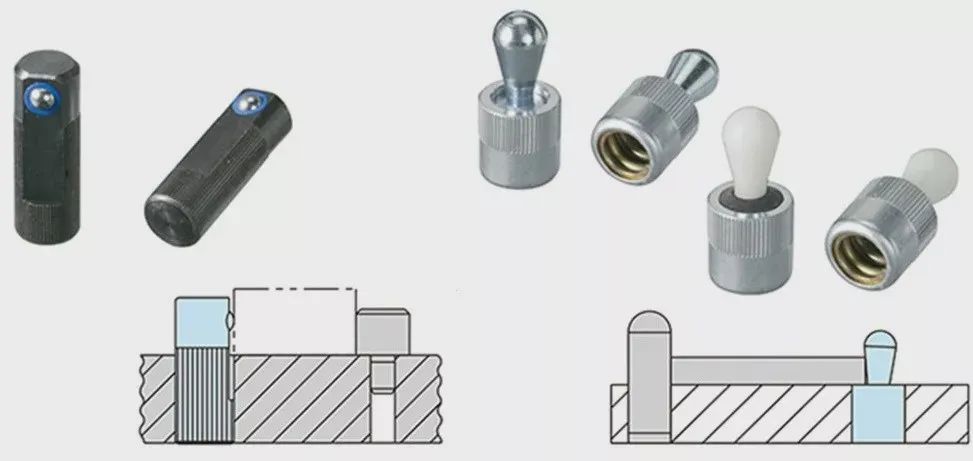
▲ Predvpenjanje
Če je obdelovanec velike teže ali ko je več kosov vpetih hkrati, bo uporabnost močno zmanjšana, prav tako pa bo čas vpenjanja dolg. Na tej točki lahko uporaba tega izdelka za predvpenjanje vzmetnega tipa omogoči, da obdelovanec upravlja vpenjalo v mirujočem stanju, kar močno izboljša delovanje in skrajša čas vpenjanja obdelovanca.
3, Previdnostni ukrepi pri izbiri sponk
Pri uporabi več vrst sponk znotraj istega vpenjala morajo biti orodja, uporabljena za vpenjanje in popuščanje, dosledna. Na primer, kot je prikazano na levi sliki, se bo pri uporabi ključev za več orodij za vpenjalne postopke splošna obremenitev operaterja povečala, daljši pa bo tudi skupni čas vpenjanja obdelovanca. Na primer, na sliki na desni poenotite ključ za orodje in velikost vijaka, da olajšate operaterje na mestu.
▲ Možnost vpenjanja obdelovanca
Poleg tega je treba pri konfiguraciji vpenjalne naprave čim bolj upoštevati operativnost vpenjanja obdelovanca. Če je treba obdelovanec med vpenjanjem nagniti, bo delo z njim neprijetno. Pri načrtovanju napeljave in napeljave se je treba tej situaciji izogniti.


