Suha roba|Kako zmanjšati vibracije med postopkom rezkanja?
Pri rezkanju lahko pride do vibracij zaradi omejitev rezalnih orodij, držal orodij, obdelovalnih strojev, obdelovancev ali vpenjal. Za zmanjšanje vibracij je treba razmisliti o nekaterih strategijah.
01 Orodja za rezanje
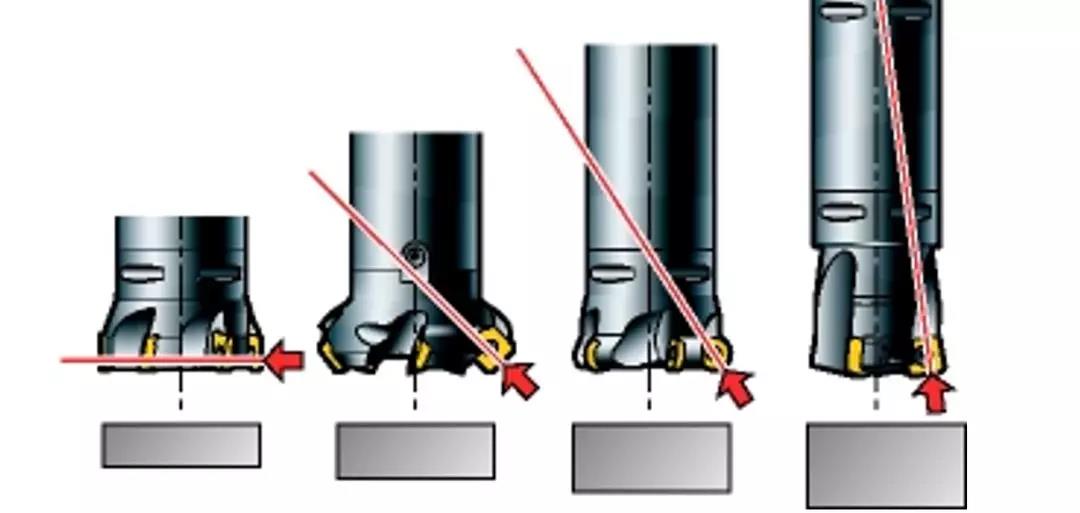
1) Za površinsko rezkanje je treba upoštevati smer rezalne sile:
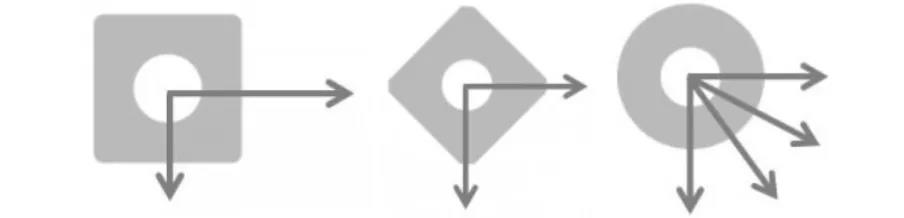
Pri uporabi 90-stopinjskega rezkarja je rezalna sila koncentrirana predvsem v radialni smeri. V pogojih dolgega previsa bo to povzročilo nihanje rezkarja; Vendar pa so pri rezkanju tankostenskih/na vibracije občutljivih delov prednost nizke aksialne sile
45-stopinjski rezkar lahko ustvari enakomerno porazdeljene aksialne in radialne sile
Rezkalo s krožnim rezilom vodi večino sile navzgor vzdolž vretena, še posebej, če je globina reza majhna. Poleg tega 10-stopinjsko rezkalo prenese glavno rezalno silo na vreteno in tako zmanjša vibracije, ki jih povzročajo dolgi previsi orodja
Pri rezkanju lahko pride do vibracij zaradi omejitev rezalnih orodij, držal orodij, obdelovalnih strojev, obdelovancev ali vpenjal. Za zmanjšanje vibracij je treba razmisliti o nekaterih strategijah.
01 Orodja za rezanje
1) Za površinsko rezkanje je treba upoštevati smer rezalne sile:
Pri uporabi 90-stopinjskega rezkarja je rezalna sila koncentrirana predvsem v radialni smeri. V pogojih dolgega previsa bo to povzročilo nihanje rezkarja; Vendar pa so pri rezkanju tankostenskih/na vibracije občutljivih delov prednost nizke aksialne sile
45-stopinjski rezkar lahko ustvari enakomerno porazdeljene aksialne in radialne sile
Rezkalo s krožnim rezilom vodi večino sile navzgor vzdolž vretena, še posebej, če je globina reza majhna. Poleg tega 10-stopinjsko rezkalo prenese glavno rezalno silo na vreteno in tako zmanjša vibracije, ki jih povzročajo dolgi previsi orodja
02 Ročaj noža
Uporaba Coromant Capto ® Modularni sistem držala orodja lahko sestavi zahtevano dolžino orodij ob ohranjanju visoke stabilnosti in minimalnega skakanja.
1) Ohranite največjo možno togost in najkrajšo možno dolžino sklopa orodja
2) Izberite največji možni premer/velikost ojnice
3) Uporaba Coromant Capto, primernega za prevelike rezkare ® Ojnice, izogibajte se uporabi ojnic zmanjšanega premera
4) Če je možno, pri majhnih rezkarjih uporabite stožčaste podaljške
5) V končnem procesu, kjer je rezalno orodje nameščeno globoko v delu, se na vnaprej določenem položaju uporabi podaljšano rezalno orodje. Prilagodite rezalne parametre glede na dolžino vsakega orodja
6) Če hitrost vretena presega 20000 vrt/min, uporabite dinamično uravnotežena rezalna orodja in držala orodja

Prevelik rezkar
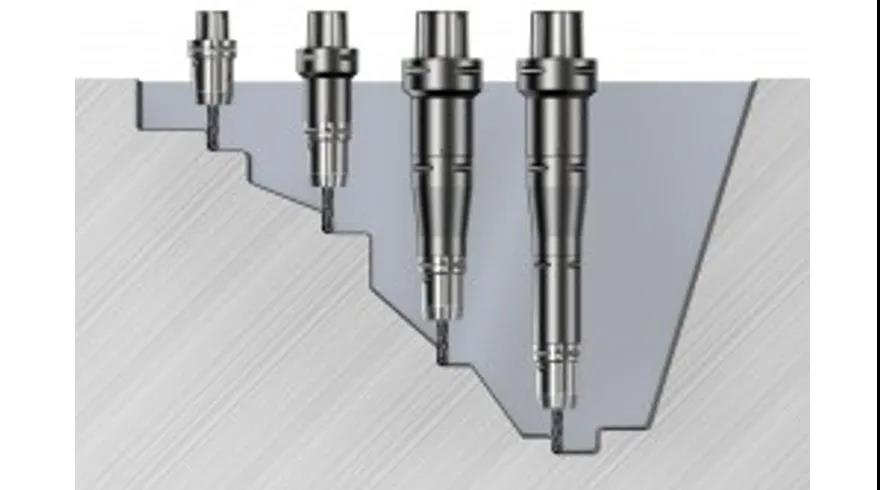
Uporabite najkrajšo možno dolžino orodja in postopoma povečujte dolžino
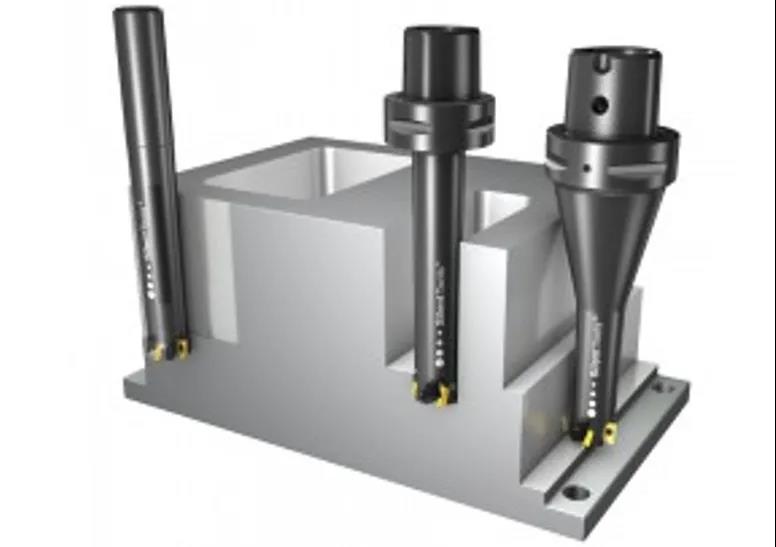
03 Rezkalo za zmanjšanje vibracij
Če je previs večji od 4-kratnega premera orodja, lahko trend tresljajev pri rezkanju postane bolj izrazit, rezkarji za zmanjšanje tresljajev Silent Tools ™ lahko znatno izboljšajo produktivnost.
04 Vrhunski rob
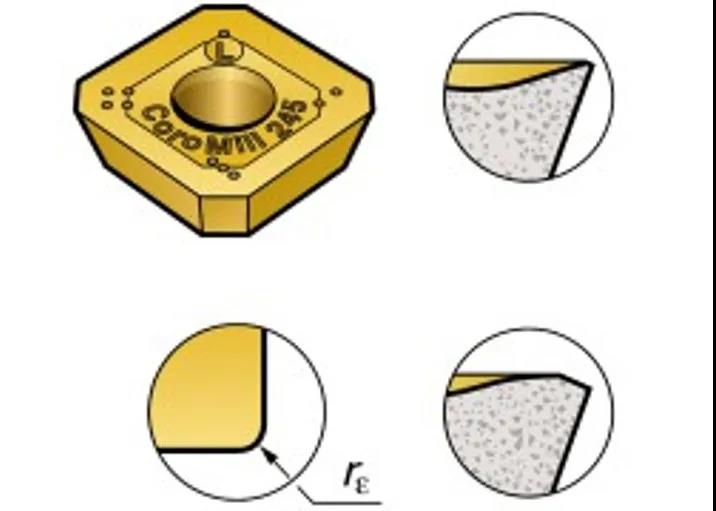
Za zmanjšanje rezalne sile:
1) Izberite utor za manjšo obremenitev tipa L z ostrimi rezalnimi robovi in tanko prevleko
2) Uporabite rezilo z majhnim radijem konice in majhnim vzporednim robnim trakom
Včasih se lahko trend tresljajev zmanjša z dodajanjem več dušenja v sistem. Uporabite utore na rezalnih robovih z večjimi negativnimi nagnjenimi koti in rahlo obrabljenimi rezalnimi robovi.
05 Rezalni parametri in programiranje poti orodja
1) Prepričajte se, da rezkalnik postavite glede na sredino površine rezkanja
2) Za 90-stopinjska rezkarja ali čelna rezkala KAPR uporabite majhno radialno globino reza (največja ae=25%) × DC) in aksialno globino reza (največja ap=100%) × De)
3) Pri rezkanju uporabljajte majhno globino reza ap in visok pomik fz, kot tudi krožna rezila ali rezkala z velikim pomikom z majhnimi glavnimi odklonskimi koti
4) Da bi se izognili tresljajem v kotih s programiranjem z rezanjem z velikim lokom, glejte rezkanje notranjih kotov
5) Če debelina odrezkov postane pretanka, bo rezalni rob praskal namesto rezanja, kar bo povzročilo vibracije. V tem primeru je treba povečati pomik na zob
06 Strojno orodje
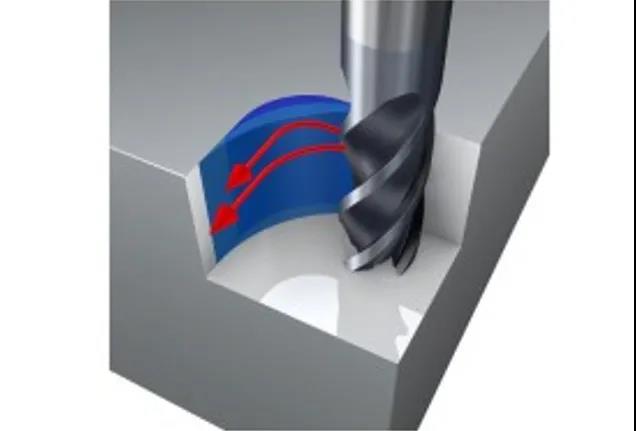
Stanje obdelovalnega stroja lahko pomembno vpliva na trend rezkalnih vibracij. Prekomerna obraba ležajev vretena ali podajalnih mehanizmov bo povzročila slabo delovanje obdelave. Previdno izberite strategije obdelave in smeri rezalne sile, da v celoti izkoristite stabilnost obdelovalnega stroja.
Vsako vreteno stroja ima nestabilna območja, ki so nagnjena k tresljajem. Stabilno območje rezanja je opisano z diagramom stabilnosti in se povečuje z naraščanjem hitrosti vrtenja. Celo povečanje hitrosti tako nizko kot 50 vrt./min lahko spremeni proces rezanja iz nestabilnega stanja vibracij v stabilno stanje.
07 Obdelovanec in njegovo pritrjevanje
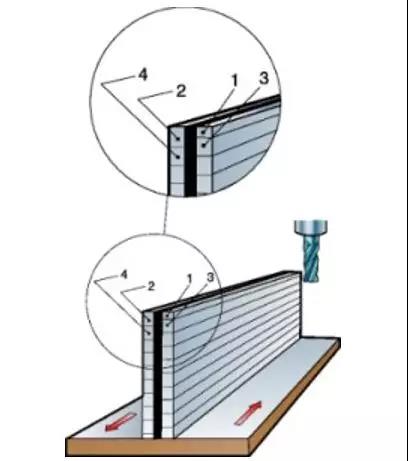
Pri rezkanju tankostenskih/delov s podstavki in/ali ko je togost vpenjanja slaba, upoštevajte naslednje točke:
1) Naprava mora biti blizu delovne mize obdelovalnega stroja
2) Optimizirajte pot orodja in smer podajanja proti položaju z najvišjo trdnostjo obdelovalnega stroja/vpenjalne naprave, da dobite najbolj stabilne pogoje rezanja
3) Izogibajte se obdelavi v smeri, kjer obdelovanec ni ustrezno podprt
4) Ko je togost vpenjala in/ali obdelovanca v določeni smeri slaba, lahko obratno rezkanje zmanjša trend vibracij
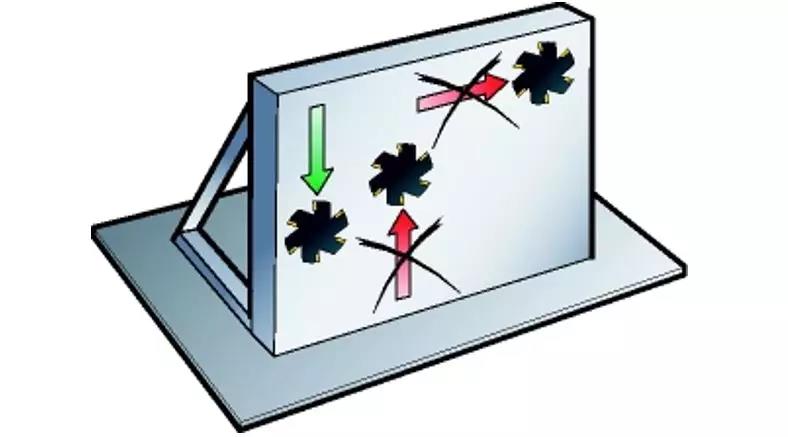
Ko je togost vpenjala slaba, uporabite smer podajanja, ki je obrnjena proti delovni mizi obdelovalnega stroja
Upoštevajte, da mora biti prvi rez izveden na 1/2 globine drugega reza, drugi rez mora biti izveden na 1/2 globine tretjega reza in tako naprej.