


Kako premagati deformacijo? Spretnosti za CNC struženje tankostenskih delov
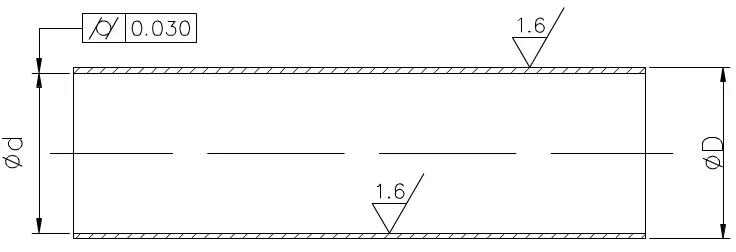
Med postopkom rezanja so tankostenske strukture nagnjene k deformacijam zaradi delovanja rezalnih sil, kar ima za posledico videz elipsastih ali pasu oblikovanih struktur z majhnimi središči in velikimi konci. Poleg tega so zaradi slabega odvajanja toplote med obdelavo tankostenski tulci nagnjeni k toplotnim deformacijam, zaradi česar je težko zagotoviti kakovost obdelave delov. Deli, prikazani na sliki, niso le neprijetni za vpenjanje, ampak jih je tudi težko obdelati v predelovalnem območju. Treba je oblikovati poseben tankostenski tulec in zaščitno gred.
Analiza procesa
V skladu s tehničnimi zahtevami, navedenimi na risbi, je obdelovanec obdelan z brezšivnimi jeklenimi cevmi, hrapavost površine notranje luknje in zunanje stene pa je Ra1,6 μm. To je mogoče doseči s struženjem, vendar je valjastost notranje luknje 0.03 mm, kar je visoka zahteva za tankostenske dele. Pri masovni proizvodnji je procesna pot približno naslednja: rezanje - toplotna obdelava - čelna stran avtomobila - zunanji krog avtomobila - notranja luknja avtomobila - pregled kakovosti.
Postopek "obdelave notranjih lukenj" je ključ do nadzora kakovosti. Težko je zagotoviti 0.03 mm valj, ko gre za rezanje notranjih lukenj, razen zunanjega kroga in ohišja s tankimi stenami.
Ključne tehnologije lukenj za vozila
Ključna tehnologija struženja lukenj je reševanje težav s togostjo in odstranjevanjem ostružkov orodja za struženje notranjih lukenj. Za povečanje togosti orodja za struženje notranjih lukenj je treba izvesti naslednje ukrepe:
(1) Poskusite čim bolj povečati površino prečnega prereza držala orodja. Običajno se konica orodja za struženje notranjih lukenj nahaja nad držalom orodja, tako da je površina prečnega prereza držala orodja manjša od 1/4 površine prečnega prereza luknje, kot je prikazano na levi sliki. Če se konica orodja za struženje notranje luknje nahaja na srednji črti držala orodja, se lahko površina prečnega prereza držala orodja v izvrtini močno poveča, kot je prikazano na sliki na desni.
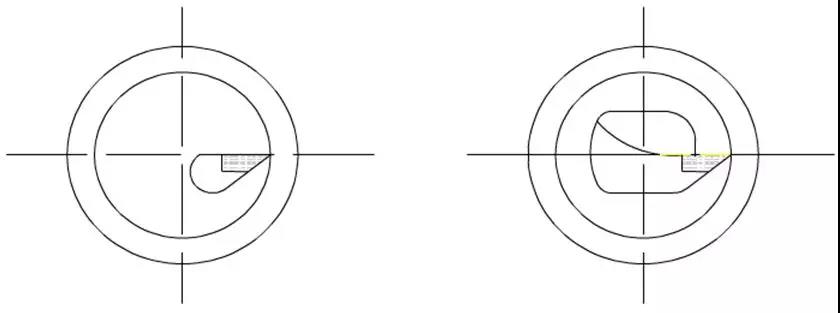
(2) Podaljšek držala orodja mora biti čim daljši, kolikor je 5-8 mm daljši od dolžine obdelovanca, da se poveča togost držala orodja za struženje in zmanjšajo vibracije med postopkom rezanja.
Rešite problem odstranjevanja ostružkov
Glavni nadzor je smer rezalnega toka, orodje za grobo struženje pa zahteva, da odrezki tečejo proti površini, ki jo obdelujemo (sprednji odrezki). Zato se uporablja orodje za struženje notranjih lukenj s pozitivnim kotom naklona robov, kot je prikazano na naslednji sliki.

Pri natančnem struženju je potrebno, da ostružki tečejo proti sredini sprednje vrste ostružkov (odstranjevanje ostružkov iz središča izvrtine). Zato je treba pri brušenju orodja paziti na smer brušenja rezalnega roba, način odstranjevanja odrezkov pa mora biti naprej vzdolž nagnjenega loka. Kot je prikazano na spodnji sliki, se YA6 uporablja kot zlitina za orodja za natančno struženje. Trenutno ima tip M dobro upogibno trdnost, odpornost proti obrabi, udarno žilavost ter odpornost na oprijem in temperaturo z jeklom.
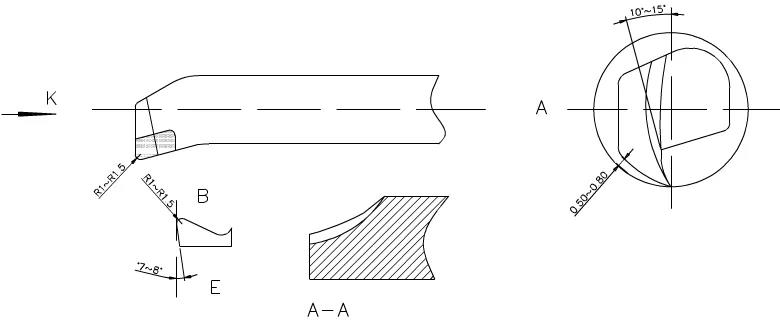
Pri brušenju je sprednji kot zaokrožen na kot krožnega loka 10 stopinj -15 stopinj, zadnji kot pa zaokrožen na razdaljo 0.5-0. 8 mm od stene glede na obdelovalni lok (spodnja linija orodja je v loku v smeri urinega kazalca). Kot rezalnega roba v k-smeri je § 0.5-1, polirani rob vzdolž točke B roba odrezka pa je R1-R1,5. Primerno je za brušenje sekundarnega zadnjega kota na 7 stopinj -8 stopinj, točke AA notranjega roba E pa so zaokrožene, da se ostružki odstranijo navzven.
Metoda obdelave
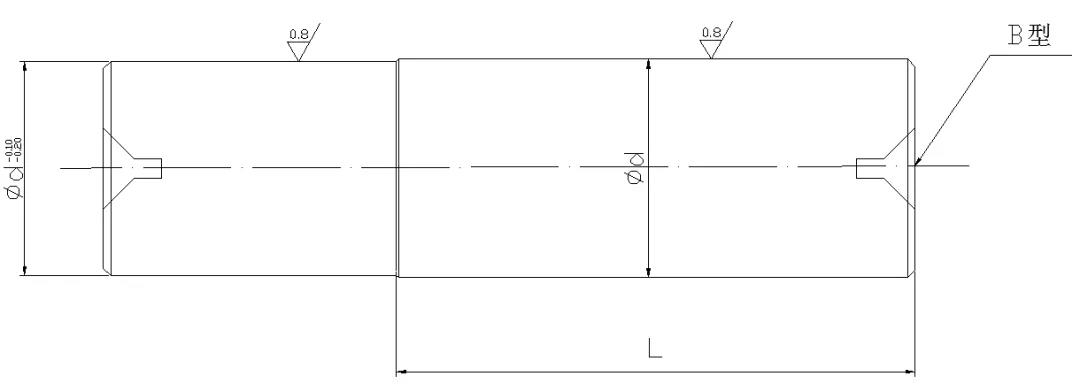
(1) Pred obdelavo je treba izdelati zaščitni jašek. Glavni namen zaščite gredi je prekriti notranjo luknjo tankostenskega tulca z njegovo prvotno velikostjo, jo pritrditi s sprednjimi in zadnjimi konicami za obdelavo zunanjega kroga brez deformacije ter ohraniti kakovost in natančnost obdelave zunanjega kroga. Obdelava zaščitne gredi je torej ključen korak v procesu obdelave tankostenskih ohišij.
45 # ogljikovo strukturno okroglo jeklo, ki se uporablja za obdelavo surovcev za zaščito gredi; Čelna stran avtomobila je opremljena z zgornjima luknjama v obliki črke B na obeh koncih, z grobim zunanjim krogom in robom 1 mm. Po toplotni obdelavi, popuščanju, oblikovanju in natančni obdelavi pustite rob 0.2 mm za brušenje. Ponovno toplotno obdelajte zdrobljeno površino s trdoto HRC50 in jo nato zmeljemo z zunanjim cilindričnim brusilnikom, kot je prikazano na naslednji sliki. Točnost ustreza zahtevam in bo uporabljena po zaključku.
(2) Da bi zagotovili, da je obdelovanec mogoče obdelati v enem zamahu, je treba za surovec pustiti vpenjalni položaj in dodatek za rezanje.
(3) Najprej toplotno obdelajte grob zarodek in ga nastavite na trdoto HRC28-30 (znotraj območja obdelovalnosti).
(4) Orodje za struženje uporablja C620. Najprej je sprednja konica fiksirana v položaju stožca vretena. Da bi preprečili deformacijo obdelovanca pri vpenjanju tankostenske tulke, je dodana debela tulka z odprto zanko, kot je prikazano na naslednji sliki.
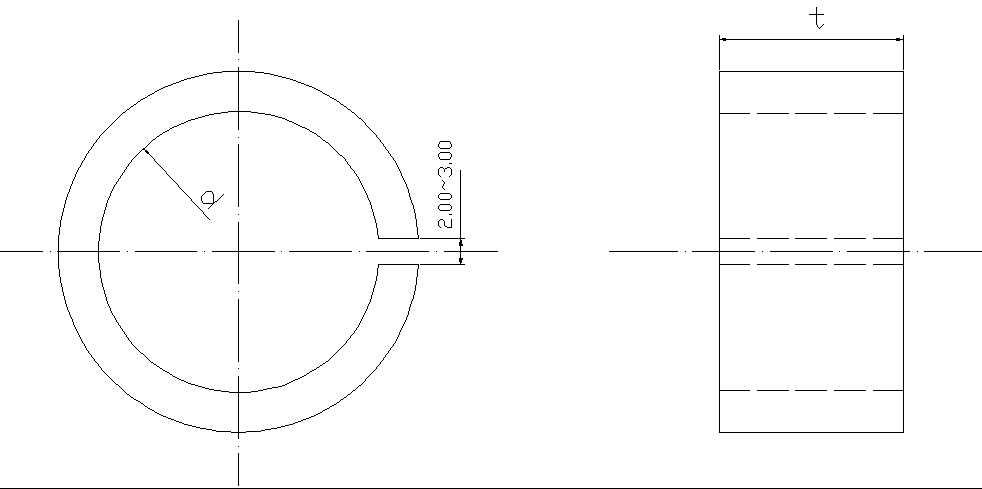
Za ohranitev množične proizvodnje je en konec zunanjega kroga tankostenskega ohišja obdelan na enotno velikost d, ravnilo t pa je osno vpeto. Ohišje s tankimi stenami je stisnjeno, da izboljša kakovost notranje luknje avtomobila in ohrani velikost. Glede na ustvarjanje rezalne toplote je težko razumeti velikost raztezanja obdelovanca. Za zmanjšanje toplotne deformacije obdelovanca je treba naliti zadostno količino rezalne tekočine.
(5) Uporabite avtomatsko centrirno vpenjalno glavo s tremi čeljustmi, da trdno vpnete obdelovanec, obrnete končno stran in grobo obrnete notranji krog. Pustite rob 0.1-0.2 mm za natančno struženje in ga zamenjajte z natančnim stružnim orodjem za obdelavo zahtevanega rezalnega roba, da bi izpolnili zahteve čezmernega prileganja in hrapavosti zaščitne gredi. Odstranite orodje za obračanje notranjih lukenj, vstavite zaščitno gred na sprednjo konico, jo pritrdite s konico zadnjega sedeža glede na zahteve glede dolžine, zamenjajte orodje za struženje zunanjega kroga, da grobo obrnete zunanji krog, in ga nato fino obrnite, da ustreza zahteve risbe. Po opravljenem pregledu uporabite rezalni nož za rezanje v skladu z zahtevano velikostjo dolžine. Da bo zarez obdelovanca raven, ko je zlomljen, mora biti rezalni rob poševno brušen, da bo končna stran obdelovanca ravna; Odsek zaščitne gredi, ki je drobno brušen, je namenjen rezanju in puščanju vrzeli. Zaščitna gred je drobno brušena, da se zmanjša deformacija obdelovanca, preprečijo vibracije ter prepreči padec in trk med rezanjem.
Zaključek
Zgornji načini obdelave tankostenskih ohišij so rešili problem deformacij ali dimenzijskih in oblikovnih napak, ki ne ustrezajo zahtevam. Praksa je dokazala, da ima visoko učinkovitost obdelave, je enostaven za uporabo in je primeren za obdelavo daljših tankostenskih delov. Mere je enostavno nadzorovati in doseči sekundarno dokončanje. Serijska proizvodnja je tudi bolj praktična.


