


Učinkovita metoda obdelave kompleksnih globokih lukenj!
Kompleksna obdelava globokih lukenj je postala vse večji izziv. Deli pogosto zahtevajo dodatne funkcije, kot so zaključki zelo majhnih lukenj, notranje komore, spremembe v odprtini, konture, utori, navoji in spreminjanje smeri lukenj. Za učinkovito pridobivanje takšnih lukenj z majhnimi tolerancami niso potrebne samo obsežne izkušnje in viri za raziskave in razvoj, temveč tudi inženirske zmogljivosti, zmogljivosti uporabe in znatno sodelovanje strank.
Obdelava globokih lukenj (DHM)
To je vrsta obdelovalnega področja, kjer prevladujejo rezalna orodja, zasnovana posebej za obstoječe aplikacije. Veliko različnih industrij vključuje obdelavo globokih lukenj, vendar sta najbolj razširjeni energetski in vesoljski industriji. Sprva se morda zdi, da je nekatere značilnosti delov z globokimi luknjami nemogoče oblikovati, vendar nestandardne rešitve orodij, ki so jih oblikovali strokovnjaki, ne rešujejo le procesnih težav, ampak tudi zagotavljajo, da se do neke mere izvajajo z visoko učinkovitostjo in funkcijami brez napak.
Naraščajoče povpraševanje po kompleksnih luknjah in nujna potreba po skrajšanju časa obdelave sta spodbudili razvoj sodobne tehnologije obdelave globokih lukenj. Desetletja je bilo globoko vrtanje učinkovita metoda obdelave z uporabo rezalnih orodij iz trdih zlitin, vendar se je začelo pojavljati ozko grlo vrtanja spodnje luknje.
Dandanes uspeh na tem obdelovalnem področju običajno temelji na mešanici standardnih in specializiranih orodnih komponent, ki imajo izkušnje z oblikovanjem specializiranih orodij za obdelavo globokih lukenj. Ta orodja so opremljena z razširjenimi visoko natančnimi držali orodij, podpornimi funkcijami in integriranimi povrtali v kombinaciji z najnovejšimi materiali za utore in rezila, kot tudi z učinkovitim nadzorom hladilne tekočine in odrezkov, za doseganje zahtevanih visokokakovostnih rezultatov z najvišjo stopnja penetracije in varnost obdelave.

Slika 1
Deli, ki ustavijo obdelavo globokih lukenj na sliki 1, najprej zahtevajo vrtanje zelo globokih lukenj, nato pa pogosto vključujejo različne kompleksne obdelave funkcij. Uspeh obdelave globokih lukenj običajno temelji na kombinaciji aplikacijskih standardov in običajnih komponent orodja, ki imajo izkušnje z oblikovanjem nestandardnih orodij. Tovrstno nestandardno orodje na osnovi svedra T-Max 424.10 je del enocevne aplikacije.
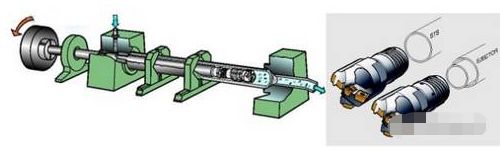
Pri globokem vrtanju lukenj se luknje z majhnim premerom pod 1 mm obdelujejo s svedri iz trde zlitine. Vendar pa se za luknje 15 mm in več običajno uporabljajo svedri za varilne robove, medtem ko se za luknje 25 mm in več uporabljajo svedri z nastavljivim rezilom za zelo učinkovito vrtanje. Sodobna tehnologija zamenljivih rezil in sistemi vrtalnih cevi prav tako zagotavljajo nove možnosti za specializirana rezalna orodja za obdelavo globokih lukenj.
Ko globina luknje preseže 10-kratno odprtino, se obdelana luknja na splošno šteje za zelo globoko. Ko globina luknje doseže 300-kratnik premera, so potrebne posebne tehnike in za vrtanje se lahko uporabljajo eno- ali dvocevni sistemi. V dolgem procesu strojne obdelave do dna teh lukenj so potrebni specializirani mehanizmi gibanja, konfiguracije orodij in pravilni rezalni robovi za dokončanje obdelave notranje komore, utorov, navojev in votlin. Tehnologija podpornih plošč je še eno pomembno področje in je ključnega pomena tudi pri globokem vrtanju lukenj. Zdaj je kot del tehnologije obdelave globokih lukenj dosegel pomemben napredek. To vključuje kvalificirana rezalna orodja, ki so primerna za to področje in lahko zagotovijo večjo zmogljivost.
Slika 2
Pri obdelavi globokih lukenj se luknje z majhnim premerom pod 1 mm obdelujejo s svedri iz trde zlitine. Vendar pa se za luknje 15 mm in več običajno uporabljajo svedri z varjenimi robovi, medtem ko se za luknje 25 mm in več uporabljajo svedri z menjalnimi rezili za učinkovito izvajanje teh postopkov v enocevnih in ejektorskih dvocevnih sistemih. Globalni center za obdelavo globokih lukenj Sandvik Keleman lahko zagotovi sredstva za razvoj, načrtovanje in testiranje za razvoj delovnih procesov v industriji. Poleg majhnih aplikacij center tesno sodeluje tudi s številnimi panogami, ki zahtevajo večjo proizvodnjo delov in se dotikajo majhnega števila visokokakovostnih lukenj, kot so toplotni izmenjevalniki in jeklene gredice.
Obrtne priložnosti
Trenutne proizvodne zahteve zahtevajo rešitev za obdelavo globokih lukenj, ki se popolnoma razlikuje od rešitve globokega vrtanja (ki se običajno izvaja na drugih obdelovalnih strojih za kasnejše postopke vrtanja z enim rezilom). Tudi pri večopravilnih strojih je ta metoda potrebna za enkratno vpenjanje. Na primer, pri obdelavi več metrov globoke luknje je njena odprtina približno 100 mm, en konec pa mora imeti navoj, notranji prekat, ki prodre v luknjo, pa mora imeti večji premer. Običajno se te funkcije, ko je vrtanje končano, dodajo luknji skozi postopek vrtanja po premiku dela na stružnico. Dandanes obdelava globokih lukenj združuje zmožnost rezalnega orodja za izvajanje nadaljnjih procesov in ni nobenih omejitev glede prilagajanja strojnega orodja. Ta nova tehnologija orodja je dejansko razširila njegove operativne zmogljivosti in omogočila učinkovitejšo obdelavo teh zahtevnih funkcij znotraj manjšega obsega omejitev.
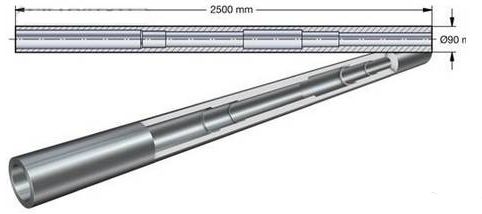
Primer uporabe tehnologije obdelave globokih lukenj za učinkovito obdelavo elementov so deli za raziskovanje nafte. Ta vrsta dela je dolga približno 2,5 m in ima nekaj kompleksnih lastnosti z majhnimi tolerancami. Za doseganje majhnih toleranc in odlične končne obdelave površine orodje najprej vključuje vrtanje lukenj s premerom 90 mm, nato pa uporabo lebdečega povrtala za natančno obdelavo. Nato smo na globini 1,5 m povečali in povrtali luknjo s premerom 115 mm. Druga pregrada vstopi v luknjo približno na sredini, nato pa se prav tako razširi in povrta ter obdela s posnemanjem. Na koncu izvedite vrtanje in povrtavanje, da oblikujete dve notranji komori s posnetimi robovi (prav tako povrtani na končno velikost).
Skupna orodja za obdelavo globokih lukenj v svetovnem centru za obdelavo globokih lukenj prinašajo nestandardne rešitve za odstranjevanje, primerne za dele v tej energetski industriji. Čas rezanja je bil podaljšan z več kot 30 ur na 7 ur in pol. Ta nestandardni načrt odstranjevanja orodja lahko zagotovi zahtevano majhno toleranco in površinsko svetlost celotne relativno kompleksne luknje. Postopek vključuje vrtanje ene globoke luknje in uporabo plavajočega povrtala za zaustavitev natančne strojne obdelave. Nato, ko dosežete globino 1,5 m, prenehajte širiti in povrtati luknjo s premerom 115 mm. Nato prenehajte z vrtanjem in povrtavanjem krajšega dela v drugo globoko luknjo in oblikujte posnetje. Končno prenehajte z vrtanjem in povrtanjem, da oblikujete dve notranji komori s posnetimi robovi (prav tako povrtanimi na končno velikost).
Med rutinsko obdelavo je čas, potreben za dokončanje tega dela na obdelovalnem stroju, daljši od 30 ur. Rešitev za obdelavo globokih lukenj, opremljena s posebnimi rezalnimi orodji, lahko skrajša čas na 7,5 ure.
Izboljšanje učinkovitosti
Popolnoma drugačen od vpenjanja z več operacijami lahko z uporabo tehnologije obdelave globokih lukenj dosežete tudi izboljšanje učinkovitosti proizvodnje v velikih serijah. Ni presenetljivo, da se je čas rezanja zmanjšal za 80%. Primer, ki lahko dokaže zmogljivost, je, da lahko lastniška tehnologija v zasnovi orodja in rezila poveča varnost obremenitev rezalnega roba. Uravnoteženje obremenitve in optimizacija rezalnih učinkov na optimalno število rezil lahko omogočita višje stopnje penetracije in s tem skrajšata čas obdelave. Kar zadeva natančnost, so majhne tolerance posebnost obdelave globokih lukenj, saj ima 70 % lukenj koncentrične notranje premere, tipično toleranco 0,2 mm in toleranco premera 20 mikronov.
Globoke luknje, ki odstopajo od središčne črte
Še en primer visokih zahtev za rezalna orodja in lastniško tehnologijo med vrtanjem lukenj je strojna obdelava zelo globokih lukenj v gredi generatorja elektrarne. V tem primeru mora strokovnjak za proizvodnjo električne energije Generpro obdelati 90 ton kovanih jeklenih delov na asimetričen način z luknjami, dolgimi blizu 5,5 m, in premeri nekaj več kot 100 mm od središča gredi. To vrsto globoke luknje je treba izvrtati pod določenim kotnim odstopanjem, položajna toleranca pa mora biti pri izhodu znotraj 8 mm.
Smer vrtanja, lomljenje in odstranjevanje odrezkov ter popolna odsotnost odpadkov v predhodno obdelani gredi so ključnega pomena za to aplikacijo. Rešitev orodja vključuje namenski sveder in nov tip nosilne plošče. Pred nanosom na gred so potrebni preskusi vrtanja, rezultati pa potrjujejo, da je učinkovitejši in zanesljivejši - izhodni položaj pa je znotraj 2,5 mm od cilja.
V mnogih primerih uporaba sodobne tehnologije obdelave lukenj kaže znatno skrajšanje časa obdelave - z več ur na manj kot 1 uro - in omogoča obdelavo številnih kompleksnih elementov.


