


Morati prebrati! Kakšne so metode obdelave lukenj?
V primerjavi s površinsko obdelavo zunanjih krogov so pogoji za obdelavo lukenj veliko slabši, obdelava lukenj pa je težja od obdelave zunanjih krogov. To je zato, ker:
1) Velikost orodja, ki se uporablja za obdelavo lukenj, je omejena z velikostjo izvrtine, ki se obdeluje, kar ima za posledico slabo togost in enostavno upogibno deformacijo in vibracije;
2) Pri uporabi rezalnih orodij s fiksno velikostjo za obdelavo lukenj je velikost luknje pogosto neposredno odvisna od ustrezne velikosti orodja, napaka pri izdelavi in obraba orodja pa bosta neposredno vplivala na natančnost obdelave luknje;
3) Pri obdelavi lukenj je območje rezanja znotraj obdelovanca, pogoji za odstranjevanje odrezkov in odvajanje toplote pa so slabi, zaradi česar je težko nadzorovati natančnost obdelave in kakovost površine.
eno
Vrtanje in povrtavanje
(1) Vrtanje
Vrtanje je prvi postopek obdelave lukenj v trdne materiale, pri čemer je premer vrtanja običajno manjši od 80 mm. Obstajata dva načina vrtanja: eden je vrtenje svedra; Druga vrsta je vrtenje obdelovanca. Napake, ki nastanejo pri zgornjih dveh metodah vrtanja, niso enake. Pri metodi vrtanja z vrtenjem svedra, ko je rezalni rob asimetričen in sveder ni dovolj tog, bo srednjica obdelane luknje poševna ali ne ravna, odprtina pa ostane v bistvu nespremenjena; Nasprotno, pri metodi vrtanja z vrtenjem obdelovanca bo odstopanje svedra povzročilo spremembo odprtine, medtem ko srednjica luknje ostane ravna.
Pogosto uporabljena orodja za vrtanje vključujejo: sveder za ocvrto testo, sredinski sveder, sveder za globoke luknje itd., med katerimi je najpogosteje uporabljen sveder za ocvrto testo, katerega specifikacija premera je Φ 0.{{1} }mm.
Zaradi strukturnih omejitev sta upogibna in torzijska togost svedra nizki, skupaj s slabim centriranjem, kar ima za posledico nizko natančnost pri obdelavi vrtanja, ki običajno doseže le IT13 do IT11; Površinska hrapavost je tudi razmeroma visoka, pri čemer se Ra običajno giblje od 50 do 12,5 μM; Toda stopnja odstranjevanja kovine pri vrtanju je visoka in učinkovitost rezanja je visoka. Vrtanje se uporablja predvsem za obdelavo lukenj z nizkimi kakovostnimi zahtevami, kot so luknje za vijake, navojne spodnje luknje, oljne luknje itd. Za luknje, ki zahtevajo visoko natančnost obdelave in kakovost površine, jih je treba doseči s povrtavanjem, povrtavanjem, vrtanjem ali brušenjem pri kasnejši obdelavi.
(2) Raztezne luknje
Širjenje luknje je nadaljnja obdelava luknje, ki je že bila izvrtana, ulita ali skovana z ekspandirnim svedrom, da se razširi odprtina in izboljša kakovost obdelave luknje. Razširitev luknje se lahko uporablja kot predobdelava pred natančno obdelavo ali kot končna obdelava luknje z nizkimi zahtevami. Povrtalo je podobno svedru za ocvrto testo, vendar ima več zob in nima prečnega roba.
V primerjavi z vrtanjem ima razširitev luknje naslednje značilnosti:
1) Raztezno vrtanje ima veliko število zob (3-8 zob), dobro vodenje in stabilno rezanje;
2) Povrtalni sveder nima vodoravnega roba in ima dobre rezalne pogoje;
3) Dodatek za obdelavo je majhen, utor za odrezke je lahko plitvejši, jedro svedra je lahko debelejše, telo orodja pa ima večjo trdnost in togost. Natančnost strojne obdelave z razširitvijo lukenj je na splošno ravni IT11~IT10, površinska hrapavost Ra pa je 12,5~6,3 μM. Razširitvene luknje se običajno uporabljajo za obdelavo lukenj s premerom, manjšim od. Pri vrtanju lukenj z večjim premerom (D Večji ali enak 30 mm) je običajno, da predhodno izvrtate z majhnim svedrom (s premerom 0.5-0.7-kratnik odprtine) in nato uporabite povrtalo ustrezne velikosti za povečanje luknje. To lahko izboljša kakovost obdelave in učinkovitost proizvodnje luknje.
Poleg tega, da lahko obdelujete cilindrične luknje, je mogoče z različnimi svedri za luknje v posebnih oblikah (znanimi tudi kot točkovne ploskve) obdelovati različne ugreznjene sedežne luknje in ravne čelne ploskve. Sprednji del čelne plošče je pogosto opremljen z vodilnim stebrom, ki ga vodi strojno obdelana luknja.
dva
Vrtanje lukenj
Povrtavanje je ena od natančnih metod obdelave lukenj, ki se pogosto uporablja v proizvodnji. Za manjše luknje je povrtavanje bolj ekonomična in praktična metoda obdelave v primerjavi z brušenjem po notranjem krogu in natančnim vrtanjem.
(1) Povrtalo
Povrtala so na splošno razdeljena na dve vrsti: ročna in strojna. Ročaj ročnega povrtala je ravno ročaj, z daljšim delovnim delom in boljšim vodilnim učinkom. Ročno povrtalo ima dve strukturi: integralno in nastavljiv zunanji premer. Poznamo dve vrsti strojnih povrtal: z ročaji in s tulci. Povrtala ne morejo obdelovati samo okroglih lukenj, ampak tudi stožčasta povrtala se lahko uporabljajo za obdelavo stožčastih lukenj.
(2) Postopek povrtavanja in njegova uporaba
Dodatek za povrtavanje pomembno vpliva na kakovost povrtavanja. Če je dodatek prevelik, bo obremenitev povrtala velika, rezalni rob pa bo hitro otopel, kar bo otežilo doseganje gladke obdelovalne površine in zagotavljanje dimenzijskih toleranc; Rob je premajhen, da bi odstranil sledi noža, ki jih je pustil prejšnji postopek, kar seveda ne vpliva na izboljšanje kakovosti obdelave lukenj. Splošni dodatek grobega tečaja je {{0}}.35-0,15 mm, dodatek za fini tečaj pa 0.15-0,05 mm.
Da bi se izognili nastanku odrezkov, se povrtanje običajno izvaja pri nižji rezalni hitrosti (pri uporabi povrtal iz hitroreznega jekla za obdelavo jekla in litega železa, v<8m/min). The value of feed rate is related to the aperture being processed. The larger the aperture, the larger the feed rate value. When high-speed steel reamers process steel and cast iron, the feed rate is usually set to 0.3-1mm/r.
Pri povrtavanju je treba uporabiti ustrezno rezalno tekočino za hlajenje, mazanje in čiščenje, da preprečite nastajanje usedlin ostružkov in pravočasno odstranitev ostružkov. V primerjavi z brušenjem in vrtanjem ima povrtavanje večjo produktivnost in je lažje zagotoviti natančnost izvrtine; Vendar povrtavanje ne more popraviti položajne napake osi izvrtine, zato mora biti položajna natančnost izvrtine zagotovljena s prejšnjim postopkom. Povrtavanje lukenj ni primerno za obdelavo stopničastih in slepih izvrtin.
Natančnost velikosti luknje tečaja je na splošno IT9 do IT7, površinska hrapavost Ra pa je na splošno 3,2 do 0,8 μM. Za luknje srednje velikosti in visoke zahteve glede natančnosti (kot so luknje stopnje natančnosti IT7) postopek vrtanja in razširitve tečaja je tipična shema obdelave, ki se običajno uporablja v proizvodnji.
tri
Vrtanje lukenj
Vrtanje je metoda obdelave, ki uporablja rezalna orodja za povečanje montažnih lukenj. Vrtanje se lahko izvaja tako na vrtalnem stroju kot na stružnici.
(1) Metoda vrtanja
Za vrtanje lukenj obstajajo trije različni načini obdelave.
1) Vrtenje obdelovanca in podajalno gibanje orodja v izvrtinah na stružnici večinoma spadata k tej vrsti vrtanja. Značilnosti procesa so: os obdelane luknje je skladna z osjo vrtenja obdelovanca, okroglost luknje je v glavnem odvisna od natančnosti vrtenja vretena obdelovalnega stroja, napaka aksialne geometrijske oblike luknje pa je v glavnem odvisna od položajna natančnost smeri podajanja orodja glede na vrtilno os obdelovanca. Ta metoda vrtanja je primerna za obdelavo lukenj z zahtevami glede koaksialnosti na zunanji površini.
2) Orodje se vrti in obdelovanec se premika v pomiku. Vrteno vrtalnega stroja poganja orodje za vrtanje, delovna miza pa poganja obdelovanec, da se premika v pomiku.
3) Orodje se vrti in izvaja podajalno gibanje s to metodo vrtanja. Spreminja se previsna dolžina vrtalne palice, spreminja pa se tudi sila deformacije vrtalne palice. Odprtina blizu ohišja vretena je večja, medtem ko je odprtina daleč stran od ohišja vretena manjša in tvori zoženo luknjo. Poleg tega, ko se previsna dolžina vrtalne palice poveča, se poveča tudi upogibna deformacija vretena, ki jo povzroči lastna teža, in os obdelane izvrtine bo povzročila ustrezen upogib. Ta metoda vrtanja je primerna samo za obdelavo krajših lukenj.
(2) Diamantno vrtanje
V primerjavi s splošnim vrtanjem so značilnosti diamantnega vrtanja majhna količina zadnjega rezanja, majhen pomik, visoka rezalna hitrost in lahko doseže visoko natančnost obdelave (IT{{0}}IT6) in zelo gladko površino (Ra je 0.4-0.05) μ m) . Diamantno vrtanje je bilo prvotno obdelano z rezalniki za diamantno vrtanje, zdaj pa se na splošno obdeluje z rezalnimi orodji iz trde zlitine, CBN in umetnimi diamanti. Uporablja se predvsem za obdelavo obdelovancev iz neželeznih kovin, lahko pa se uporablja tudi za obdelavo delov iz litega železa in jekla.
Običajno uporabljeni rezalni parametri za diamantno vrtanje so:
Količina predvrtanja zadnjega rezanja je 0.2-0,6 mm,
Končno izvrtanje je 0,1 mm;
Hitrost podajanja je {{0}}.01~0.14mm/r;
Hitrost rezanja pri obdelavi litega železa je 100-250m/min,
Pri obdelavi jekla je 150-300m/min,
Pri obdelavi barvnih kovin je hitrost 300-2000m/min.
Da bi zagotovili, da lahko diamantno vrtanje doseže visoko natančnost obdelave in kakovost površine, mora imeti uporabljeno strojno orodje (stroj za diamantno vrtanje) visoko geometrijsko natančnost in togost. Podpora vretena obdelovalnega stroja običajno uporablja natančne kroglične ležaje s kotnim kontaktom ali hidrostatične drsne ležaje, visokohitrostni vrtljivi deli pa morajo biti natančno uravnoteženi; Poleg tega mora biti gibanje podajalnega mehanizma zelo gladko, da se zagotovi, da lahko delovna miza izvaja gladko podajanje pri nizki hitrosti.
Diamantno vrtanje ima dobro kakovost obdelave in visoko proizvodno učinkovitost ter se pogosto uporablja pri končni obdelavi natančnih lukenj v obsežni proizvodnji, kot so luknje za cilindre motorja, luknje za batne čepe in luknje za vretena na škatlah vreten strojnega orodja. Vendar je treba opozoriti, da se pri uporabi diamantnega vrtanja za obdelavo izdelkov iz črne kovine lahko uporabljajo samo vrtalni rezkarji iz trde zlitine in CBN, vrtalni rezkarji iz diamanta pa se ne morejo uporabljati, ker je afiniteta med atomi ogljika v skupini diamanta in železa. elementov je visoka, življenjska doba orodja pa nizka.
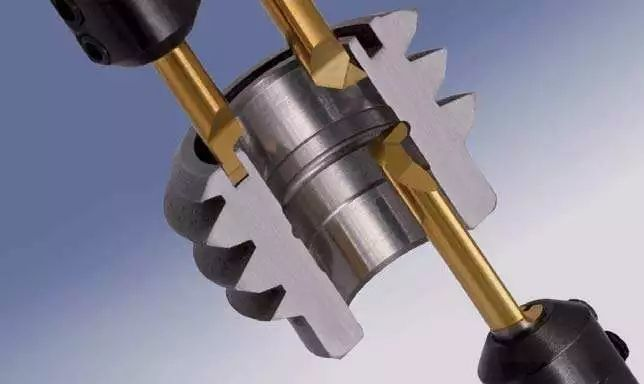
(3) Vrtalni rezalnik
Vrtalne rezkare lahko razdelimo na enorobe vrtalne rezkare in dvorobe vrtalne rezkare.
(4) Značilnosti postopka in obseg uporabe vrtanja
V primerjavi s postopkom vrtanja z razširitvenim tečajem velikost odprtine izvrtine ni omejena z velikostjo orodja, izvrtina pa ima močno sposobnost popravljanja napak. Lahko popravi napako odstopanja prvotne osi izvrtine z več prehodi orodja in lahko ohrani visoko pozicijsko natančnost med izvrtano luknjo in pozicionirno površino.
V primerjavi z zunanjim krogom stružnice zaradi slabe togosti in velike deformacije sistema orodne palice pogoji za odvajanje toplote in odstranjevanje odrezkov niso dobri, toplotna deformacija obdelovanca in orodja pa je relativno velika. Kakovost obdelave in proizvodna učinkovitost izvrtine nista tako visoki kot pri zunanjem krogu stružnice.
Na podlagi zgornje analize je mogoče sklepati, da ima vrtanje širok razpon obdelave in lahko obdeluje luknje različnih velikosti in stopenj natančnosti. Za luknje in sisteme lukenj z večjimi odprtinami in višjimi zahtevami po velikosti in natančnosti položaja je vrtanje skoraj edina metoda obdelave. Natančnost obdelave vrtin je med stopnjama IT9 in IT7. Vrtanje se lahko izvaja na vrtalnih strojih, stružnicah, rezkalnih strojih in drugih obdelovalnih strojih, s prednostmi fleksibilnosti in fleksibilnosti ter se pogosto uporablja v proizvodnji. V masovni proizvodnji se vrtalne matrice pogosto uporabljajo za izboljšanje učinkovitosti vrtanja.
štiri
Brušenje
(1) Princip honanja in glava za honanje
Honanje je metoda poliranja lukenj z uporabo glave za honanje z brusnim trakom (oljnim kamnom). Med honanjem obdelovanec miruje, glavo za honanje pa poganja vreteno obdelovalnega stroja, da se vrti in izvaja vzvratno linearno gibanje. Pri obdelavi s honanjem deluje brusilni trak na površino obdelovanca z določenim pritiskom, pri čemer odreže izredno tanko plast materiala s površine obdelovanca, njegova rezalna pot pa je vzorec križne mreže. Da bi zagotovili, da se tirnica gibanja abrazivnih delcev peščene palice ne ponavlja, mora biti število vrtljajev na minuto rotacijskega gibanja honalne glave enako številu recipročnih gibov na minuto honalne glave.
Slika križnega kota trajektorije honanja je povezana s sliko povratne hitrosti in sliko obodne hitrosti honalne glave. Velikost kota slike vpliva na kakovost obdelave in učinkovitost honanja. Na splošno je slika vzeta kot stopnja za grobo honanje in stopnja za fino honanje. Da bi olajšali odvajanje zlomljenih abrazivnih delcev in ostružkov, znižali temperaturo rezanja in izboljšali kakovost obdelave, je treba med honanjem uporabiti zadostno količino rezalne tekočine.
Da bi zagotovili enakomerno obdelavo sten luknje, mora hod peščene palice presegati določeno razdaljo na obeh koncih luknje. Za zagotovitev enakomernega dodatka za honanje in zmanjšanje vpliva napake pri vrtenju vretena na natančnost obdelave se večinoma uporabljajo plavajoče povezave med honalno glavo in vretenom obdelovalnega stroja.
Obstajajo različne strukturne oblike za prilagoditev radialne ekspanzije in krčenja brusilnega traku honalne glave, vključno z ročnimi, pnevmatskimi in hidravličnimi.
(2) Značilnosti postopka in obseg uporabe honanja
1) S honanjem je mogoče doseči visoko dimenzijsko in oblikovno natančnost, z natančnostjo obdelave v razponu od IT7 do IT6. Napake okroglosti in cilindričnosti izvrtine je mogoče nadzorovati v določenem območju, vendar honanje ne more izboljšati natančnosti položaja obdelane luknje.
2) S honanjem je mogoče doseči visoko kakovost površine s površinsko hrapavostjo Ra 0.2~0.25 μm. Globina plasti metamorfnih napak na površinski kovini je izjemno majhna in se giblje od 2,5 do 25 μM.
3) V primerjavi s hitrostjo brušenja, čeprav obodna hitrost glave za honanje ni visoka (VC=16-60m/min), je zaradi velike kontaktne površine med peščenim trakom in obdelovancem izmenična hitrost relativno visoka (VA=8-20m/min), zato ima honanje še vedno večjo produktivnost.
Honanje se pogosto uporablja v obsežni proizvodnji za obdelavo natančnih lukenj v luknjah valjev motorja in različnih hidravličnih napravah. Razpon odprtine je na splošno ali večji, strojno pa je mogoče obdelati globoke luknje z razmerjem med dolžino in premerom, večjim od 10. Vendar pa honanje ni primerno za obdelavo lukenj na obdelovancih iz neželeznih kovin z visoko plastičnostjo, niti za obdelavo lukenj z utori za ključe, luknjami za utore itd.
pet
Vlečenje lukenj
(1) Raztezanje in pretekanje
Vlečenje lukenj je visoko produktivna in natančna metoda obdelave, ki se izvaja s posebej zasnovanim vlečenjem na vlečenem stroju. Obstajata dve vrsti rezalnih strojev: horizontalni in vertikalni, pri čemer so najpogostejši horizontalni rezalni stroji.
Med vlečenjem izvaja rezalno orodje samo linearno gibanje z nizko hitrostjo (glavno gibanje). Število zob, ki jih mora rezalno orodje obdelovati hkrati, praviloma ne sme biti manjše od 3, sicer rezalno orodje ne bo delovalo gladko in lahko povzroči krožne valove na površini obdelovanca. Da bi se izognili čezmerni rezalni sili, ki bi lahko povzročila zlom odpirala, število zob na delovnem orodju na splošno ne sme presegati 6-8 med razteganjem.
Obstajajo trije različni načini rezanja za širjenje, ki so opisani takole:
1) Značilnost večplastnega vlečenja je, da vlečenje zaporedoma reže obdelovalni dodatek plast za plastjo. Da bi olajšali lomljenje odrezkov, so na rezalnih zobeh medsebojno povezani utori za ločevanje odrezkov. Razteg, zasnovan v skladu z metodo večplastnega rezanja, se imenuje navaden razteg.
2) Značilnost struženja blokov je, da je vsaka plast kovine na obdelani površini odrezana z nizom zob (običajno sestavljenih iz 2-3 zob v vsaki skupini), ki so v bistvu enake velikosti, vendar medsebojno povezani. . Vsako rezilo odstrani samo del plasti kovine. Razteg, zasnovan v skladu z metodo rezanja blokov, se imenuje razteg za rezanje koles.
3) Celovita metoda vlečenja združuje prednosti večplastnega in blokovnega vlečenja. Grobi rezalni del uporablja blokovno vlečenje, medtem ko fini rezalni del uporablja plastno vlečenje. S tem lahko ne samo skrajšate dolžino odpirala, izboljšate produktivnost, ampak tudi dosežete boljšo kakovost površine. Razteg, oblikovan v skladu s celovito metodo rezanja, se imenuje celovit razteg.
(2) Značilnosti postopka in obseg uporabe vlečnih lukenj
1) Raztegovalka je orodje z več robovi, ki lahko zaporedno dokonča grobo obdelavo, natančno obdelavo in končno obdelavo lukenj v enem rezalnem hodu, kar ima za posledico visoko učinkovitost proizvodnje.
2) Natančnost vlečenja lukenj je v glavnem odvisna od natančnosti odpirala. V normalnih pogojih lahko natančnost vlečenja lukenj doseže IT9~IT7, hrapavost površine Ra pa lahko doseže 6,3~1,6 μM.
3) Pri vlečenju lukenj se obdelovanec pozicionira s samo obdelano luknjo (vodilni del rezalnega orodja je pozicionirna komponenta obdelovanca), zato je težko zagotoviti natančnost medsebojnega položaja med luknjo in drugimi površinami. pri vlečenju lukenj; Za obdelavo vrtljivih delov z zahtevami glede koaksialnosti na notranjih in zunanjih površinah je pogosto treba najprej izvrtati luknje in nato uporabiti luknje kot referenčno pozicioniranje za obdelavo drugih površin.
4) Z brošami ni mogoče obdelovati samo okroglih lukenj, ampak tudi oblikovati luknje in luknje za utore.
5) Broše so rezalna orodja fiksne velikosti zapletenih oblik in dragih cen, ki niso primerna za obdelavo velikih lukenj.
Vlečne luknje se običajno uporabljajo v množični proizvodnji za obdelavo odprtin velikosti Ф skozi luknje na majhnih in srednje velikih delih s premerom 10-80 mm in globino luknje, ki ne presega 5-kratne odprtine.


