Vpliv dodatka za obdelavo na natančnost obdelave!
Z nenehnim izboljševanjem zahtev glede kakovosti strojno obdelanih izdelkov so ljudje vložili veliko časa in energije v raziskovanje metod in ukrepov za izboljšanje kakovosti izdelkov. Vendar pa so zanemarili vpliv dodatkov za obdelavo na kakovost izdelka v procesu strojne obdelave, saj menijo, da samo dodatki med procesom strojne obdelave ne bodo imeli pomembnega vpliva na kakovost izdelka. V dejanskem procesu obdelave mehanskih izdelkov je ugotovljeno, da velikost dodatka za obdelavo delov neposredno vpliva na kakovost izdelkov.
Če je dodatek za obdelavo premajhen, je težko odpraviti preostale napake v obliki in položaju ter površinske napake med predhodnim postopkom obdelave; Vendar pa prevelik dodatek za strojno obdelavo ne poveča samo delovne obremenitve mehanske obdelave, temveč tudi poveča porabo materialov, orodij in energije. Bolj resno, toplota, ki nastane z odrezavanjem velike količine dodatka za strojno obdelavo med postopkom strojne obdelave, lahko povzroči deformacijo delov, poveča težave pri obdelavi delov in vpliva na kakovost izdelka. Zato je treba strogo nadzorovati dovoljenje za obdelavo delov.
eno
Koncept dodatka za obdelavo
Dodatek za obdelavo se nanaša na debelino kovinske plasti, ki je med postopkom obdelave odrezana od obdelovalne površine. Dodatek za obdelavo lahko razdelimo na dodatek za procesno obdelavo in skupni dodatek za obdelavo. Dodatek za procesno obdelavo se nanaša na debelino kovinske plasti, odrezane na površini v enem samem procesu, ki je odvisna od razlike v dimenzijah med sosednjimi procesi. Skupni dodatek za obdelavo se nanaša na skupno debelino kovinske plasti, odstranjene z določene površine med celotnim postopkom obdelave dela od surovca do končnega izdelka, kar je razlika med velikostjo istega surovca površine in velikostjo del. Skupni dodatek za obdelavo je enak vsoti dodatkov za obdelavo za vsak postopek.
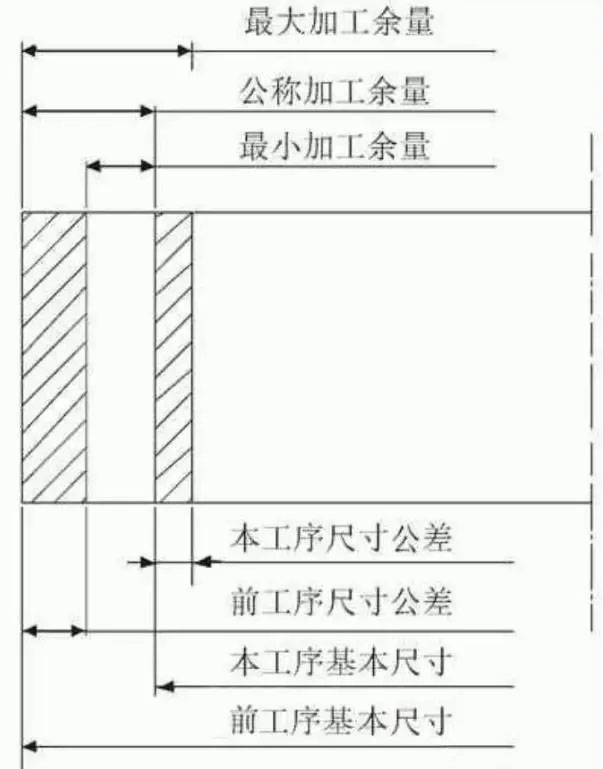
Zaradi neizogibnih napak pri izdelavi surovin in različnih dimenzij procesa sta skupni dodatek za strojno obdelavo in dodatek za procesno obdelavo spremenljivi vrednosti, kar ima za posledico minimalne in največje dodatke za obdelavo. Dodatek za obdelavo in toleranca sta prikazana na sliki 1. Na sliki je najmanjši dodatek za obdelavo razlika med najmanjšo velikostjo postopka prejšnjega procesa in največjo velikostjo procesa trenutnega procesa; Največji dodatek za obdelavo se nanaša na razliko med največjo velikostjo postopka prejšnjega procesa in najmanjšo velikostjo procesa trenutnega procesa. Razpon variacije v dovoljenju obdelave postopka (razlika med največjimi in najmanjšimi dovoljenji obdelave) je enak vsoti dimenzijskih toleranc prejšnjega in trenutnega postopka. Tolerančno območje za procesne mere je na splošno določeno v smeri dela, ki vstopa v telo. Za dele gredi je osnovna velikost največja procesna velikost, medtem ko je za luknje najmanjša procesna velikost.
dva
Analiza vpliva dodatka za obdelavo na natančnost obdelave
2.1 Vpliv prevelikega dodatka za obdelavo na natančnost obdelave
Med postopkom strojne obdelave bodo deli neizogibno ustvarili rezalno toploto, ki jo nekaj odnesejo železni ostružki in rezalna tekočina, nekaj se prenese na orodje, nekaj pa na obdelovanec, kar povzroči dvig temperature delov. Temperatura je tesno povezana z velikostjo dodatka za obdelavo. Z velikim dodatkom za obdelavo se bo čas grobe obdelave neizogibno podaljšal, količina rezanja pa se bo tudi ustrezno povečala, kar ima za posledico nenehno povečevanje toplote pri rezanju in stalno zvišanje temperature dela. Največja škoda, ki jo povzroči zvišanje temperature delov, je deformacija delov, zlasti pri materialih, ki so občutljivi na temperaturne spremembe (kot je nerjavno jeklo), kar ima večji vpliv. Poleg tega ta toplotna deformacija poteka skozi celoten proces obdelave, povečuje težave pri obdelavi in vpliva na kakovost izdelka.
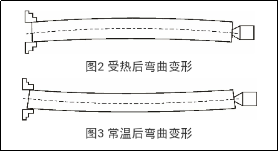
Na primer, pri obdelavi vitkih delov gredi, kot so vijačne palice, je zaradi uporabe metode obdelave z eno spono in vrhom stopnja svobode v smeri dolžine omejena. Če je temperatura obdelovanca previsoka, pride do toplotnega raztezanja. Ko je raztezanje v dolžinski smeri ovirano, bo obdelovanec neizogibno podvržen upogibni deformaciji zaradi napetosti, kar prinaša velike težave pri kasnejši obdelavi. Diagram upogibne deformacije obdelovanca po segrevanju je prikazan na sliki 2. Če se obdelava nadaljuje na tej točki, bo štrleči del obdelan do končnega izdelka. Po ohlajanju na sobno temperaturo bo del podvržen obratni deformaciji pod napetostjo, kar bo povzročilo položajne napake in vplivalo na kakovost. Diagram upogibne deformacije obdelovanca po sobni temperaturi je prikazan na sliki 3. Ko se smer premera razširi, bo povečani del odrezan in ko se obdelovanec ohladi, bo prišlo do cilindričnosti in dimenzijskih napak. Med natančnim vijačnim brušenjem lahko toplotna deformacija obdelovanca povzroči tudi napake naklona.
2.2 Vpliv majhnega dodatka za obdelavo na natančnost obdelave
Dodatek za obdelavo delov ne sme biti prevelik ali premajhen. Če je dodatek za obdelavo premajhen, ne more odpraviti preostalih geometrijskih toleranc in površinskih napak v prejšnjem postopku, kar vpliva na kakovost izdelka. Da bi zagotovili kakovost obdelave delov, mora najmanjši dodatek za obdelavo, ki ostane za vsak postopek, izpolnjevati osnovne zahteve minimalnega dodatka za obdelavo za prejšnji postopek. Shematski diagram dejavnikov, ki sestavljajo najmanjši dovoljeni obdelovalni dodatek za notranjo luknjo določenega dela, je prikazan na sliki 4. Slika 4a) prikazuje del, ki bo obdelan z notranjo luknjo. Če os O1-O1 izvrtine med prejšnjim postopkom odstopa od referenčne osi OO in pride do napake položaja n ter napake cilindričnosti p (kot je konus, elipsa itd.) in napaka površinske hrapavosti h (kot je prikazano na sliki 4b) v notranji izvrtini, potem mora za odpravo položajne tolerance pred vrtanjem minimalni dodatek za obdelavo na eni strani zaporedja vrtanja vključevati vrednosti zgornjih napak in napak. Upoštevajoč neizogibno napako pri namestitvi obdelovanca med postopkom vrtanja, tj. napako e med prvotno osjo izvrtine OO in osjo vrtenja O ′ - O ′ po namestitvi obdelovanca (kot je prikazano na sliki 4c), kot tudi dimenzijsko toleranco T med postopkom vrtanja se lahko najmanjši dodatek obdelave z tega postopka izrazi na naslednji način:
Z Večje ali enako T/2+h+p+n+e (enostranski dodatek)
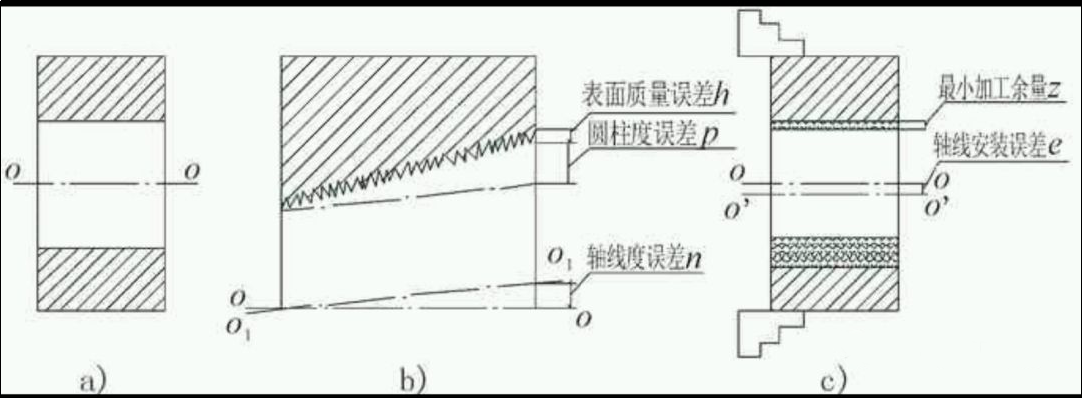
Slika 4 Diagram faktorjev sestave minimalnega dodatka za strojno obdelavo
Vrednosti in manifestacije zgornjih napak se razlikujejo za različne dele in procese. Pri določanju dodatka za obdelavo postopka ga je treba obravnavati drugače. Na primer, vitke gredi so nagnjene k upogibanju in deformacijam, premočrtna napaka vodila pa je presegla tolerančno območje dimenzij premera. Obdelovalni dodatek postopka je treba ustrezno povečati; Za postopke, ki uporabljajo lebdeča rezila in druga orodja za lociranje same obdelovalne površine, je mogoče zanemariti vpliv napake namestitve e in dovoljenje za obdelavo postopka se lahko ustrezno zmanjša; Pri nekaterih postopkih natančne obdelave, ki se uporabljajo predvsem za zmanjšanje hrapavosti površine, je velikost dodatka za obdelavo v procesu povezana samo s hrapavostjo površine h.
tri
Razumna izbira dodatka za obdelavo
3.1 Načela za obdelavo delov
Izbira dodatka za strojno obdelavo za dele je tesno povezana z materialom, velikostjo, stopnjo natančnosti in metodo obdelave, uporabljeno v delih, in je odvisna od specifične situacije. Pri določanju dodatka za obdelavo delov je treba upoštevati naslednja načela:
(1) Najmanjši dodatek za obdelavo je treba uporabiti za skrajšanje časa obdelave in zmanjšanje stroškov obdelave delov.
(2) Pustiti je treba dovolj dodatka za strojno obdelavo, zlasti za končni postopek. Dodatek za obdelavo mora zagotavljati natančnost in površinsko hrapavost, navedeno na risbi.
(3) Pri določanju dodatka za strojno obdelavo je treba upoštevati deformacijo, ki jo povzroči toplotna obdelava delov, sicer lahko povzroči ostanke.
(4) Pri določanju dodatka za obdelavo je treba upoštevati metodo in opremo obdelave ter morebitne deformacije, ki lahko nastanejo med postopkom obdelave.
(5) Pri določanju dodatka za obdelavo je treba upoštevati velikost obdelanih delov. Večji kot je del, večji je dodatek za obdelavo. Z večanjem velikosti delov se povečuje tudi možnost deformacij, ki jih povzročajo rezalne sile, notranje napetosti itd.
3.2 Metoda za določanje dodatka za obdelavo
3.2.1 Empirična metoda ocenjevanja
Metoda empiričnega ocenjevanja se običajno uporablja v proizvodni praksi za določitev dodatka za strojno obdelavo na podlagi izkušenj projektiranja osebja v procesu ali primerjave s podobnimi deli. Na primer, dodatek za strojno obdelavo krmila, zatičev krmila, vmesne gredi in krmne gredi na ladjah v gradnji se določi na podlagi dolgoletnih izkušenj projektiranja procesnega osebja. Glede na pomembnost obdelovanca in vpliv dejavnikov, kot sta velika prostornina in visoka obremenitev surovca odkovka, po grobem struženju zunanjega kroga ostane dodatek za delno natančno obdelavo 6 mm, po grobem struženju zunanjega kroga ostane dodatek za natančno obdelavo 3 mm. natančno struženje in po natančnem struženju ostane dodatek za brušenje 1 mm. Da bi preprečili nastajanje odpadkov zaradi nezadostnega predelovalnega dodatka, metoda empirične ocene na splošno oceni večji predelovalni dodatek. Ta metoda se običajno uporablja za proizvodnjo v majhnih serijah enega kosa.
3.2.2 Metoda popravka iskanja v tabeli
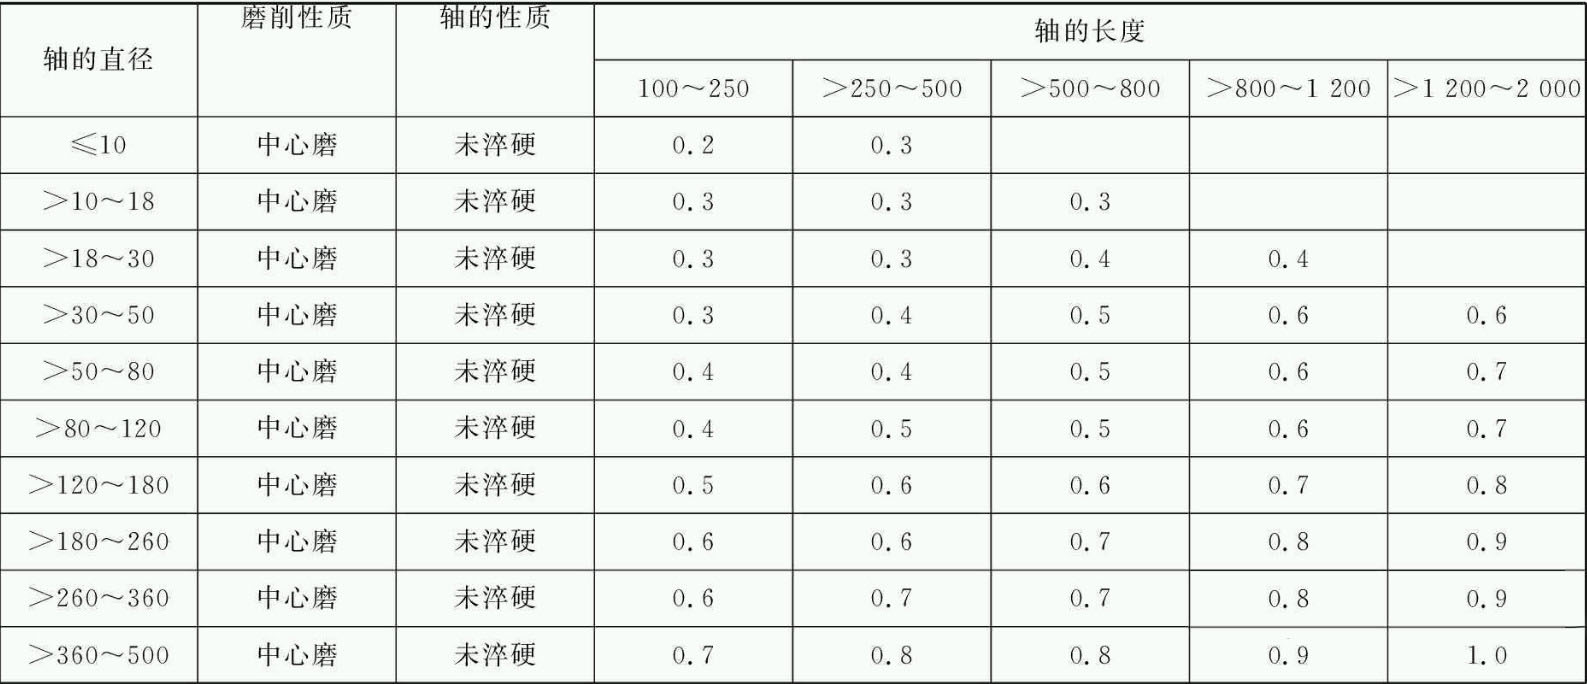
Metoda popravka iskalne tabele je metoda določanja dodatkov za strojno obdelavo na podlagi podatkov, zbranih iz proizvodne prakse in eksperimentalnih raziskav, ki se zberejo v tabelo in revidirajo v kombinaciji z dejanskimi pogoji obdelave. Ta metoda se pogosto uporablja. Dodatki za obdelavo za natančno struženje in brušenje zunanjih krogov po grobem struženju ležajnih delov so prikazani v tabeli 1 oziroma tabeli 2.
3.2.3 Metoda analize in izračuna
Analitična računska metoda je metoda določanja dodatka za obdelavo z analizo in celovitim izračunom različnih dejavnikov, ki vplivajo na dodatek za obdelavo na podlagi eksperimentalnih podatkov in računskih formul. Dovoljenje za obdelavo, določeno s to metodo, je tako natančno in ekonomsko razumno, vendar zahteva kopičenje celovitih informacij, kar ni tako preprosto in intuitivno kot zgornji dve metodi. Zato se ta metoda trenutno manj uporablja.
štiri
epilog
V dejanski proizvodnji se zaradi dejstva, da je proizvodna metoda številnih surovcev delov začasno določena, na primer tulec iz nerjavečega jekla, ulit s centrifugalnim litjem, spremeni v tuljavo iz jeklene plošče in zvari; Končni pokrov hladilnika, podnožje motorja in deli za peskanje menjalnika so zamenjani z varjenimi deli. V proizvodnem procesu teh delov je veliko negotovih dejavnikov in njihove napake v obliki je težko predvideti. Zato tri metode, predstavljene v tem članku za določitev dodatka za obdelavo teh delov, niso uporabne in jih je mogoče prilagodljivo obvladati le v dejanskem proizvodnem procesu.
Tabela 1: dodatek za obdelavo zunanjega kroga delov gredi po grobem in natančnem struženju, mm
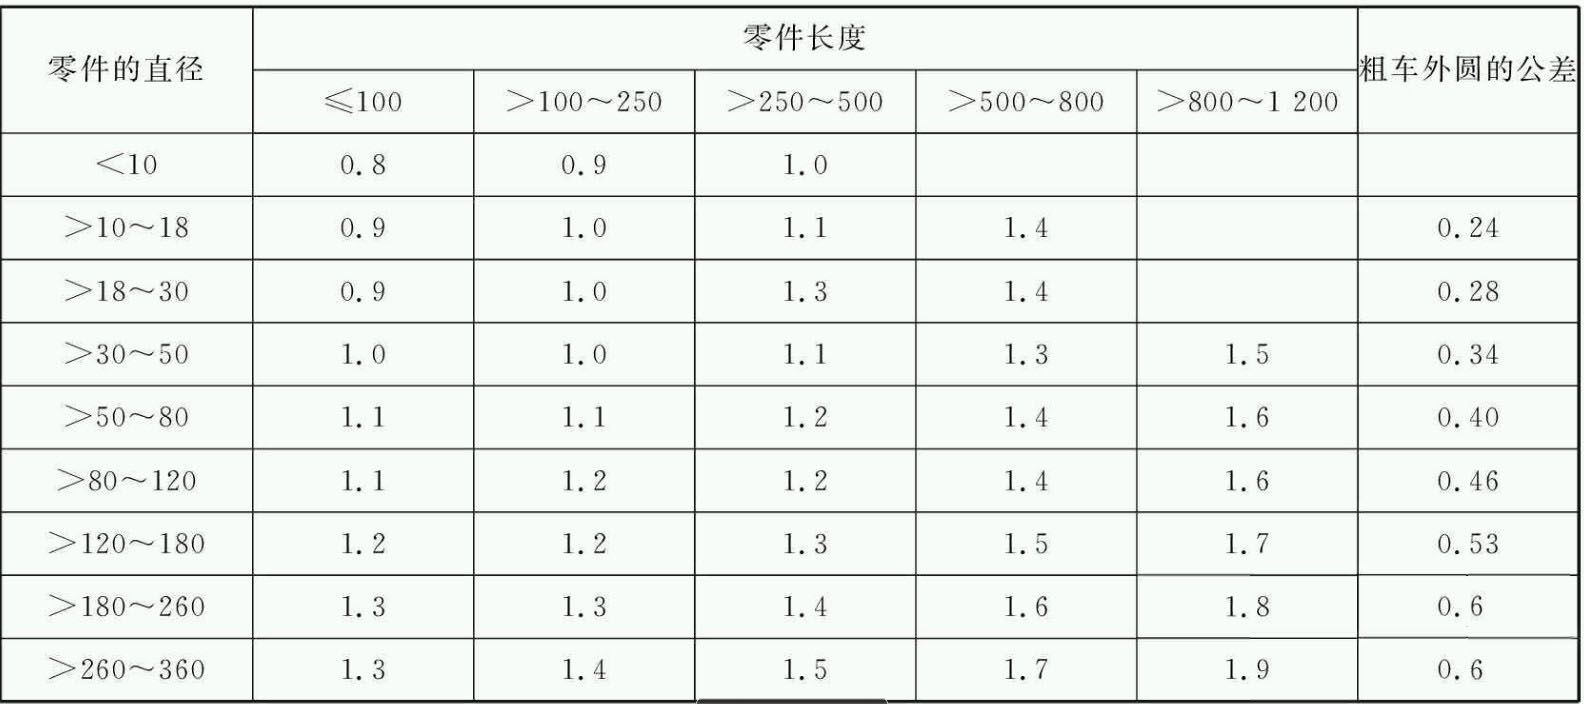
Tabela 2 Dodatek obdelave za brušenje zunanjih krogov delov osi mm